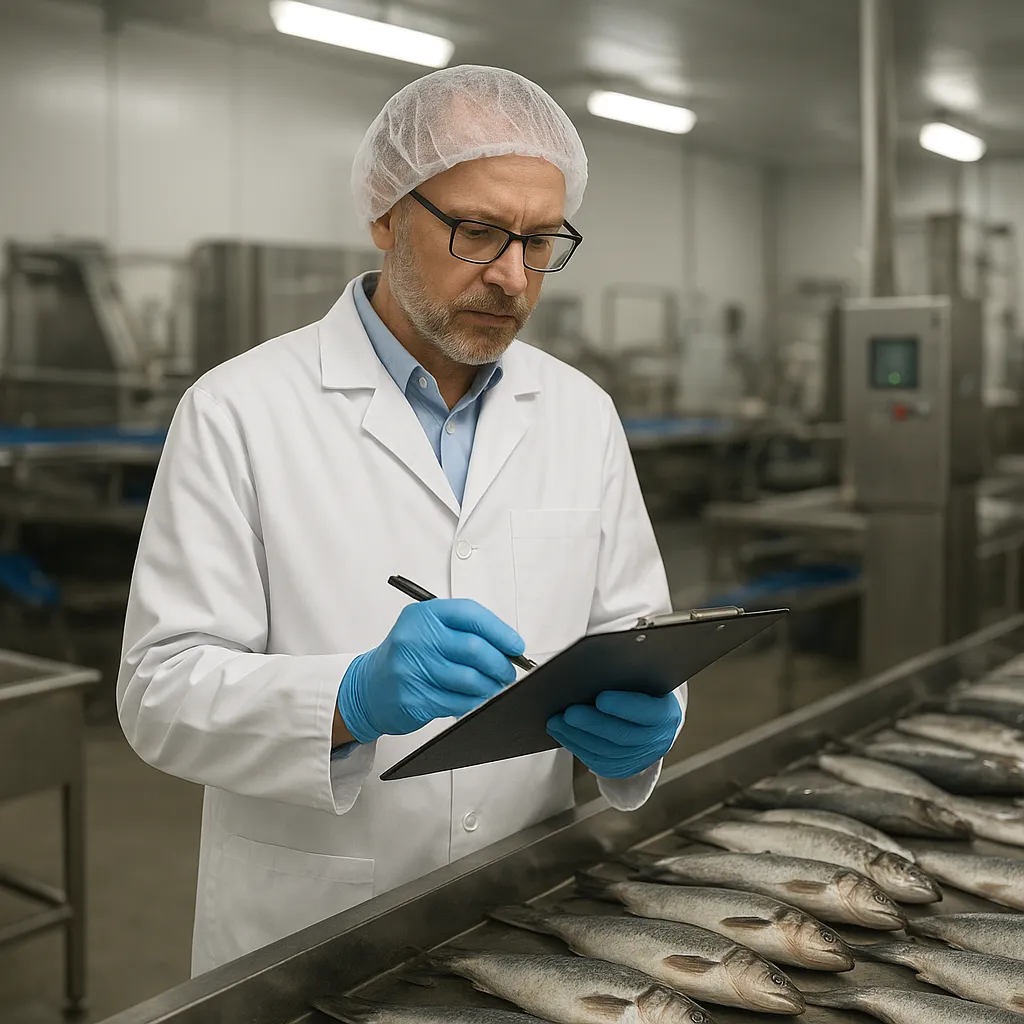
Zapewnienie wysokiego poziomu bezpieczeństwa żywności w przetwórstwie rybnym wymaga nie tylko stosowania odpowiednich środków myjących i dezynfekujących, lecz także ciągłej kontroli ich skuteczności. Metoda pomiaru ATP stała się jednym z najważniejszych narzędzi szybkiej oceny czystości powierzchni produkcyjnych. Umożliwia ona weryfikację, czy proces mycia i dezynfekcji został wykonany prawidłowo, zanim jeszcze rozpocznie się kolejny cykl produkcyjny. To kluczowe, ponieważ ryby i produkty rybne są wyjątkowo podatne na psucie mikrobiologiczne i stanowią doskonałe podłoże dla rozwoju drobnoustrojów chorobotwórczych.
Podstawy metody ATP w przetwórstwie rybnym
Metoda ATP (adenozynotrójfosforan) opiera się na założeniu, że wszystkie żywe komórki – zarówno mikroorganizmy, jak i komórki tkanek zwierzęcych czy roślinnych – zawierają pewien poziom adenozynotrójfosforanu. Jest to uniwersalny nośnik energii w organizmach żywych. W procesie przetwórstwa rybnego ATP obecne jest w komórkach bakterii, drożdży, pleśni, a także w pozostałościach białka rybiego, krwi czy śluzu. Dlatego jego obecność na powierzchniach roboczych po zakończonym myciu i dezynfekcji jest wiarygodnym wskaźnikiem niewystarczającej higieny.
Pomiary ATP wykorzystują zjawisko bioluminescencji, w którym enzym lucyferaza katalizuje reakcję z udziałem ATP, generując światło. Natężenie emitowanego światła jest proporcjonalne do ilości ATP obecnego w próbce. Wyniki wyrażane są najczęściej w jednostkach RLU (Relative Light Units). Im wyższa wartość RLU, tym więcej materiału organicznego i mikrobiologicznego znajduje się na badanej powierzchni. Dla linii produkcyjnych wędliniarskich, mleczarskich czy mięsnych ustala się zwykle własne poziomy akceptowalności, ale w przypadku sektora rybnego granice te bywają bardziej rygorystyczne ze względu na szybsze psucie się surowca.
Kluczowym elementem metody jest szybki czas uzyskania wyników – od pobrania próbki do odczytu mija zazwyczaj od kilkunastu sekund do kilku minut. W stosunku do tradycyjnych analiz mikrobiologicznych, które wymagają inkubacji posiewów na podłożach przez 24–72 godziny, pomiar ATP jest narzędziem monitoringu w czasie niemal rzeczywistym. Umożliwia to natychmiastowe działanie korygujące, na przykład powtórne mycie lub zmianę parametrów procesu mycia.
Innym istotnym aspektem jest fakt, że metoda ATP nie rozróżnia, czy ATP pochodzi z żywych drobnoustrojów, czy z pozostałości surowca. W przypadku przetwórstwa rybnego jest to jednak zaletą – każda obecność substancji organicznej na powierzchniach po myciu jest potencjalnym podłożem dla rozwoju mikroflory, dlatego wysoki wynik ATP zawsze powinien budzić niepokój. Stąd metoda idealnie wpisuje się w filozofię zapobiegania, a nie tylko reagowania na już istniejące zanieczyszczenie mikrobiologiczne.
W zakładach rybnych, w których realizuje się systemy HACCP oraz wymagania standardów takich jak IFS czy BRCGS, weryfikacja czystości powierzchni za pomocą testów ATP jest często włączana do planu walidacji i weryfikacji zasadniczych programów warunków wstępnych (GHP, GMP). Dzięki temu możliwe jest cykliczne potwierdzanie skuteczności zastosowanych środków myjących i dezynfekujących oraz poprawności procedur higienicznych.
Praktyczne zastosowanie ATP do kontroli mycia i dezynfekcji w zakładach rybnych
Weryfikacja skuteczności mycia i dezynfekcji metodą ATP w przetwórstwie rybnym obejmuje nie tylko same linie produkcyjne, ale również wszelkie powierzchnie kontaktujące się z surowcem i produktem: stoły robocze, taśmy transportowe, noże, pojemniki, maszyny filetujące, wanny solankowe oraz obszary o wysokim ryzyku, takie jak pakowanie próżniowe czy MAP. Ze względu na charakter surowca rybnego – jego wysoką zawartość białka, tłuszczu i wilgoci – utrzymanie czystości bywa trudniejsze niż w wielu innych działach przemysłu spożywczego.
Klasyczny schemat stosowania ATP obejmuje kilka kroków. Najpierw definiuje się tzw. punkty krytyczne powierzchni (ang. critical sampling points). Są to miejsca, w których ryzyko pozostałości surowca oraz namnażania się drobnoustrojów jest największe: szczeliny, spoiny, okolice uszczelek, miejsca styku różnych materiałów konstrukcyjnych, a także fragmenty trudne do demontażu. Następnie ustala się harmonogram poboru próbek, powiązany z cyklem produkcji i planem mycia – zwykle po zakończonym myciu i dezynfekcji, lecz przed rozpoczęciem kolejnej partii produkcyjnej.
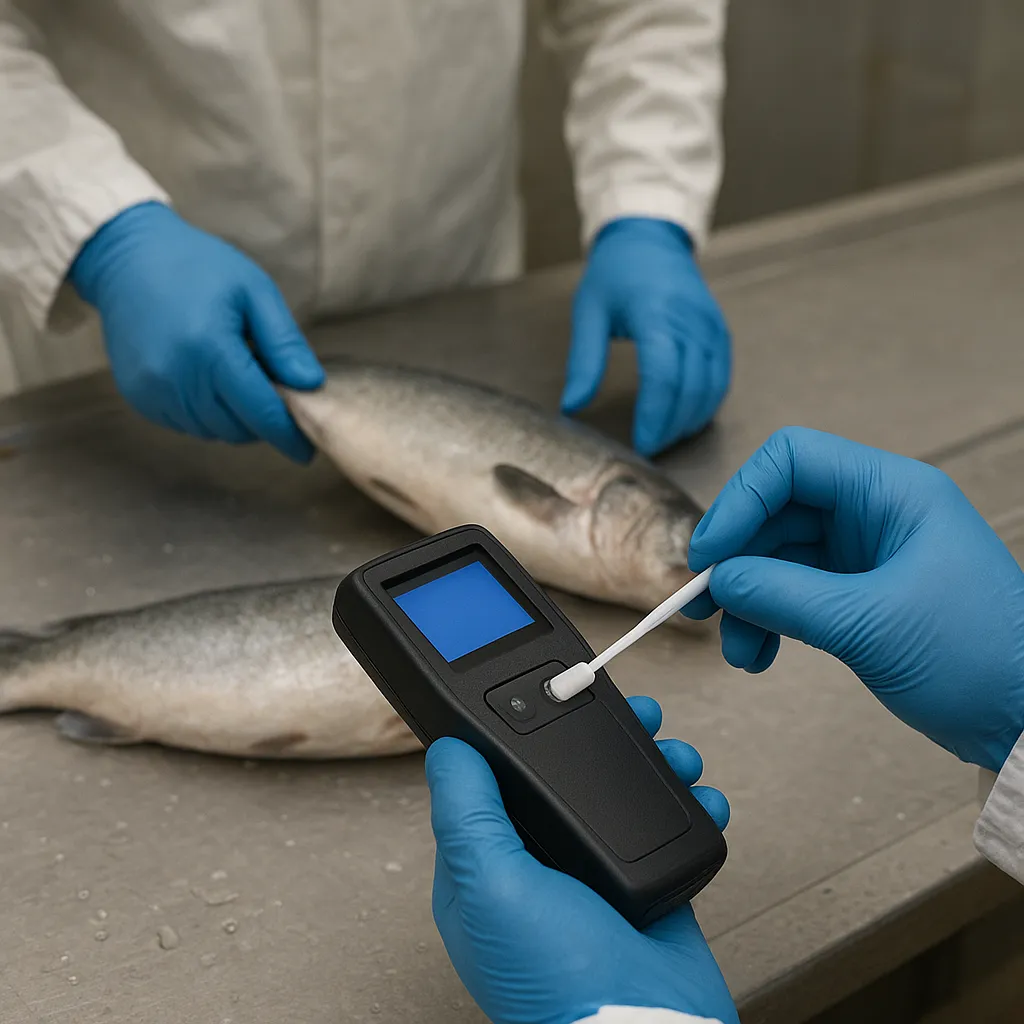
Pobranie próbki polega na przetarciu wskazanej powierzchni jałowym wymazówką nasączoną odpowiednim odczynnikiem. Próbkę umieszcza się w kasecie testowej, która trafia do przenośnego luminometru. Urządzenie to mierzy natężenie emitowanego światła w reakcji z reagentem lucyferynowo-lucyferazowym. Po kilku sekundach operator otrzymuje wynik w jednostkach RLU. Dla każdego punktu krytycznego wcześniej ustala się trzy strefy interpretacji: wartość akceptowalną (wynik niski), strefę ostrzegawczą oraz wartość nieakceptowalną (wynik wysoki, wymagający natychmiastowej reakcji).
W zakładach przetwórstwa rybnego, gdzie występuje zarówno praca na surowcu świeżym, jak i mrożonym, a także na produktach wędzonych, marynowanych czy sterylizowanych, wartości RLU mogą się różnić w zależności od obszaru i typu produkcji. Na przykład w strefach wysokiego ryzyka mikrobiologicznego – pakowanie produktów gotowych do spożycia – dopuszczalne poziomy RLU są szczególnie niskie. Natomiast w strefach wstępnego rozbioru czy odgławiania, gdzie kontakt z surową tkanką jest intensywny, odczyty mogą być wyższe, ale nadal muszą pozostawać poniżej granic ustalonych w procedurach.
Wdrożenie ATP do rutynowego monitoringu higieny ma również duże znaczenie szkoleniowe. Pracownicy ekip sprzątających oraz operatorzy linii widzą bezpośredni efekt swojej pracy. Jeśli mimo starannego mycia wyniki są przekroczone, poszukuje się przyczyn: zbyt krótkiego czasu kontaktu środka dezynfekującego, niewłaściwego stężenia, nieodpowiedniej temperatury wody, pominięcia trudno dostępnych miejsc lub zużycia elementów maszyn. Dzięki temu cały system higieny można udoskonalać na podstawie rzetelnych danych, a nie tylko wizualnej oceny czystości.
Istotne jest również, aby wyniki pomiarów ATP były systematycznie analizowane i archiwizowane. Trendy w danych mogą ujawnić narastający problem, np. stopniowe pogarszanie się skuteczności danego środka myjącego lub niewłaściwe praktyki pracy w danej zmianie produkcyjnej. Połączenie danych ATP z zapisami z systemu HACCP (w tym z wynikami badań mikrobiologicznych produktu końcowego oraz wymazów z powierzchni) umożliwia pełniejszą ocenę ryzyka oraz skuteczniejsze planowanie działań prewencyjnych.
W praktyce istotna jest również współpraca z dostawcami środków myjących i dezynfekujących. Dane z pomiarów ATP stanowią obiektywną podstawę do ewentualnej modyfikacji składu preparatów, sposobu aplikacji, a nawet konstrukcji maszyn, jeśli okaże się, że niektóre powierzchnie są szczególnie trudne do utrzymania w czystości. W zakładach rybnych, gdzie często stosuje się kombinacje mycia pianowego, pianowo-ciśnieniowego i dezynfekcji natryskowej, testy ATP pozwalają porównać skuteczność różnych technologii na konkretnych odcinkach linii.
W kontekście audytów wewnętrznych i zewnętrznych, możliwość szybkiego przedstawienia wyników ATP pomaga w udowodnieniu, że zakład realnie monitoruje kluczowe aspekty higieny. Dla audytorów z jednostek certyfikujących czy inspektorów urzędowej kontroli żywności jest to jasny sygnał, że system bezpieczeństwa oparty jest nie tylko na deklaracjach, ale na regularnej weryfikacji skuteczności procesów mycia i dezynfekcji.
Ograniczenia, dobre praktyki i powiązania z szerszym systemem bezpieczeństwa żywności
Mimo wielu zalet, metoda ATP ma pewne ograniczenia, które trzeba rozumieć i brać pod uwagę przy interpretacji wyników. Najważniejsze z nich to fakt, że testy ATP nie identyfikują konkretnych patogenów. Wysoki wynik RLU nie mówi, czy na powierzchni znajduje się Listeria monocytogenes, Salmonella czy jedynie nieszkodliwe bakterie środowiskowe. Z tego powodu ATP nie zastępuje badań mikrobiologicznych, ale je uzupełnia. Jego rola polega na ogólnej ocenie poziomu zanieczyszczenia organicznego i potencjału do rozwoju flory bakteryjnej.
Kolejnym ograniczeniem jest podatność wyników na błędy pobierania próbek. Zbyt mała powierzchnia przetarta wymazówką, niewłaściwy nacisk, brak jednolitego schematu ruchów czy nieprawidłowe przechowywanie testów mogą prowadzić do zafałszowania wyników. W przypadku zakładów rybnych, gdzie wiele powierzchni jest chropowatych lub zawiera szczeliny (np. w maszynach filetujących, urządzeniach do skrobania łusek czy w tunelach chłodniczych), szczególne znaczenie ma szkolenie personelu odpowiedzialnego za pobór próbek.
Istotna jest także świadomość, że niektóre środki dezynfekujące mogą mieć wpływ na wykrywalność ATP. Składniki utleniające lub silnie zasadowe mogą częściowo degradować ATP obecne na powierzchni lub wpływać na reakcję bioluminescencyjną. Dlatego przy wdrażaniu programu ATP w zakładzie rybnym warto przeprowadzić próbną walidację, w ramach której sprawdza się, jak reagują testy przy zastosowaniu konkretnych środków myjących i dezynfekujących oraz parametrów procesu (czas, temperatura, stężenie).
Dobre praktyki w wykorzystaniu ATP obejmują regularne sprawdzanie poprawności działania luminometru przy użyciu kontroli dodatnich i ujemnych oraz prowadzenie dokumentacji kalibracji. Ważne jest również opracowanie zrozumiałych instrukcji postępowania w przypadku przekroczenia wartości progowych. Przykładowo, dla wyniku w strefie ostrzegawczej można wprowadzić obowiązek powtórnego mycia i ponownego testu, a dla wyniku powyżej wartości nieakceptowalnej – dodatkowe kroki, jak przegląd całego obszaru, wstrzymanie uruchomienia linii i poinformowanie działu jakości.
Metoda ATP powinna być traktowana jako element szerszego systemu kontroli higieny, obejmującego wizualną ocenę czystości, badania mikrobiologiczne powierzchni, monitoring parametrów mycia (np. konduktancji roztworów myjących, temperatury, czasu) oraz nadzór nad personelem. W przetwórstwie rybnym, gdzie szczególnie istotne jest przeciwdziałanie biofilmom bakteryjnym, pomiary ATP mogą wskazywać miejsca ich potencjalnego powstawania. Biofilmy tworzą się chętnie na powierzchniach wilgotnych i nierównych, zwłaszcza tam, gdzie regularnie osadza się materiał organiczny. Typowe dla sektora rybnego są biofilmy zawierające bakterie psychrotroficzne, zdolne do wzrostu w niskich temperaturach, jak Pseudomonas spp.
Właściwe powiązanie ATP z systemami HACCP polega na uwzględnieniu wyników pomiarów w analizie zagrożeń oraz podczas okresowych przeglądów systemu. Jeżeli konkretne miejsce w linii produkcyjnej często przekracza ustalone wartości RLU, może stać się potencjalnym punktem krytycznym lub przynajmniej obszarem szczególnego nadzoru. Analiza przyczyn źródłowych (np. metodą 5 Why) pozwala zidentyfikować pierwotne źródła problemu: błędy konstrukcyjne urządzeń, niewystarczające demontaże do mycia, nieodpowiednie procedury higieniczne lub braki szkoleniowe.
W szerszej perspektywie stosowanie ATP ma znaczenie nie tylko dla bezpieczeństwa zdrowotnego, lecz także dla jakości sensorycznej produktów rybnych. Obniżenie poziomu zanieczyszczenia powierzchni przekłada się na mniejszą liczbę bakterii uczestniczących w psuciu – odpowiedzialnych za powstawanie nieprzyjemnych zapachów, śliskiej powierzchni czy przebarwień filetów. W rezultacie produkty zachowują dłużej świeżość, a wskaźniki reklamacji konsumenckich spadają. Wzmacnia to wizerunek zakładu jako odpowiedzialnego producenta, dbającego o jakość i bezpieczeństwo wyrobów.
Coraz częściej w zakładach rybnych włącza się pomiary ATP w programy cyfrowego monitoringu. Wyniki z luminometrów są przesyłane do centralnych baz danych, gdzie poddaje się je analizie statystycznej. Możliwe jest tworzenie map cieplnych zanieczyszczeń linii technologicznych, identyfikowanie tendencji sezonowych (np. inne wyniki latem i zimą) oraz porównywanie wyników pomiędzy zmianami roboczymi. Taka analiza pomaga optymalizować zużycie środków chemicznych i wody przy jednoczesnym utrzymaniu wysokiego poziomu higieny.
Warto także zwrócić uwagę na kompatybilność ATP z innymi metodami szybkiego monitoringu, jak wymazy białkowe czy testy na obecność resztkowych alergenów (np. białka skorupiaków, jeśli zakład przetwarza oprócz ryb także krewetki lub kraby). Połączenie różnych narzędzi daje pełniejszy obraz stanu higieny i pozwala lepiej dostosować działania do wymogów poszczególnych rynków eksportowych, które nierzadko narzucają własne, szczególnie surowe kryteria czystości.
FAQ – najczęściej zadawane pytania
Jak często należy wykonywać pomiary ATP w zakładzie przetwórstwa rybnego?
Częstotliwość pomiarów ATP powinna wynikać z analizy ryzyka oraz wymogów systemu HACCP, ale w praktyce w zakładach rybnych zaleca się wykonywanie testów po każdym pełnym cyklu mycia i dezynfekcji, zanim linia zostanie ponownie uruchomiona. Dodatkowo, warto wprowadzić pomiary ad hoc przy zmianach asortymentu, po pracach serwisowych oraz w okresach zwiększonej produkcji, aby wychwycić ewentualne pogorszenie skuteczności procedur higienicznych.
Czy metoda ATP może zastąpić badania mikrobiologiczne powierzchni i produktu?
ATP nie zastępuje klasycznych badań mikrobiologicznych, ponieważ nie pozwala na identyfikację konkretnych drobnoustrojów ani ocenę ich żywotności. Jest narzędziem szybkiego screeningu obecności materiału organicznego i mikrobiologicznego na powierzchniach. Wyniki ATP służą przede wszystkim do bieżącego monitoringu i natychmiastowej weryfikacji procesu mycia, natomiast badania mikrobiologiczne pozostają niezbędne do potwierdzania zgodności z kryteriami prawnymi, walidacji systemu HACCP oraz identyfikacji patogenów.
Jak ustalić wartości graniczne RLU dla poszczególnych powierzchni w zakładzie?
Wartości graniczne RLU powinny być opracowane indywidualnie dla każdego zakładu, z uwzględnieniem typu produkcji, rodzaju powierzchni oraz wymogów klientów. Zwykle proces rozpoczyna się od serii pomiarów próbnych w okresie, gdy higiena jest uznawana za bardzo dobrą, a wyniki mikrobiologiczne są zadowalające. Na tej podstawie wyznacza się poziomy akceptowalne oraz strefy ostrzegawcze. Ważne jest również okresowe przeglądanie i ewentualne korygowanie tych wartości w świetle nowych danych.
Jakie są najczęstsze przyczyny zawyżonych wyników ATP mimo przeprowadzonego mycia?
Do typowych przyczyn zawyżonych wyników ATP należą: zbyt krótki czas działania środka myjącego lub dezynfekującego, nieodpowiednie stężenie preparatu, pominięcie trudno dostępnych miejsc, niewłaściwy demontaż elementów maszyn, zużycie uszczelek i szczelinowanie, a także brak standaryzacji samego poboru próbek. W zakładach rybnych częstym problemem jest też nagromadzenie tłuszczu i białka w mikroszczelinach, gdzie standardowe mycie pianowe nie dociera, co wymaga dodatkowych zabiegów mechanicznych i przeglądu konstrukcji urządzeń.
Czy temperatura i rodzaj surowca rybnego mają wpływ na interpretację wyników ATP?
Rodzaj surowca oraz warunki procesu mają istotne znaczenie dla interpretacji wyników ATP. Produkcja wyrobów z tłustych ryb, wędzonych czy marynowanych zwykle wiąże się z większym osadzaniem materiału organicznego na liniach niż przy obróbce ryb chudych. Z kolei praca w niskich temperaturach sprzyja rozwojowi psychrotrofów, co może podnosić poziom ATP mimo pozornie dobrego mycia. Dlatego wartości graniczne RLU trzeba ustalać z uwzględnieniem specyfiki danego procesu oraz okresowo weryfikować je na podstawie trendów i wyników badań mikrobiologicznych.