Automatyczne wykrywanie anomalii w pracy maszyn staje się jednym z kluczowych elementów nowoczesnego przetwórstwa rybnego. W zakładach, w których ciągłość chłodnicza, precyzyjne porcjowanie oraz zachowanie wysokich standardów higieny są warunkiem rentowności i bezpieczeństwa zdrowotnego, każda nieplanowana awaria może generować ogromne straty. Systemy oparte na analizie danych, sztucznej inteligencji oraz zaawansowanych czujnikach pozwalają nie tylko szybciej reagować na nieprawidłowości, ale również przewidywać je z wyprzedzeniem. To z kolei umożliwia przejście od konserwacji reaktywnej do w pełni **predykcyjnego** utrzymania ruchu.
Specyfika przetwórstwa rybnego a potrzeba automatycznego wykrywania anomalii
Zakłady przetwórstwa rybnego należą do najbardziej wymagających środowisk produkcyjnych w branży spożywczej. Wysoka wilgotność, niska temperatura, częsty kontakt z wodą morską, solanką, tłuszczem i resztkami organicznymi sprawiają, że maszyny narażone są na przyspieszoną korozję, zanieczyszczenia oraz niestabilną pracę. W takich warunkach tradycyjne podejście do utrzymania ruchu – oparte jedynie na okresowych przeglądach lub zgłoszeniach pracowników – okazuje się niewystarczające.
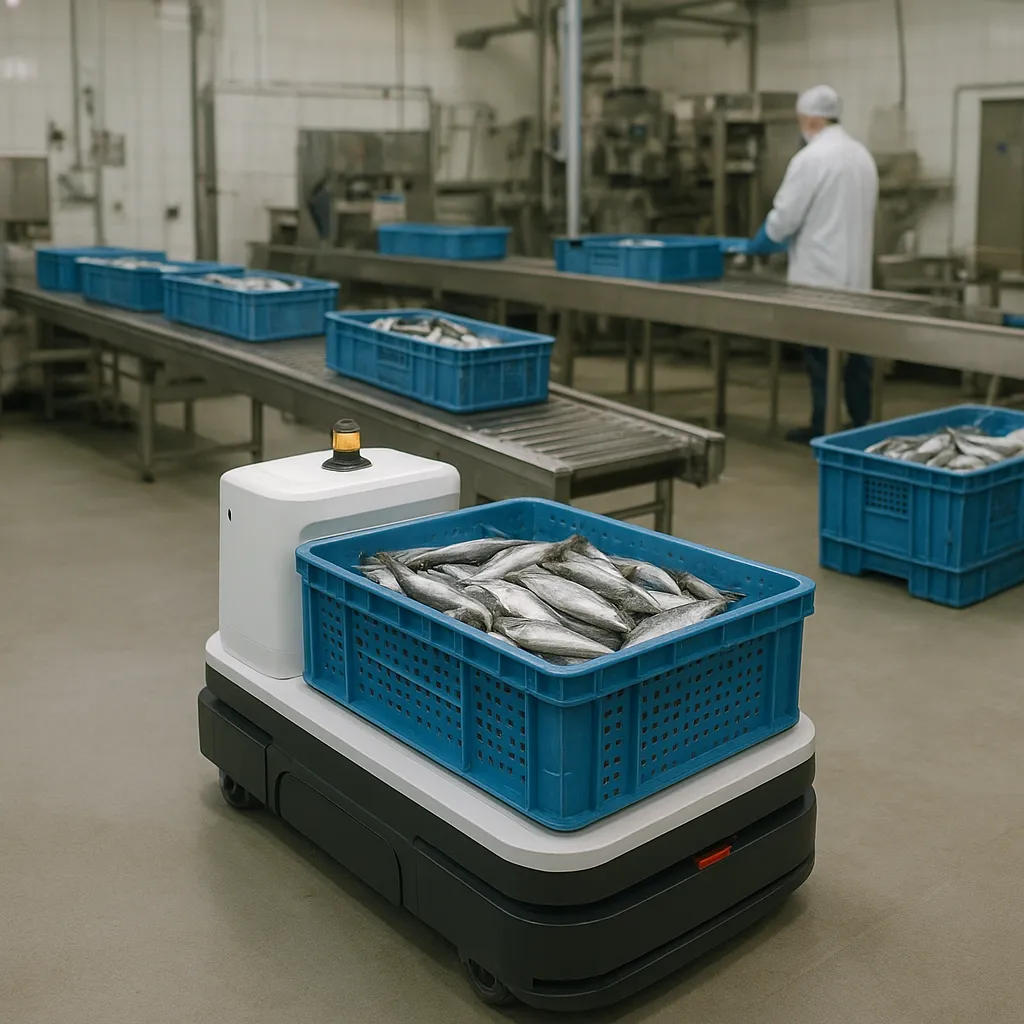
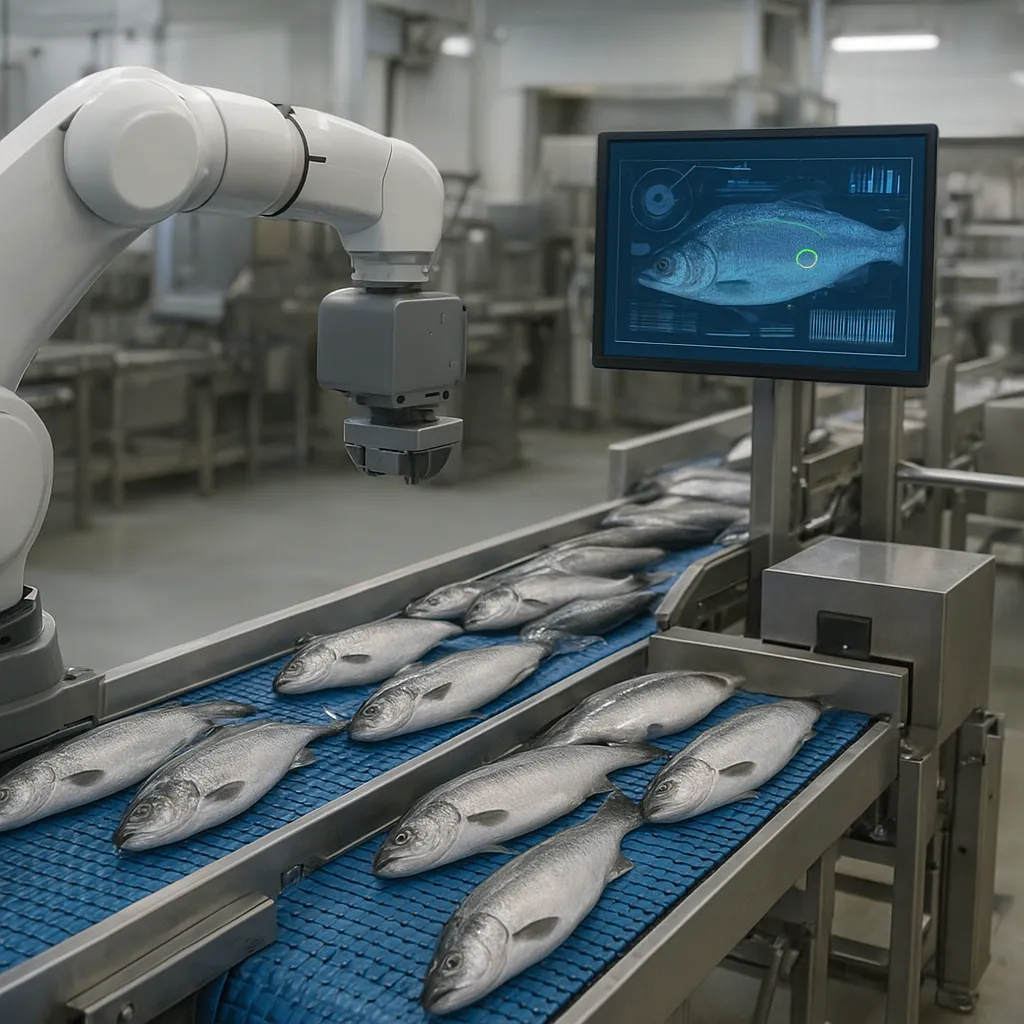
Linia technologiczna w przetwórstwie rybnym obejmuje zwykle przyjęcie surowca, sortowanie, płukanie, filetowanie, odskórzanie, usuwanie ości, porcjowanie, ważenie, pakowanie w atmosferze modyfikowanej, mrożenie i magazynowanie. Każdy z tych etapów wykorzystuje maszyny o różnym stopniu skomplikowania: od prostych przenośników taśmowych i pomp po zaawansowane **roboty** porcjujące i w pełni automatyczne linie pakujące. Awaria jednego z elementów może zatrzymać cały ciąg produkcyjny lub spowodować obniżenie jakości gotowego produktu.
Szczególnie istotne jest utrzymanie właściwych parametrów procesów takich jak chłodzenie i mrożenie. Nawet chwilowy wzrost temperatury poniżej krytycznych progów może zmniejszyć trwałość produktu, a w skrajnych przypadkach wymusić utylizację całej partii. Systemy automatycznego wykrywania anomalii, oparte na analizie danych historycznych i bieżących, potrafią wychwycić subtelne odchylenia temperatur, ciśnienia, mocy pobieranej przez sprężarki, prędkości obrotowej silników czy drgań łożysk dużo wcześniej, niż staną się one zauważalne dla operatorów.
Dodatkowym wyzwaniem jest silna sezonowość dostaw surowca. W szczytach połowów linie produkcyjne pracują z maksymalnym obciążeniem, często w trybie wielozmianowym. Z kolei poza sezonem tempo produkcji spada. Taka zmienność obciążenia zwiększa ryzyko nieprawidłowości w pracy urządzeń. Tradycyjne algorytmy kontroli, bazujące na stałych progach alarmowych, nie zawsze są w stanie rozróżnić akceptowalne odchylenia wynikające z naturalnych zmian obciążenia od symptomów faktycznej awarii. Algorytmy uczenia maszynowego, wykorzystywane w systemach wykrywania anomalii, potrafią uczyć się typowych wzorców pracy dla różnych scenariuszy obciążenia i na tej podstawie reagować bardziej inteligentnie.
Należy także podkreślić wymagania regulacyjne i oczekiwania klientów. Coraz częściej odbiorcy detaliczni i sieci handlowe żądają pełnej identyfikowalności produktu (traceability), udokumentowania historii temperatury, a także dowodów stosowania procedur zapewniających bezpieczeństwo zdrowotne. Systemy wykrywania anomalii, powiązane z rejestracją danych procesowych, stają się ważnym elementem budowy przejrzystego łańcucha dostaw i spełnienia wymogów norm branżowych, takich jak HACCP, ISO 22000 czy BRC.
Technologie i architektury systemów automatycznego wykrywania anomalii
Systemy automatycznego wykrywania anomalii w pracy maszyn można postrzegać jako połączenie trzech warstw: warstwy pozyskiwania danych (czujniki, sterowniki PLC, systemy SCADA), warstwy analitycznej (modele statystyczne i algorytmy uczenia maszynowego) oraz warstwy prezentacji i integracji (wizualizacja, powiadomienia, integracja z systemami ERP i CMMS). W przetwórstwie rybnym każda z tych warstw musi być dostosowana do specyficznego środowiska produkcyjnego.
Podstawą są czujniki rejestrujące parametry pracy maszyn: temperaturę, drgania, prąd i napięcie zasilania, przepływ mediów, ciśnienie, poziom hałasu, pozycję elementów ruchomych, a także dane z kamer przemysłowych. Coraz częściej stosuje się czujniki bezprzewodowe, zasilane bateryjnie lub za pomocą technologii odzysku energii (energy harvesting), co ułatwia montaż w trudnodostępnych miejscach linii przetwórczych. Dzięki temu możliwy jest stały nadzór nad łożyskami transporterów, pompami solanki, mieszadłami w zbiornikach, sprężarkami amoniakalnymi oraz maszynami do filetowania.
Zebrane dane trafiają do sterowników PLC i systemów SCADA, które zapewniają podstawową wizualizację i logikę sterującą. Tradycyjnie na tym etapie stosowano proste alarmy progowe – przekroczenie zadanej wartości wywoływało sygnał ostrzegawczy lub wymuszało zatrzymanie maszyny. Jednak takie podejście nie jest w stanie uchwycić bardziej złożonych zależności: na przykład relacji między wzrostem drgań a zmianą temperatury łożyska przy jednoczesnej zmianie obciążenia linii.
Aby rozwiązać ten problem, dane z poziomu sterowania przesyłane są do systemów nadrzędnych – lokalnych serwerów lub chmury obliczeniowej. Tam uruchamiane są algorytmy analizy anomalii. Mogą one opierać się na metodach statystycznych (np. kontrola kart Shewharta, EWMA, analiza komponentów głównych), klasycznych technikach **machine-learning** (klastryzacja, izolacyjne lasy, sieci autoenkoderów), a w bardziej zaawansowanych wdrożeniach – na modelach sekwencyjnych, które biorą pod uwagę ewolucję sygnałów w czasie.
W zakładach przetwórstwa rybnego szczególnie dobrze sprawdzają się modele, które potrafią wykrywać wzorce powolnego pogarszania się stanu urządzeń. Przykładem może być łagodne, ale systematyczne zwiększanie poboru prądu przez silnik pompy wody lodowej, połączone z minimalnym wzrostem temperatury medium i nieznacznym spadkiem wydajności chłodniczej. Dla człowieka, obserwującego parametry jedynie sporadycznie, zjawiska te są praktycznie niewidoczne. Model uczący się typowych zachowań w dłuższym okresie jest w stanie wskazać, że taki zestaw objawów jest nietypowy i może świadczyć np. o narastającym zanieczyszczeniu wymiennika ciepła lub zużyciu wirnika.
Istotnym elementem architektury jest miejsce wykonywania obliczeń. W wielu przypadkach korzysta się z tzw. edge computingu – część analiz prowadzona jest bezpośrednio na urządzeniach blisko linii (bramki przemysłowe, sterowniki o rozszerzonej mocy obliczeniowej), a dopiero bardziej zasobożerne zadania trafiają do chmury. Ma to duże znaczenie w przetwórstwie rybnym, gdzie często występują ograniczenia przepustowości sieci i konieczność zachowania ciągłości działania nawet przy przerwach w dostępie do internetu. Analiza na brzegu sieci umożliwia generowanie alarmów w czasie zbliżonym do rzeczywistego, co jest szczególnie ważne przy monitorowaniu krytycznych parametrów chłodniczych.
Warstwa prezentacji obejmuje pulpity operatorskie, ekrany w dyspozytorni, aplikacje mobilne dla służb utrzymania ruchu oraz integrację z systemami zarządzania produkcją (MES) i utrzymaniem ruchu (CMMS). Operatorzy otrzymują nie tylko sygnał o wystąpieniu anomalii, ale również informacje kontekstowe: które parametry odbiegają od normy, jaka jest prognozowana dynamika dalszego pogarszania się, jaki może być wpływ na wydajność i jakość produktu. System może proponować rekomendowane działania, np. zaplanowanie przestoju na czyszczenie konkretnej pompy, wymianę łożyska czy korektę nastaw w sterowniku pracującej sprężarki.
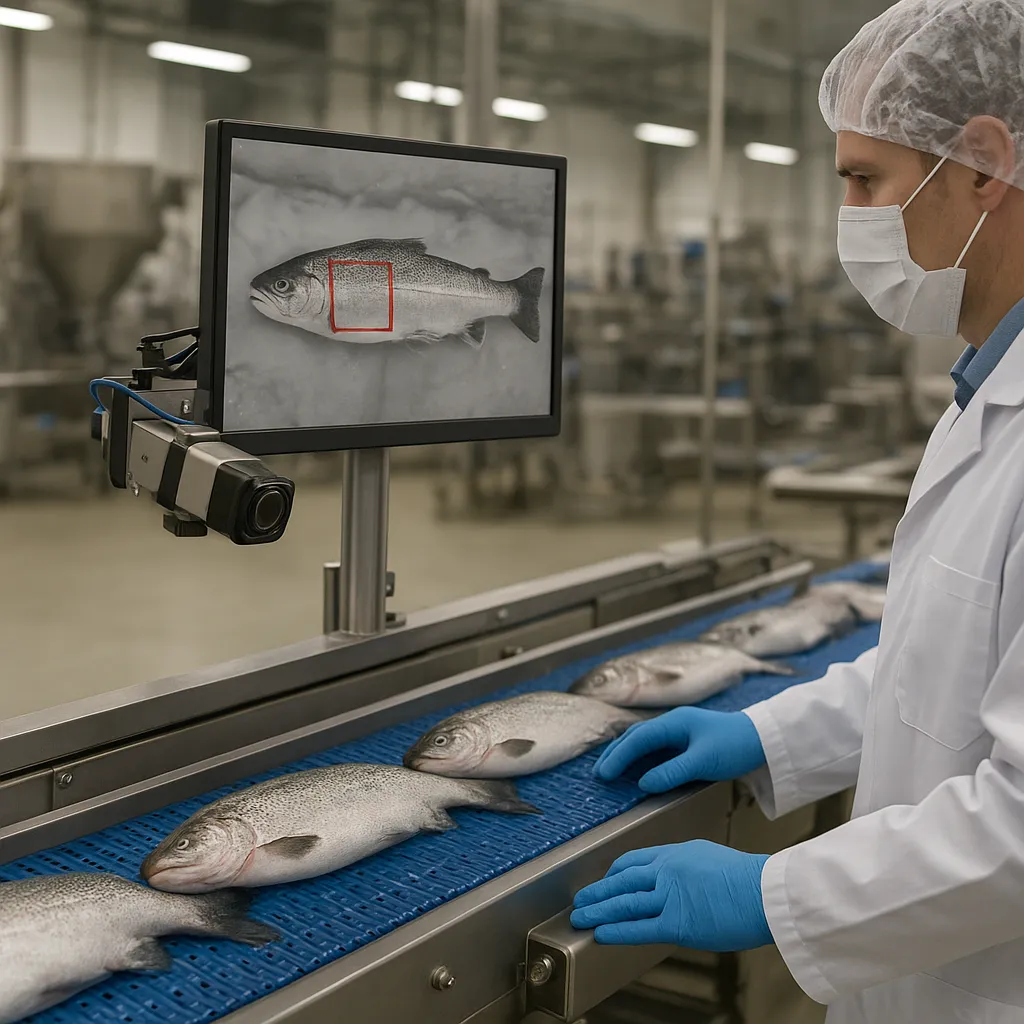
Coraz częściej integruje się także dane z systemów wizyjnych. Kamery kontrolujące powierzchnię filetów, równomierność glazurowania, poprawność zamknięcia opakowań czy obecność ciał obcych generują ogromne ilości informacji. Algorytmy rozpoznawania obrazu pozwalają wykrywać anomalie nie tylko w działaniu maszyn, ale również w samym produkcie. Np. nagły wzrost liczby opakowań odrzucanych przez system wizyjny z powodu zbyt dużej ilości powietrza może wskazywać na pogorszenie parametrów zgrzewarki lub niewłaściwe ciśnienie gazu w instalacji MAP.
Korzyści biznesowe, wyzwania wdrożeniowe i kierunki rozwoju
Wprowadzenie systemów automatycznego wykrywania anomalii w przetwórstwie rybnym wiąże się z wieloma korzyściami biznesowymi. Najbardziej oczywistą jest ograniczenie nieplanowanych przestojów. Koszt zatrzymania linii, która przetwarza kilka ton surowca na godzinę, obejmuje nie tylko utratę produkcji i wynagrodzenia załogi, ale również ryzyko zepsucia się surowca znajdującego się na różnych etapach procesu. Dzięki wcześniejszemu wykryciu symptomów awarii możliwe jest zaplanowanie interwencji w dogodnym momencie, np. w przerwie zmianowej lub podczas przewidywanego przestawiania linii na inny asortyment.
Drugą grupą korzyści jest poprawa jakości i powtarzalności produktu. Stabilna praca urządzeń chłodniczych, precyzyjnie działające dozowniki solanki, równomiernie tnące noże w maszynach do filetowania – wszystko to przekłada się na mniejszy rozrzut masy porcji, odpowiedni wygląd filetów oraz zachowanie pożądanej tekstury i smaku. Anomalie w parametrach pracy mogą skutkować np. zbyt intensywnym lub zbyt słabym nastrzykiem, deformacją filetów, nadmiernym wyciekiem soku czy uszkodzeniami termicznymi podczas mrożenia. Systemy analityczne pozwalają szybko wychwycić takie zjawiska, często zanim konsument lub odbiorca hurtowy odczuje ich skutki.
Kolejnym obszarem jest efektywność energetyczna. W przetwórstwie rybnym duży udział w kosztach operacyjnych mają systemy chłodnicze, wytwarzanie lodu, sprężone powietrze oraz napęd. Anomalie w pracy urządzeń – np. nieszczelności w instalacjach, zapchane wymienniki ciepła, źle dobrane nastawy regulatorów – prowadzą do zwiększonego zużycia energii. Modele oparte na analizie danych potrafią porównywać aktualne zużycie mediów z poziomem uznanym za referencyjny, uwzględniając równocześnie aktualne obciążenie produkcyjne. Dzięki temu operatorzy mogą szybko zidentyfikować obszary, w których energia jest marnowana, i podjąć działania korygujące.
Istotna jest również rola systemów wykrywania anomalii w kontekście bezpieczeństwa pracy i ochrony środowiska. W zakładach wykorzystujących czynniki chłodnicze takie jak amoniak, każdy wyciek stanowi potencjalne zagrożenie. Monitorowanie ciśnień, temperatur, poziomu napełnienia zbiorników oraz jakości powietrza w maszynowniach chłodniczych pozwala wychwycić niepokojące sygnały zanim dojdzie do poważnego incydentu. Analogicznie, systemy analizujące parametry ścieków technologicznych mogą wykrywać odchylenia świadczące o nieprawidłowościach w procesach mycia maszyn lub błędach dozowania środków myjących i dezynfekcyjnych.
Mimo licznych zalet, wdrożenie takich rozwiązań wiąże się z wyzwaniami. Pierwszym z nich jest jakość danych. Stare lub źle skalibrowane czujniki, częste zakłócenia sygnału, błędy w konfiguracji sterowników – wszystko to może prowadzić do fałszywych alarmów lub niewłaściwej pracy modeli. Dlatego przed uruchomieniem zaawansowanej analityki konieczny jest audyt istniejącej infrastruktury pomiarowej, a często także inwestycje w jej modernizację. Należy zadbać o odporność czujników na warunki panujące w hali produkcyjnej: kontakt z wodą, środkami chemicznymi, uderzenia mechaniczne i wibracje.
Drugie wyzwanie dotyczy integracji z dotychczasowymi systemami sterowania. W wielu zakładach funkcjonują linie pochodzące od różnych dostawców, z różnymi generacjami sterowników i protokołami komunikacyjnymi. Konieczne jest zastosowanie uniwersalnych bramek komunikacyjnych lub standaryzacja sposobu wymiany danych. W praktyce oznacza to ścisłą współpracę między działem utrzymania ruchu, automatykami, dostawcami maszyn a integratorami systemów IT/OT.
Nie można też pominąć aspektu kompetencyjnego. Systemy analityczne generują dużą ilość informacji, które muszą zostać właściwie zinterpretowane. Oprócz wdrożenia oprogramowania konieczne jest przeszkolenie personelu – zarówno operatorów linii, jak i inżynierów utrzymania ruchu. Kluczowe jest, aby rozumieli oni podstawowe zasady działania modeli wykrywania anomalii, ich ograniczenia oraz sposób reagowania na sygnały generowane przez system. Dobrą praktyką jest stopniowe wdrażanie rozwiązań – najpierw w formie pasywnego monitoringu i raportów, a dopiero w dalszym etapie powiązanie alarmów z automatycznymi działaniami w systemach sterowania.
Ważnym kierunkiem rozwoju jest połączenie systemów wykrywania anomalii z koncepcją cyfrowego bliźniaka linii produkcyjnej. W takim podejściu tworzy się wirtualny model zakładu, odwzorowujący zarówno strukturę sprzętową, jak i typowe zachowania procesów. Dane z rzeczywistych czujników są na bieżąco porównywane z symulacjami cyfrowego bliźniaka. Anomalie pojawiają się wtedy nie tylko jako odchylenia od historycznych trendów, ale także jako rozbieżności między modelem a rzeczywistością. W środowisku przetwórstwa rybnego pozwala to np. symulować wpływ zmiany gatunku ryby, wielkości surowca lub temperatury otoczenia na obciążenie maszyn i na tej podstawie optymalizować plan produkcji.
Coraz większą rolę odgrywa również integracja z systemami zarządzania łańcuchem dostaw. Dane o anomaliach w pracy maszyn i instalacji chłodniczych można powiązać z informacjami o partiach surowca, trasach transportu, czasach przechowywania i warunkach dostawy. Dzięki temu powstaje spójny obraz ryzyka jakościowego na każdym etapie – od połowu, przez rozładunek, przetwórstwo, pakowanie, aż po dystrybucję. Firmy mogą szybciej reagować na potencjalne problemy, zawężając ewentualne akcje wycofań produktów tylko do tych partii, które faktycznie mogły zostać dotknięte skutkami zarejestrowanych anomalii.
Patrząc w przyszłość, można spodziewać się dalszego rozpowszechniania w przetwórstwie rybnym systemów, które łączą automatyczne wykrywanie anomalii z autonomiczną optymalizacją procesu. Modele analityczne nie tylko będą ostrzegały o zbliżającej się awarii, ale również same zaproponują – a czasem automatycznie wprowadzą – zmiany nastaw linii: korektę temperatur, prędkości taśm, ciśnienia mediów czy harmonogramu odszraniania mroźni. Tego typu rozwiązania, oparte na zaawansowanej analityce i sztucznej inteligencji, staną się jednym z najważniejszych elementów przewagi konkurencyjnej tych zakładów, które odważą się je wdrożyć i konsekwentnie rozwijać.
FAQ – najczęstsze pytania dotyczące systemów wykrywania anomalii w przetwórstwie rybnym
Jakie maszyny w przetwórstwie rybnym w pierwszej kolejności warto objąć systemem wykrywania anomalii?
Największy efekt przynosi objęcie monitoringiem urządzeń krytycznych dla ciągłości łańcucha chłodniczego oraz kluczowych wąskich gardeł linii. Chodzi przede wszystkim o sprężarki amoniakalne, tunele mroźnicze, wytwornice lodu, główne przenośniki oraz maszyny do filetowania i pakowania. To właśnie ich awaria zwykle powoduje zatrzymanie całej produkcji lub ryzyko utraty jakości dużej partii. W dalszej kolejności można rozszerzać system na pomniejsze napędy, pompy, wentylatory czy roboty porcjujące.
Czy systemy wykrywania anomalii wymagają wymiany wszystkich istniejących maszyn i sterowników?
Nie ma konieczności pełnej wymiany parku maszynowego. W większości przypadków możliwe jest doposażenie istniejących urządzeń w dodatkowe czujniki oraz zastosowanie bramek komunikacyjnych, które zbiorą dane z różnych generacji sterowników. Kluczowe jest jednak zapewnienie odpowiedniej jakości i spójności danych oraz możliwość ich regularnego odczytu. Często wystarcza modernizacja wybranych elementów automatyki, kalibracja sensorów i uporządkowanie struktury sygnałów, aby z powodzeniem uruchomić zaawansowaną analitykę anomalii.
Jak szybko po wdrożeniu można oczekiwać realnych efektów biznesowych z działania takich systemów?
Czas do uzyskania wymiernych korzyści zależy od skali wdrożenia i specyfiki zakładu, ale zwykle pierwsze efekty pojawiają się w ciągu kilku miesięcy. Początkowy okres jest poświęcony zebraniu danych referencyjnych i „nauczeniu się” typowego zachowania linii. Już wtedy możliwe jest wychwycenie najbardziej oczywistych nieprawidłowości, np. nadmiernych drgań czy przegrzewania łożysk. W miarę gromadzenia większej liczby danych modele doskonalą się, co przekłada się na spadek liczby nieplanowanych przestojów, mniejsze zużycie energii oraz lepszą powtarzalność parametrów jakościowych produktu.
Jak systemy wykrywania anomalii wpływają na codzienną pracę operatorów i służb utrzymania ruchu?
Dobrze zaprojektowany system nie powinien „zalewać” operatorów nadmiarem alarmów, lecz dostarczać im precyzyjnych, zrozumiałych komunikatów. W praktyce zmienia się sposób pracy: mniej czasu poświęca się na reagowanie w sytuacjach awaryjnych, a więcej na planowanie działań prewencyjnych. Utrzymanie ruchu otrzymuje wcześniejsze sygnały o zbliżających się problemach, co ułatwia organizację przestojów i zamówień części. Operatorzy mają lepszy wgląd w stan maszyn, uczą się interpretować wskazania systemu i częściej współpracują z działem automatyki przy optymalizacji parametrów linii.
Czy wdrożenie takich systemów jest opłacalne również dla mniejszych zakładów przetwórstwa rybnego?
Rozwiązania klasy enterprise były kiedyś dostępne głównie dla dużych fabryk, lecz spadek cen czujników, rozwój chmury i gotowych platform analitycznych sprawia, że automatyczne wykrywanie anomalii staje się dostępne także dla średnich, a nawet mniejszych przetwórni. W takich przypadkach szczególnie ważne jest przemyślane ograniczenie zakresu projektu: koncentracja na kilku najbardziej krytycznych maszynach lub instalacjach chłodniczych może przynieść relatywnie duże oszczędności. Opłacalność rośnie tam, gdzie przestoje lub utrata surowca generują wysokie, łatwo policzalne koszty.