Bezpieczeństwo biologiczne w zakładach przetwórstwa ryb jest jednym z kluczowych filarów jakości żywności oraz ochrony zdrowia konsumentów. Produkty rybne, ze względu na wysoką zawartość białka i wody, stanowią doskonałe podłoże do rozwoju drobnoustrojów patogennych i psujących. Skuteczne zarządzanie ryzykiem biologicznym obejmuje nie tylko kontrolę surowca i procesów technologicznych, lecz także kulturę organizacyjną, higienę personelu, architekturę zakładu oraz prawidłowe postępowanie z odpadami. Zrozumienie mechanizmów rozwoju zagrożeń mikrobiologicznych pozwala na ich wczesne wykrycie i ograniczenie, co przekłada się na bezpieczeństwo konsumentów, trwałość wyrobów i reputację zakładu przetwórczego.
Specyfika zagrożeń biologicznych w przetwórstwie ryb
Zakład przetwórstwa ryb funkcjonuje w wyjątkowo wymagającym środowisku produkcyjnym. Surowiec jest najczęściej łatwo psujący się, pochodzący z różnych akwenów, łowisk i hodowli, o zróżnicowanym stanie zdrowotnym. Równocześnie sam proces technologiczny – filetowanie, odgławianie, skórowanie, mielenie czy peklowanie – wprowadza wiele etapów kontaktu powierzchni, maszyn i ludzi z surowcem. Każdy dodatkowy etap obróbki oznacza potencjalne miejsce wprowadzenia lub namnażania mikroorganizmów.
Zagrożenia biologiczne w przetwórstwie ryb obejmują przede wszystkim bakterie, wirusy, pasożyty oraz pleśnie i drożdże. Do najczęściej monitorowanych bakterii zalicza się Listeria monocytogenes, Salmonella spp., Vibrio spp., Clostridium botulinum, a także bakterie wskaźnikowe, takie jak ogólna liczba bakterii tlenowych czy Enterobacteriaceae. Z punktu widzenia zdrowia publicznego szczególne znaczenie ma Listeria, zdolna do wzrostu w niskich temperaturach chłodniczych typowych dla przechowywania ryb mrożonych i chłodzonych. Innym istotnym zagrożeniem są pasożyty, np. nicienie z rodzaju Anisakis, mogące przetrwać w tkankach mięśniowych ryb morskich.
W przypadku produktów rybnych spożywanych na surowo lub po minimalnej obróbce termicznej, takich jak sushi, sashimi czy marynaty, znacząco rośnie znaczenie kontroli źródła surowca, parametrów zamrażania i praktyk higienicznych. Oprócz typowych patogenów jelitowych, takich jak norowirusy czy wirus zapalenia wątroby typu A, w rybach mogą występować toksyny biogenne, w tym histamina powstająca na skutek dekarboksylacji aminokwasów przez bakterie z rodziny Enterobacteriaceae. Jest to szczególnie ważne w przypadku gatunków z rodziny Scombridae (np. tuńczyk, makrela), gdzie rozwój bakterii produkujących histaminę może nastąpić już na etapie niewłaściwego chłodzenia surowca na kutrze.
Specyfika ryb jako surowca sprawia, że kluczowe jest utrzymanie tzw. chłodniczego łańcucha dostaw oraz ograniczanie czasu przebywania surowca w temperaturach sprzyjających szybkiemu wzrostowi mikroorganizmów (zwykle między +5 a +60 °C). Brak ciągłości chłodniczej, opóźnienia transportowe, przestoje produkcyjne czy nieodpowiednie rozmrażanie prowadzą do szybkiego pogorszenia jakości mikrobiologicznej, podwyższonego ryzyka zatrucia oraz skrócenia trwałości produktu końcowego.
Podstawowe zasady projektowania i organizacji zakładu przetwórczego
Skuteczne bezpieczeństwo biologiczne zaczyna się już na etapie projektowania zakładu przetwórstwa ryb. Rozkład pomieszczeń, przepływ surowca, pracowników i powietrza musi minimalizować możliwość krzyżowego zanieczyszczenia. W szczególności istotne jest rozdzielenie stref czystych i brudnych, surowych i gotowych, mokrych i suchych. Standardem jest wyraźny podział na część przyjęcia surowca, jego wstępną obróbkę (patroszenie, mycie, filetowanie), część obróbki termicznej i utrwalania oraz część pakowania i magazynowania produktu gotowego.
Strefy, w których przetwarza się produkt gotowy do spożycia, muszą być odseparowane od obszarów, gdzie znajduje się surowiec niepoddany obróbce. Obejmuje to nie tylko ściany i drzwi, ale również systemy wentylacyjne, instalacje wodno-kanalizacyjne oraz trasy przemieszczania się pracowników. Właściwie zaprojektowany zakład ogranicza konieczność cofania się produktów na wcześniejsze etapy, przepływ wózków i kontenerów pomiędzy strefami o różnym stopniu czystości oraz kontakt narzędzi wielokrotnego użytku z powierzchniami zabrudzonymi.
Materiał wykończeniowy ścian, podłóg i sufitów powinien być łatwy do mycia i dezynfekcji, odporny na działanie środowiska wilgotnego i agresywnych środków chemicznych. Należy unikać szczelin, pęknięć, zagłębień i miejsc, gdzie może gromadzić się woda oraz resztki białkowe sprzyjające rozwojowi biofilmu bakteryjnego. Zainstalowanie odpowiednich spadków posadzek i wydajnych systemów odwodnienia ogranicza zastoiny wodne, będące typowym rezerwuarem Listerii i innych drobnoustrojów psychrotrofowych.
Szczególne znaczenie ma projekt linii technologicznej. Urządzenia powinny być konstruowane zgodnie z zasadami higienicznego projektowania (hygienic design), co oznacza brak zbędnych elementów konstrukcyjnych, łatwość demontażu i mycia, użycie odpowiednich stopów stali nierdzewnej oraz tworzyw obojętnych dla żywności. Unikanie „martwych stref”, gdzie woda i resztki surowca mogą pozostawać poza zasięgiem skutecznego mycia, jest jednym z głównych czynników decydujących o długofalowej stabilności mikrobiologicznej środowiska produkcyjnego.
Organizacja pracy musi uwzględniać podział zakładu na logiczne strefy higieniczne. W praktyce stosuje się kolorowe oznakowanie narzędzi, odzieży ochronnej i wyposażenia, przypisane do konkretnych obszarów – na przykład jeden kolor dla strefy surowca, inny dla strefy półproduktów, jeszcze inny dla strefy pakowania. Pozwala to na szybką identyfikację ewentualnych naruszeń zasad segregacji i jest ważnym elementem zapobiegania krzyżowej kontaminacji.
Systemy zarządzania bezpieczeństwem biologicznym – GHP, GMP i HACCP
Podstawą formalnego systemu zarządzania ryzykiem biologicznym są GMP (Dobra Praktyka Produkcyjna) oraz GHP (Dobra Praktyka Higieniczna). Te dwie grupy zasad obejmują wymagania dotyczące higieny osobistej, czystości pomieszczeń, sprzętu i urządzeń, jakości wody, programu mycia i dezynfekcji, zwalczania szkodników, szkolenia personelu, a także procedur postępowania z odpadami. Ich wdrożenie jest warunkiem wstępnym do skutecznego funkcjonowania systemu HACCP, który koncentruje się na identyfikacji i kontroli specyficznych zagrożeń.
System HACCP w zakładzie przetwórstwa ryb wymaga szczegółowej analizy każdego etapu procesu technologicznego: od przyjęcia surowca, poprzez sortowanie, mycie, filetowanie, mrożenie, wędzenie, pakowanie, aż po przechowywanie i dystrybucję. Na tej podstawie wyznacza się Krytyczne Punkty Kontrolne (CCP), w których można skutecznie zapobiec, wyeliminować lub zredukować zagrożenie do akceptowalnego poziomu. Przykładowymi CCP mogą być: temperatura i czas obróbki termicznej, parametry mrożenia w celu inaktywacji pasożytów, temperatura przechowywania produktów gotowych czy skuteczność procesu mycia i dezynfekcji.
Dla ryb i produktów rybnych niezwykle istotne jest uwzględnienie zagrożeń specyficznych, takich jak toksyna botulinowa w wyrobach wędzonych i pakowanych próżniowo, czy histamina w gatunkach o wysokiej zawartości wolnej histydyny. W praktyce oznacza to monitorowanie temperatury i czasu przechowywania na każdym etapie, stosowanie szybkiego schładzania po obróbce cieplnej, a także przeprowadzanie okresowych badań laboratoryjnych potwierdzających skuteczność przyjętych środków kontroli.
Integralnym elementem systemów GHP, GMP i HACCP jest dokumentacja. Instrukcje, procedury, karty kontroli oraz zapisy z monitoringu umożliwiają śledzenie historii każdej partii surowca i wyrobu gotowego. Dzięki temu możliwe jest szybkie przeprowadzenie działań korygujących, takich jak wycofanie partii z rynku, jeśli zaistnieje podejrzenie zagrożenia dla zdrowia konsumentów. Dokumentacja jest także podstawą audytów wewnętrznych i zewnętrznych, w tym kontroli urzędowych oraz certyfikacyjnych.
Higiena personelu, odzież ochronna i szkolenia
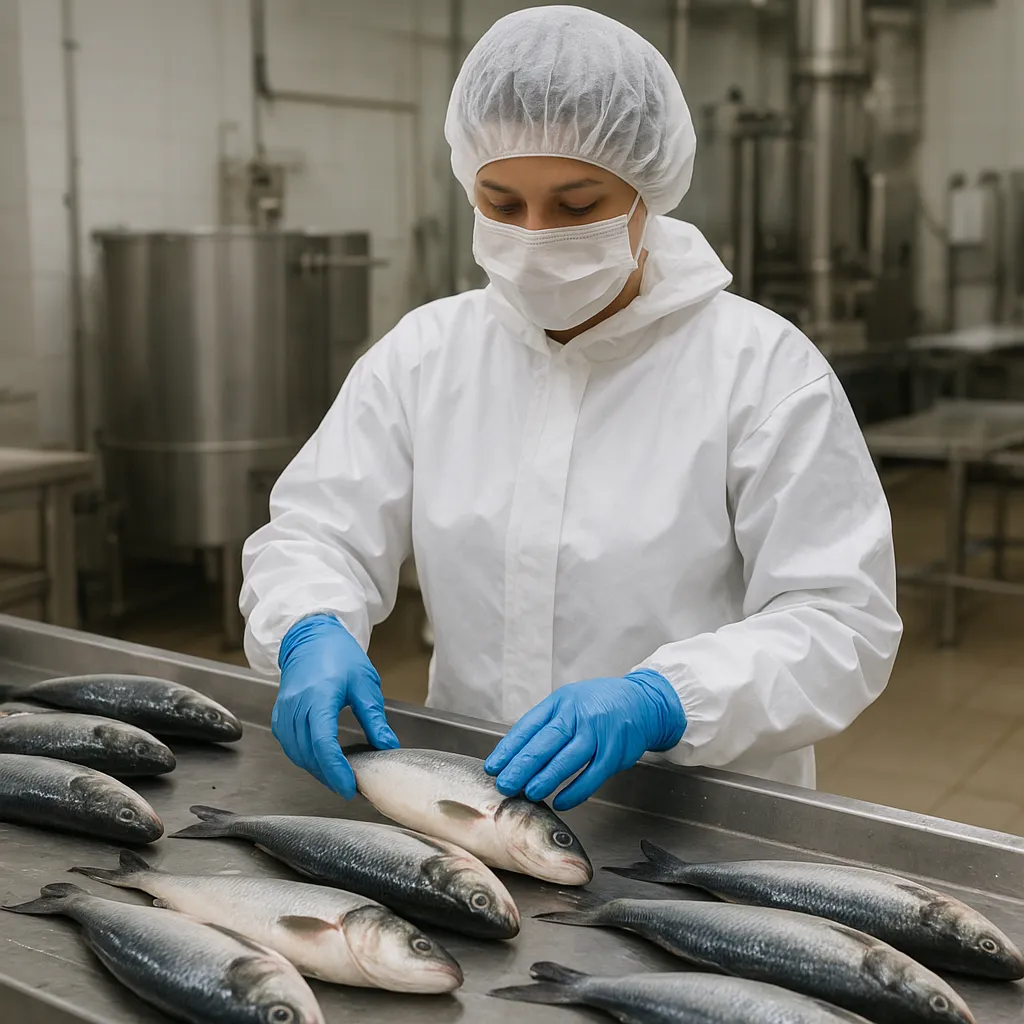
Człowiek pozostaje jednym z głównych wektorów przenoszenia zanieczyszczeń mikrobiologicznych. Skuteczny program higieny personelu obejmuje nie tylko podstawowe wymagania, takie jak mycie i dezynfekcja rąk, stosowanie czystej odzieży ochronnej czy zakaz noszenia biżuterii, ale również systematyczne szkolenia, nadzór i budowanie świadomości. Nawet najlepiej napisane procedury nie przyniosą efektów, jeśli pracownicy nie rozumieją ich celu oraz konsekwencji zaniedbań.
Wejście na halę produkcyjną powinno być poprzedzone przejściem przez śluzę higieniczną z wyraźnie wyznaczoną strefą przebierania, mycia rąk, dezynfekcji obuwia lub zmianą obuwia na zakładowe. W wielu zakładach stosuje się automatyczne urządzenia do mycia i dezynfekcji dłoni połączone z bramką obrotową, która przepuszcza pracownika tylko po prawidłowym wykonaniu procedury. Przestrzeganie tych zasad wymaga bieżącej kontroli, najlepiej prowadzonej przez brygadzistów i osoby odpowiedzialne za jakość.
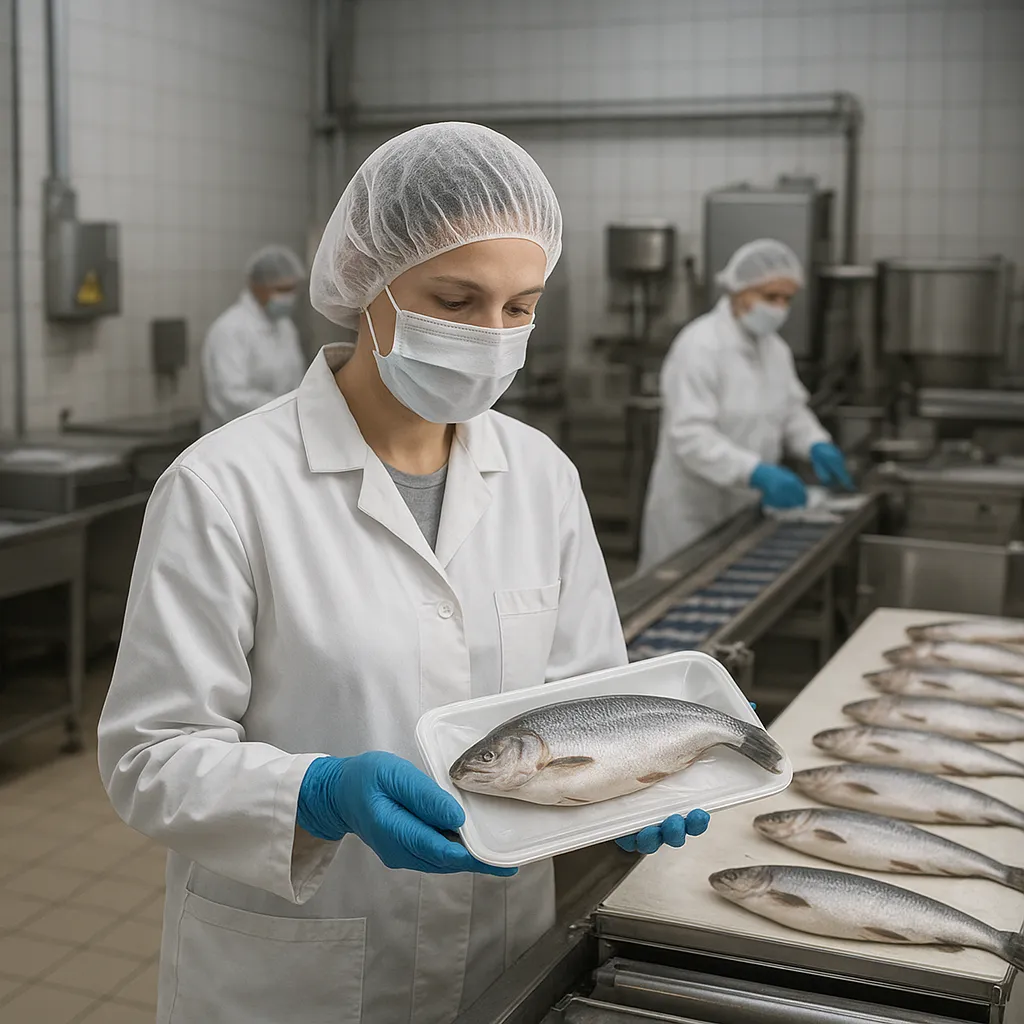
Odzież ochronna w zakładach przetwórstwa ryb powinna być dobrana do charakteru pracy: fartuchy lub kombinezony, nakrycia głowy, ochraniacze na brodę w przypadku zarostu, odpowiednie obuwie antypoślizgowe i wodoszczelne. Istotne jest rozróżnienie kolorystyczne odzieży dla stref o różnym poziomie czystości. Odzież musi być regularnie prana w kontrolowanych warunkach, a jej wymiana powinna następować zawsze po zabrudzeniu, przerwie w pracy czy kontakcie z obszarem brudnym.
Program szkoleń powinien obejmować nie tylko podstawy higieny osobistej, ale także elementy mikrobiologii żywności, praktyczne przykłady zagrożeń oraz analizę incydentów, które miały miejsce w zakładzie lub branży. Pracownicy powinni wiedzieć, jak rozpoznać objawy chorób zakaźnych, w przypadku których praca przy żywności jest zabroniona, a także jakie procedury obowiązują przy skaleczeniach, zranieniach czy innych zdarzeniach mogących prowadzić do skażenia produktu.
Mycie, dezynfekcja i kontrola środowiska produkcyjnego
Program mycia i dezynfekcji stanowi fundament codziennej walki z zanieczyszczeniami biologicznymi. W zakładach przetwórstwa ryb, gdzie dominuje środowisko wilgotne i bogate w substancje białkowe oraz tłuszczowe, niezbędne jest stosowanie zróżnicowanych metod i środków chemicznych. Typowy program obejmuje mycie wstępne, usuwanie resztek mechanicznych, mycie właściwe z użyciem detergentów, spłukiwanie oraz dezynfekcję, często z końcowym spłukaniem wody pitnej.
Dobór środków chemicznych musi uwzględniać rodzaj powierzchni, specyfikę zabrudzeń oraz występujące w zakładzie drobnoustroje. Środki zasadowe są skuteczne w usuwaniu tłuszczów i białek, natomiast preparaty kwasowe wspomagają usuwanie kamienia wodnego i osadów mineralnych. Dezynfekcja może być realizowana z użyciem związków chloru, czwartorzędowych soli amoniowych, nadtlenków czy alkoholi, przy czym ważne jest ich prawidłowe stężenie, czas kontaktu oraz temperatura roztworu.
Stały nadzór nad skutecznością mycia i dezynfekcji wymaga zastosowania metod weryfikacyjnych. Należą do nich testy ATP (adenozynotrójfosforanowe), badania wymazów powierzchniowych na ogólną liczbę drobnoustrojów oraz na obecność specyficznych patogenów, takich jak Listeria monocytogenes. Próbki pobiera się z powierzchni mających bezpośredni kontakt z żywnością (stoły robocze, taśmociągi, noże) oraz z miejsc trudnodostępnych, często zaniedbywanych w codziennym sprzątaniu (uszczelki, spoiny, miejsca pod urządzeniami).
Ważnym aspektem jest kontrola biofilmu, czyli wielowarstwowej struktury tworzonej przez mikroorganizmy przylegające do powierzchni i otoczone warstwą substancji polimerowych. Biofilm jest znacznie bardziej odporny na działanie środków dezynfekcyjnych niż pojedyncze komórki bakterii. W przetwórstwie ryb może powstawać szczególnie w miejscach o stałym zawilgoceniu, np. w odpływach podłogowych, systemach chłodniczych, na trudno dostępnych elementach urządzeń. Skuteczne jego zwalczanie wymaga stosowania specjalnych procedur, w tym okresowego użycia środków o silnym działaniu utleniającym, mechanicznego usuwania warstw powierzchniowych oraz modyfikacji konstrukcji urządzeń.
Zarządzanie łańcuchem chłodniczym i kontrola temperatury
Utrzymanie prawidłowej temperatury na każdym etapie produkcji, magazynowania i dystrybucji ma kluczowe znaczenie dla ograniczenia namnażania drobnoustrojów. W zakładzie przetwórstwa ryb monitorowanie temperatury dotyczy zarówno surowca przy przyjęciu, jak i wszystkich chłodni, tuneli mroźniczych, pomieszczeń produkcyjnych, a także gotowych wyrobów w magazynach i podczas załadunku na środki transportu. Dla wielu produktów wymagania prawne określają maksymalną temperaturę przechowywania, np. dla ryb świeżych jest to zwykle temperatura zbliżona do punktu topnienia lodu, a dla wyrobów mrożonych – nie wyższa niż -18 °C.
Przerwanie łańcucha chłodniczego choćby na krótki czas może spowodować gwałtowny wzrost liczby drobnoustrojów, przyspieszone psucie i powstawanie toksyn. Dotyczy to w szczególności bakterii psychrotrofowych, zdolnych do wzrostu w niskich temperaturach, takich jak Listeria monocytogenes czy niektóre szczepy Pseudomonas. Dlatego konieczne jest stosowanie systemów rejestracji temperatury w czasie rzeczywistym oraz wdrażanie procedur reagowania w przypadku przekroczenia ustalonych limitów. Obejmuje to zabezpieczenie partii produktu, ocenę czasu i zakresu odchylenia, a następnie decyzję o ewentualnym dopuszczeniu do obrotu lub utylizacji.
W przypadku produktów przeznaczonych do spożycia na surowo lub po minimalnej obróbce termicznej szczególną rolę odgrywa proces mrożenia eliminujący żywe pasożyty. W zależności od gatunku ryby i przewidywanego sposobu konsumpcji stosuje się różne kombinacje temperatury i czasu, na przykład przechowywanie w temperaturze -20 °C przez co najmniej 24–48 godzin. Wymaga to starannej walidacji procesu, potwierdzonej badaniami laboratoryjnymi oraz bieżącego monitoringu technicznego urządzeń mroźniczych.
Kontrola temperatury obejmuje także procesy obróbki termicznej, takie jak gotowanie, pasteryzacja, sterylizacja czy wędzenie na gorąco. Każdy z tych procesów musi zostać określony w sposób zapewniający osiągnięcie odpowiedniego efektu letalnego wobec drobnoustrojów. Monitorowanie temperatury rdzenia produktu, czasu utrzymywania temperatury oraz równomierności rozkładu ciepła w urządzeniu jest niezbędne dla zapewnienia powtarzalności i bezpieczeństwa mikrobiologicznego wyrobów.
Kontrola surowca, dostawców i identyfikowalność
Bezpieczeństwo biologiczne w zakładzie przetwórstwa ryb zaczyna się jeszcze przed przyjęciem surowca. Selekcja i nadzór nad dostawcami, zarówno ryb dzikich, jak i pochodzących z akwakultury, mają kluczowe znaczenie dla ograniczenia ryzyka. Wymaga to wdrożenia procedur kwalifikacji dostawców, obejmujących ocenę ich systemów jakości, sposobu prowadzenia połowów lub hodowli, warunków transportu oraz zgodności z wymaganiami weterynaryjnymi i sanitarnymi.
Przy przyjęciu surowca ocenia się parametry organoleptyczne (zapach, wygląd, barwę, jędrność mięsa), temperaturę, dokumentację towarzyszącą (świadectwa zdrowia, certyfikaty pochodzenia, wyniki badań), a w wybranych przypadkach wykonuje się szybkie testy laboratoryjne. W razie wątpliwości co do jakości mikrobiologicznej surowca możliwe jest jego warunkowe przyjęcie z zastrzeżeniem przeprowadzenia dodatkowych badań oraz ograniczeń w sposobie wykorzystania.
Identyfikowalność (traceability) to zdolność do prześledzenia drogi produktu od źródła pochodzenia surowca aż do finalnego odbiorcy. W kontekście bezpieczeństwa biologicznego oznacza to możliwość szybkiego odnalezienia wszystkich partii, w których wykorzystano określony surowiec lub komponent, a także określenia, do których odbiorców trafiły dane produkty. System identyfikowalności powinien obejmować jednoznaczne oznakowanie partii, powiązanie numerów partii surowca z numerami partii produktu gotowego oraz archiwizację danych przez okres wymagany przepisami prawa.
Kontrola surowca dotyczy także substancji pomocniczych i dodatków, takich jak sól, przyprawy, zalewy, glazury, opakowania bezpośrednie czy lód. Wszystkie te elementy mogą stać się nośnikiem drobnoustrojów, jeśli pochodzą z niepewnego źródła lub są niewłaściwie magazynowane. Szczególnie ważna jest jakość mikrobiologiczna wody wykorzystywanej do mycia ryb, produkcji lodu i jako składnik produktów. Woda musi spełniać wymagania dla wody pitnej, a jej jakość powinna być okresowo weryfikowana badaniami laboratoryjnymi.
Zwalczanie szkodników i inne aspekty bioasekuracji
Program kontroli szkodników (pest control) jest nieodzowną częścią systemu bezpieczeństwa biologicznego. Gryzonie, ptaki, owady latające i biegające, a także inne zwierzęta mogą przenosić patogeny, zanieczyszczać surowiec i wyroby gotowe, uszkadzać opakowania oraz instalacje. W zakładach przetwórstwa ryb, ze względu na obecność resztek białkowych i wilgoci, warunki do rozwoju szkodników są szczególnie korzystne, jeśli nie zostaną wdrożone odpowiednie środki prewencyjne.
Skuteczny program obejmuje zarówno działania zapobiegawcze, jak i interwencyjne. Działania zapobiegawcze to m.in. utrzymanie czystości na terenie wokół zakładu, odpowiednie składowanie odpadów w zamkniętych pojemnikach, zabezpieczenie otworów wentylacyjnych siatkami, uszczelnienie bram i drzwi, stosowanie kurtyn powietrznych lub paskowych. Działania interwencyjne to system rozmieszczonych stacji deratyzacyjnych i monitorujących, lamp owadobójczych, lepów oraz współpraca ze specjalistycznymi firmami DDD.
Bioasekuracja obejmuje również kontrolę ruchu osób trzecich, takich jak serwisanci, audytorzy czy kontrahenci. Powinni oni przestrzegać tych samych zasad higieny co pracownicy produkcji: stosować odzież ochronną, przechodzić przez śluzę higieniczną, poruszać się wyłącznie po wyznaczonych trasach. Ograniczanie zbędnej obecności osób postronnych w strefach o wysokich wymaganiach higienicznych to dodatkowy element zmniejszający ryzyko wprowadzenia patogenów z zewnątrz.
W szerszym ujęciu bioasekuracja wiąże się także z planami awaryjnymi na wypadek wystąpienia ognisk chorób zakaźnych zwierząt wodnych w regionie połowów lub hodowli, skażeń środowiskowych (np. zakwity toksycznych alg, wycieki substancji niebezpiecznych), a także epidemii chorób zakaźnych u ludzi. Zakład powinien posiadać procedury umożliwiające szybkie reagowanie na tego rodzaju zagrożenia, w tym mechanizmy wstrzymania produkcji, izolacji surowca z określonych źródeł oraz komunikacji z organami nadzoru i klientami.
Znaczenie kultury bezpieczeństwa żywności i innowacji technologicznych
Skuteczne bezpieczeństwo biologiczne nie ogranicza się do spełnienia minimum wymogów prawnych. Coraz większe znaczenie ma tzw. kultura bezpieczeństwa żywności (food safety culture), rozumiana jako zbiór przekonań, wartości i zachowań pracowników na wszystkich poziomach organizacji. W zakładzie przetwórstwa ryb przejawia się ona m.in. w gotowości do zgłaszania nieprawidłowości, przestrzeganiu procedur nawet przy presji czasu, dbałości o higienę stanowiska pracy oraz otwartej komunikacji między działem produkcji a działem jakości.
Istotnym wsparciem dla kultury bezpieczeństwa są innowacje technologiczne. Należą do nich zaawansowane systemy monitoringu temperatury z możliwością zdalnego odczytu i alarmowania, automatyczne systemy mycia CIP (Cleaning in Place), powierzchnie i powłoki o właściwościach przeciwdrobnoustrojowych, a także systemy wizyjne i czujniki optyczne do detekcji zanieczyszczeń. Coraz częściej wdraża się również rozwiązania cyfrowe, takie jak elektroniczne rejestry HACCP, aplikacje do kontroli planu mycia i dezynfekcji, czy systemy analizy danych z wielu punktów zakładu w celu wczesnego wykrywania trendów wzrostu zanieczyszczeń.
W obszarze technologii utrwalania rozwijają się metody alternatywne lub wspomagające tradycyjną obróbkę termiczną. Należą do nich wysokie ciśnienia hydrostatyczne (HPP), impulsy elektryczne, promieniowanie UV, zastosowanie kultur ochronnych i bakteriocyn. Choć nie wszystkie z tych metod są powszechnie stosowane w przetwórstwie ryb, stanowią interesujący kierunek rozwoju, pozwalający na wydłużenie trwałości produktów przy jednoczesnym zachowaniu wysokiej jakości sensorycznej i wartości odżywczej.
Silna kultura bezpieczeństwa, wsparta przez nowoczesne technologie i ciągłe doskonalenie procesów, przekłada się nie tylko na mniejszą liczbę incydentów zdrowotnych, ale także na efektywność ekonomiczną zakładu. Mniejsza ilość reklamacji, wycofań produktów, przestojów produkcyjnych i strat surowca oznacza realne oszczędności. Jednocześnie rośnie zaufanie konsumentów i odbiorców biznesowych, co w warunkach rosnącej konkurencji na rynku produktów rybnych jest czynnikiem o istotnym znaczeniu strategicznym.
FAQ – najczęstsze pytania dotyczące bezpieczeństwa biologicznego w przetwórstwie ryb
Jakie są najgroźniejsze biologiczne zagrożenia w produktach rybnych?
Do najpoważniejszych zagrożeń biologicznych w produktach rybnych należą bakterie, pasożyty i toksyny. Kluczową rolę odgrywa Listeria monocytogenes, zdolna do wzrostu w niskich temperaturach chłodniczych, a także Clostridium botulinum związane z wyrobami wędzonymi i pakowanymi próżniowo. Istotne są też bakterie produkujące histaminę, szczególnie w rybach z rodziny Scombridae, oraz pasożyty, takie jak Anisakis, obecne głównie w rybach morskich spożywanych na surowo lub po minimalnej obróbce termicznej.
W jaki sposób zakład przetwórstwa ryb kontroluje obecność Listeria monocytogenes?
Kontrola Listeria monocytogenes opiera się na połączeniu projektowania higienicznego, skutecznego programu mycia i dezynfekcji oraz regularnego monitoringu środowiskowego. Zakład wyznacza miejsca krytyczne, m.in. odpływy, taśmy, stoły robocze, i pobiera z nich wymazy do badań. W przypadku stwierdzenia obecności bakterii podejmowane są działania korygujące: intensyfikacja czyszczenia, modyfikacja procedur, zmiany konstrukcyjne urządzeń oraz weryfikacja skuteczności zastosowanych środków. Kluczowe jest także ścisłe utrzymywanie podziału zakładu na strefy surowca i produktu gotowego.
Dlaczego łańcuch chłodniczy jest tak ważny w bezpieczeństwie ryb?
Łańcuch chłodniczy decyduje o tempie namnażania drobnoustrojów oraz o powstawaniu toksyn, w tym histaminy. Ryby mają wysoką aktywność wody i są szczególnie podatne na psucie, a nawet krótkotrwałe podwyższenie temperatury podczas transportu, magazynowania czy produkcji może gwałtownie przyspieszyć procesy mikrobiologiczne. Utrzymanie stabilnie niskich temperatur – od momentu połowu lub odłowu w hodowli, przez cały proces przetwarzania, aż po dystrybucję – jest jednym z najskuteczniejszych i najprostszych środków kontroli zagrożeń biologicznych.
Jaką rolę odgrywa personel w zapewnieniu bezpieczeństwa biologicznego?
Personel jest zarówno kluczowym elementem systemu bezpieczeństwa, jak i potencjalnym źródłem zanieczyszczeń. Pracownicy poprzez właściwą higienę rąk, prawidłowe stosowanie odzieży ochronnej, przestrzeganie procedur i szybkie zgłaszanie nieprawidłowości, znacząco ograniczają ryzyko skażenia produktu. Z drugiej strony, zaniedbania w zakresie higieny osobistej, nieskuteczne mycie rąk, praca w stanie chorobowym lub łamanie zasad rozdziału stref mogą szybko zniweczyć nawet najlepiej zaprojektowany system. Dlatego niezbędne są cykliczne szkolenia, nadzór i budowanie świadomości zagrożeń.
Czy nowoczesne technologie mogą całkowicie zastąpić tradycyjne metody kontroli higieny?
Nowoczesne technologie – takie jak systemy monitoringu temperatury online, czujniki ATP, rozwiązania cyfrowe do zarządzania HACCP czy zaawansowane metody utrwalania – znacząco wspierają bezpieczeństwo biologiczne, ale nie zastąpią podstaw: higieny, dobrego projektowania zakładu i odpowiedzialności personelu. Stanowią narzędzie ułatwiające szybsze wykrywanie odchyleń, lepszą analizę danych i efektywniejsze planowanie działań. Jednak fundamentem pozostają sprawdzone zasady GHP i GMP, regularne szkolenia oraz konsekwentne egzekwowanie procedur na każdym stanowisku pracy.