Automatyczne systemy dozowania glazury lodowej
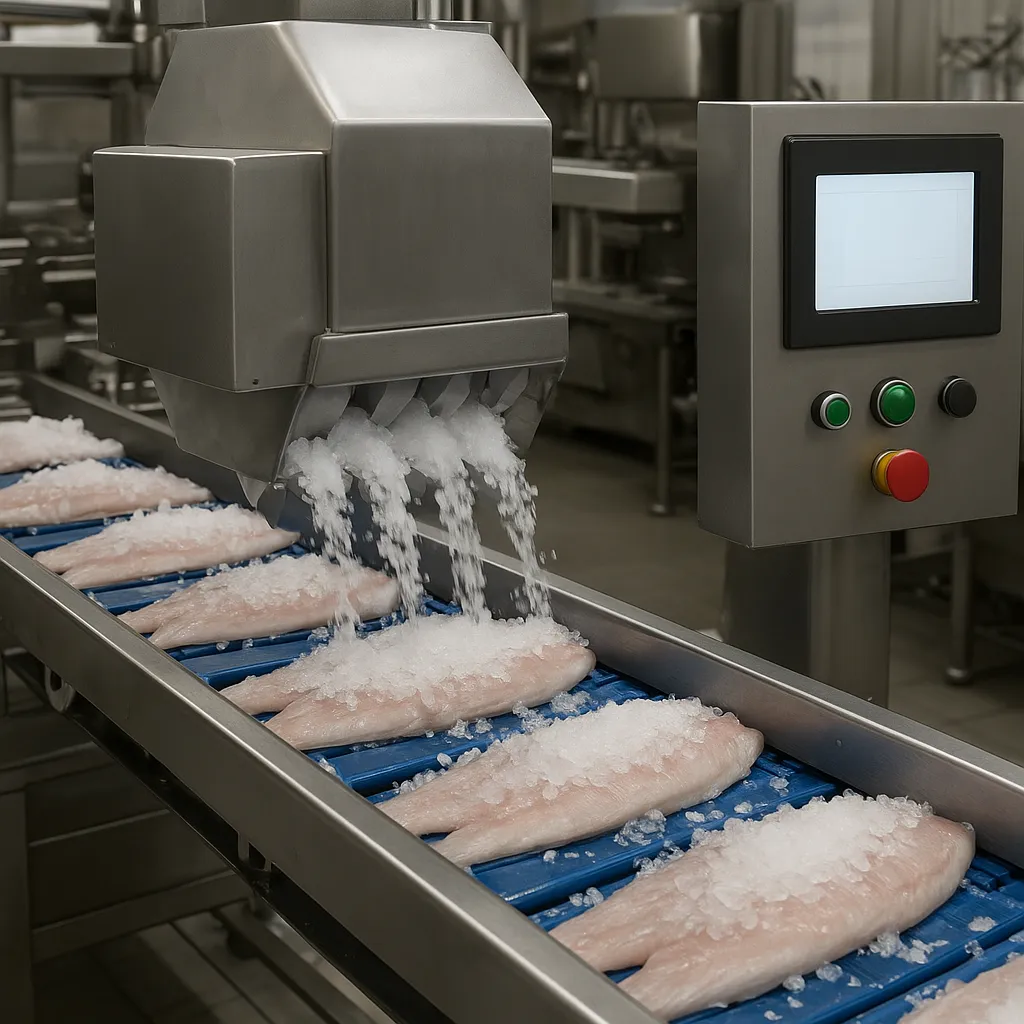
Automatyczne systemy dozowania glazury lodowej stają się jednym z kluczowych narzędzi w nowoczesnym przetwórstwie rybnym. Łączą w sobie precyzyjne sterowanie ilością glazury, kontrolę parametrów mrożenia oraz pełną rejestrację danych procesowych. Dzięki temu pozwalają stabilizować jakość produktu, ograniczać straty surowca i spełniać coraz bardziej rygorystyczne wymagania odbiorców sieciowych oraz inspekcji nadzoru żywności.
Rola i znaczenie glazurowania w przetwórstwie rybnym
Glazurowanie polega na pokryciu powierzchni zamrożonego produktu cienką warstwą lodu, uzyskaną przez jego krótkotrwałe zanurzenie w zimnej wodzie lub spryskanie wodą. W przetwórstwie rybnym proces ten ma znaczenie nie tylko estetyczne, ale przede wszystkim technologiczne. Glazura działa jak bariera fizyczna, która ogranicza ubytek masy poprzez odparowanie wody z mięsa ryby oraz spowalnia proces utleniania lipidów, odpowiedzialny za jełczenie tłuszczu i pogorszenie walorów sensorycznych.
Ważnym zadaniem technologów jest dobranie takiej ilości glazury, by zapewnić optymalną ochronę produktu, jednocześnie nie podnosząc nadmiernie udziału wody w masie netto. Nadmierne glazurowanie może być postrzegane jako działanie nieetyczne, a w skrajnych przypadkach niezgodne z prawem. Zbyt cienka warstwa lodu z kolei nie zabezpiecza dostatecznie fileta czy porcji przed wysychaniem w trakcie przechowywania i transportu, co prowadzi do tzw. „freezer burn” – wysuszenia powierzchni, przebarwień oraz utraty jędrności.
Tradycyjnie poziom glazury ustalano za pomocą prostych prób masowych i wizualnej oceny stopnia pokrycia powierzchni. Wraz ze wzrostem skali produkcji, różnorodności asortymentu oraz zaostrzeniem wymagań prawnych pojawiła się potrzeba bardziej powtarzalnych i obiektywnych metod prowadzenia procesu. To właśnie w tym miejscu pojawiają się automatyczne systemy dozowania, oparte na sterownikach PLC, wagach dynamicznych i rozbudowanych układach natryskowych.
Glazurowanie pełni również istotną funkcję z punktu widzenia logistyki. Odpowiednio dobrana warstwa lodu wpływa na lepkość powierzchni produktów, ich skłonność do sklejania się w bloki oraz odporność na uszkodzenia mechaniczne podczas przesypywania i pakowania. W nowych liniach przetwórczych projektuje się glazurowanie tak, aby było integralną częścią ciągu technologicznego, zsynchronizowaną z krojeniem, ważeniem, metalodetekcją oraz pakowaniem.
Budowa i zasada działania automatycznych systemów dozowania glazury lodowej
Automatyczne systemy dozowania glazury lodowej można podzielić na kilka głównych typów, zależnie od sposobu aplikacji wody: zanurzeniowe, natryskowe oraz hybrydowe. Każde rozwiązanie ma swoje zalety i ograniczenia, a dobór konkretnej konstrukcji zależy od rodzaju produktu (filety, dzwonka, tusze, krewetki), wymaganego procentu glazury oraz wydajności linii.
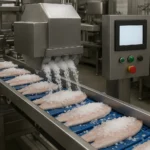
W klasycznym systemie zanurzeniowym zamrożone produkty przemieszczają się po przenośniku siatkowym przez tunel z wanną wodną. Woda jest schładzana za pomocą wymiennika ciepła współpracującego z instalacją chłodniczą zakładu, a jej temperatura utrzymywana jest najczęściej w przedziale od -1 do +1°C. Zanurzenie trwa od kilku do kilkudziesięciu sekund, po czym nadmiar wody ocieka, a na powierzchni produktu stabilizuje się jednolita warstwa lodu.
Systemy natryskowe wykorzystują sieć dysz wysokociśnieniowych, rozmieszczonych nad i pod przenośnikiem. Pozwala to na bardziej precyzyjne sterowanie ilością wody i lepszą kontrolę rozkładu glazury na skomplikowanych kształtach, np. porcji nieregularnych. Nowoczesne systemy są wyposażone w zawory proporcjonalne sterowane sygnałem z kontrolera, który analizuje aktualne obciążenie linii oraz pomiar masy produktów przed glazurą.
Kluczowym elementem automatycznego układu jest moduł pomiarowy, zwykle w postaci wagi dynamicznej lub zestawu czujników masy umieszczonych pod odcinkiem przenośnika. Produkty są ważone bezpośrednio przed sekcją glazurowania, a następnie ponownie po opuszczeniu strefy natrysku lub zanurzenia oraz ociekaniu. Na tej podstawie sterownik oblicza faktyczny przyrost masy, odpowiadający ilości nałożonej glazury, i koryguje parametry pracy – czas ekspozycji, ciśnienie robocze, natężenie przepływu wody.
Automatyzacja procesu glazurowania nie sprowadza się jedynie do włączenia kilku czujników i siłowników. Nowoczesne instalacje są w dużym stopniu zintegrowane z systemami nadzoru produkcji klasy SCADA lub MES. Umożliwia to śledzenie historii każdego zlecenia produkcyjnego, w tym zakresu zadanych parametrów glazurowania, rzeczywistego poziomu glazury, czasu przebywania produktu w strefie oraz wszelkich alarmów wynikających z odchyleń od normy. Dzięki temu można łatwo udokumentować zgodność wyrobów z deklaracją etykietową oraz wymaganiami klientów.
Istotnym wyzwaniem konstrukcyjnym przy projektowaniu automatycznych systemów glazurowania jest zapewnienie higienicznej budowy. Urządzenia mają ciągły kontakt z wodą i produktami rybnymi, co sprzyja rozwojowi mikroorganizmów i tworzeniu biofilmu. Dlatego stosuje się materiały odporne na korozję (głównie stal kwasoodporną), minimalizuje się liczbę szczelin oraz trudno dostępnych miejsc, a wszystkie elementy demontowalne są projektowane zgodnie z zasadami higienicznego designu. Cały system musi nadawać się do mycia metodą CIP lub łatwego demontażu w celu ręcznego czyszczenia.
W niektórych liniach wprowadza się również systemy filtracji i uzdatniania wody do glazurowania. Obejmują one filtry mechaniczne, lampy UV, a nawet moduły odwróconej osmozy. Taka konfiguracja pozwala kontrolować jakość mikrobiologiczną i chemiczną wody, co ma szczególne znaczenie w zakładach eksportujących do krajów o bardzo surowych wymaganiach sanitarnych. Systemy sterowania monitorują także zużycie wody, wskazując ewentualne wycieki i nieszczelności, co przekłada się na efektywność energetyczną oraz koszty eksploatacji.
Korzyści technologiczne, ekonomiczne i jakościowe automatyzacji glazurowania
Automatyzacja procesu glazurowania przynosi wielowymiarowe korzyści, zarówno w wymiarze stricte technologicznym, jak i organizacyjno-ekonomicznym. Z perspektywy technologii żywności najważniejsza jest powtarzalność parametrów. Ręczne glazurowanie, oparte na ocenie wizualnej i doświadczeniu operatorów, cechuje się znaczną zmiennością. Automatyczne układy utrzymują zadany poziom glazury z dokładnością często poniżej jednego punktu procentowego, co minimalizuje ryzyko przekroczenia deklarowanego udziału lodu w produkcie.
Stabilny, przewidywalny poziom glazury ułatwia planowanie receptur oraz kalkulację kosztów wytworzenia. Wysoki udział automatyzacji oznacza możliwość posługiwania się rzeczywistymi danymi pomiarowymi zamiast uśrednionych założeń. Umożliwia to bardziej świadome zarządzanie marżą oraz optymalizację wykorzystania surowca. Redukcja nadmiernej glazury, nawet o niewielki procent, potrafi przy dużych wolumenach produkcji przynieść znaczące oszczędności finansowe w skali roku.
Automatyczne systemy glazurowania mają również istotny wpływ na jakość organoleptyczną mrożonych ryb. Jednorodna warstwa lodu o dobrze kontrolowanej grubości zapewnia równomierną ochronę przed wysychaniem i tlenem. Ogranicza to zmiany barwy mięsa, powstawanie niepożądanych zapachów i posmaków oraz degradację struktury białek. Systemy te pozwalają jednocześnie unikać nadmiernego przemoczenia produktu, które podczas rozmrażania skutkowałoby odciekaniem dużych ilości wody i utratą soczystości.
Ekonomicznym atutem automatyzacji jest także redukcja pracochłonności. Ręczne zanurzanie koszy czy tac z produktem wymaga znacznego zaangażowania personelu oraz stwarza ryzyko powtarzających się obciążeń układu mięśniowo-szkieletowego. Zautomatyzowana linia ogranicza udział pracy ręcznej do kontroli procesu i utrzymania ruchu, co pozwala lepiej wykorzystać kompetencje pracowników oraz zmniejszyć rotację kadry na najbardziej uciążliwych stanowiskach.
Istotnym aspektem jest zgodność z prawodawstwem i oczekiwaniami odbiorców. Coraz więcej sieci handlowych wymaga szczegółowego raportowania udziału glazury, a inspekcje urzędowe wyposażane są w sprzęt umożliwiający szybkie weryfikacje w terenie. Automatyczny system dozowania, z funkcją archiwizacji danych, stanowi silny argument w sytuacji ewentualnych sporów handlowych czy reklamacyjnych. Pozwala bowiem przedstawić wiarygodną dokumentację procesu, pokazującą, że producent działał w sposób kontrolowany i zgodny ze specyfikacją.
Nie można pominąć także wpływu automatyzacji na bezpieczeństwo żywności. Poprzez stabilne utrzymywanie temperatury wody, skrócenie czasu przebywania produktów w strefie niekorzystnych temperatur oraz ograniczenie liczby kontaktów manualnych z produktem, zmniejsza się ryzyko zanieczyszczenia mikrobiologicznego. W połączeniu z dobrą praktyką produkcyjną (GMP) i systemem HACCP, automatyczne glazurowanie staje się jednym z ważnych punktów kontroli w zakładzie przetwórstwa rybnego.
Wreszcie, warto wspomnieć o wizerunkowym aspekcie wdrażania nowych technologii. Zakłady stosujące zaawansowane systemy automatyzacji, w tym układy glazurowania, są często postrzegane jako bardziej nowoczesne i odpowiedzialne. Ułatwia to pozyskiwanie nowych rynków zbytu, a także inwestorów i partnerów biznesowych, którzy cenią sobie transparentność i rzetelność w deklarowaniu składu produktów.
Integracja z innymi rozwiązaniami automatyki i cyfryzacji w zakładzie rybnym
Automatyczne dozowanie glazury lodowej rzadko kiedy funkcjonuje jako odizolowane urządzenie. Zdecydowanie częściej jest elementem złożonego, w pełni zintegrowanego ciągu technologicznego, w którym poszczególne maszyny komunikują się ze sobą oraz z nadrzędnymi systemami sterowania. Integracja obejmuje zarówno wymianę danych procesowych, jak i synchronizację prędkości, sygnałów start/stop czy zarządzanie recepturami.
Najczęściej system glazurowania jest skoordynowany z tunelem zamrażalniczym IQF lub zamrażarką płytową, ważeniem kontrolnym, detekcją metali i pakowaniem. Dane dotyczące docelowego poziomu glazury są powiązane z konkretną recepturą czy zleceniem produkcyjnym. Operator na panelu HMI wybiera asortyment, a parametry pracy systemu glazurowania ustawiają się automatycznie – modyfikowane są limity przyrostu masy, czasy ekspozycji, ciśnienie w sekcji natryskowej oraz tolerancje alarmowe.
W nowoczesnych zakładach informacje z systemów glazurowania trafiają do nadrzędnych platform MES lub ERP. Umożliwia to śledzenie wskaźników takich jak średni % glazury na danym zleceniu, odchylenia standardowe, ilość odrzuconych porcji z powodu nieprawidłowej glazury oraz zużycie wody i energii per tona produktu. Analiza tych danych pozwala identyfikować wąskie gardła, optymalizować nastawy, a także prowadzić działania z zakresu ciągłego doskonalenia procesu.
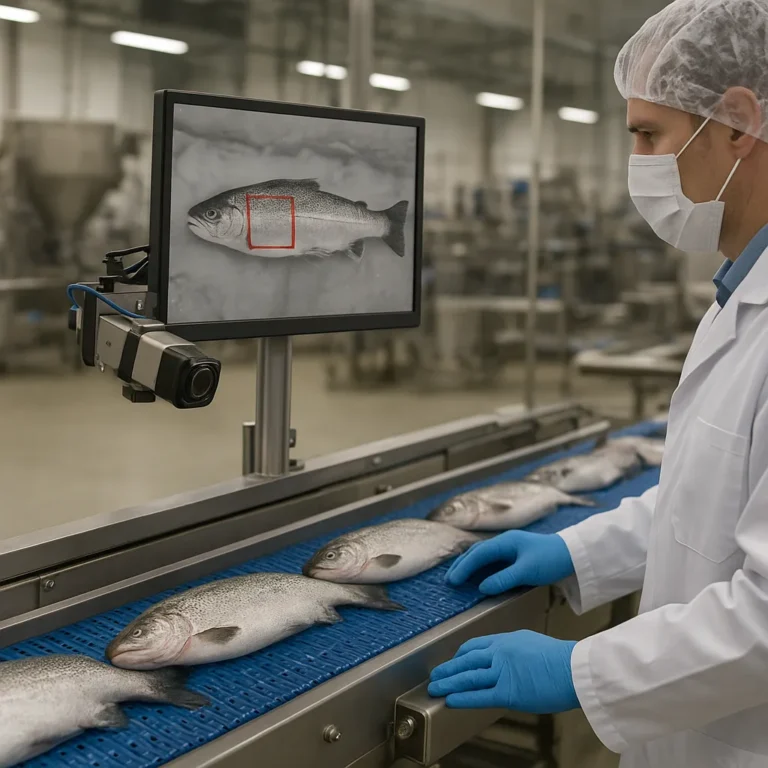
Ciekawym kierunkiem rozwoju są systemy wizyjne, które wspomagają kontrolę jakości glazury. Kamery umieszczone nad linią mogą oceniać stopień pokrycia powierzchni lodem, wykrywać obszary niedoglazurowane lub z nadmiernie grubą warstwą lodu. Dane z analizy obrazu mogą być wykorzystywane do automatycznej regulacji pracy dysz natryskowych lub zmiany prędkości przenośnika. Rozwiązania te wpisują się w trend Przemysłu 4.0, gdzie sensoryka, analiza danych i algorytmy sterujące działają w ścisłej synergii.
Integracja systemu glazurowania z modułami śledzenia partii (traceability) jest szczególnie ważna przy eksporcie na wymagające rynki. Każda partia wyrobów mrożonych może być powiązana z informacjami o parametrach glazury, czasie procesu, numerze zmiany produkcyjnej oraz osobach nadzorujących linię. W przypadku konieczności przeprowadzenia akcji wycofania partii z rynku (recall) możliwe jest szybkie zawężenie zakresu działań i przedstawienie organom nadzorującym szczegółowej dokumentacji procesu.
Warto również wspomnieć o integracji z systemami zarządzania energią i mediami. Glazurowanie jest procesem zużywającym znaczne ilości wody i chłodu. Monitorowanie zużycia mediów w czasie rzeczywistym, z rozbiciem na konkretne linie czy produkty, pozwala lepiej zrozumieć strukturę kosztów i podejmować decyzje dotyczące modernizacji, np. dołożenia wymienników ciepła, odzysku energii z wody powracającej czy instalacji bardziej efektywnych agregatów chłodniczych. Automatyczne systemy umożliwiają wdrażanie takich rozwiązań poprzez precyzyjne sterowanie przepływami i temperaturami.
Coraz większe znaczenie ma cyberbezpieczeństwo infrastruktury przemysłowej. Systemy glazurowania, jako element sieci OT, są narażone na te same zagrożenia, co inne urządzenia sterowane cyfrowo. Dlatego w nowych instalacjach stosuje się segmentację sieci, uwierzytelnianie użytkowników na panelach operatorskich oraz regularne aktualizacje oprogramowania sterowników i modułów komunikacyjnych. Pozwala to chronić zarówno ciągłość produkcji, jak i integralność danych dotyczących procesów, które często stanowią istotny element know-how zakładu.
Aspekty prawne, jakościowe i środowiskowe stosowania glazury lodowej
Stosowanie glazury lodowej w produktach rybnych jest ściśle regulowane przepisami prawa żywnościowego oraz wytycznymi organizacji branżowych. Kluczową kwestią jest prawidłowe deklarowanie masy netto produktu bez wody glazury oraz udziału glazury w masie całkowitej. Przepisy wymagają, aby konsument miał jasną informację o rzeczywistej ilości surowca rybnego w opakowaniu. W praktyce oznacza to konieczność stosowania metod referencyjnych odszraniania i ważenia, zgodnie z określonymi normami.
Automatyczne systemy dozowania glazury ułatwiają przestrzeganie przepisów, ponieważ umożliwiają precyzyjne sterowanie tym parametrem i prowadzenie dokumentacji. W przypadku audytów ze strony klientów lub jednostek certyfikujących, zakład może przedstawić szczegółowe raporty z przebiegu procesu, pokazujące, że deklarowane wartości udziału glazury mają solidne uzasadnienie w danych procesowych. Jest to szczególnie istotne przy produktach kierowanych na rynki, gdzie nadmierne glazurowanie było w przeszłości przedmiotem krytyki i sporów sądowych.
Obok kwestii prawnych rośnie także świadomość konsumentów. Wzmacniają się oczekiwania dotyczące przejrzystości etykiet i unikania praktyk, które mogłyby być postrzegane jako próba „sprzedawania wody zamiast ryby”. Producenci wykorzystują automatyczne systemy glazurowania do budowania przewagi konkurencyjnej, deklarując np. maksymalny procent glazury i utrzymując go realnie niżej niż dopuszczalne limity. Takie podejście może stać się ważnym elementem komunikacji marketingowej, zwłaszcza na rynkach premium.
Nieodłącznym aspektem stosowania glazury jest wpływ na środowisko. Proces ten wymaga znacznych ilości wody, a pośrednio także energii na jej chłodzenie i utrzymanie odpowiednich warunków w mroźniach. Automatyzacja pozwala ograniczać marnotrawstwo poprzez precyzyjne dozowanie, redukcję przelewów, recyrkulację wody oraz lepsze dopasowanie intensywności procesu do aktualnego obciążenia linii. Wdrożenie systemu pozwalającego monitorować wskaźniki zużycia wody i energii na poziomie konkretnej partii czy produktu staje się podstawą do realizacji strategii zrównoważonego rozwoju.
Coraz częściej inwestycje w nowe linie glazurowania są także elementem wdrażania standardów środowiskowych i społecznych, takich jak ISO 14001 czy różne inicjatywy z obszaru odpowiedzialnego rybołówstwa i przetwórstwa. Przejrzysty, sterowany cyfrowo proces ułatwia wykazanie, że zakład dąży do minimalizowania odcisku środowiskowego, świadomie redukując nadmierne zużycie zasobów, a jednocześnie dbając o wysoką jakość produktu końcowego.
Kwestie jakości i bezpieczeństwa żywności w kontekście glazurowania obejmują również zarządzanie ryzykiem mikrobiologicznym. Woda, jako medium procesowe, jest potencjalnym nośnikiem drobnoustrojów. Dlatego automatyczne systemy dozowania coraz częściej są wyposażone w moduły dezynfekcji wody oraz czujniki monitorujące parametry takie jak temperatura, przepływ, a czasem także mętność. Dzięki temu dział jakości może szybko reagować na odchylenia od ustalonych norm, np. poprzez zwiększenie częstotliwości wymiany wody czy intensywności dezynfekcji.
Wprowadzając automatyczne systemy glazurowania, zakłady stają także przed wyzwaniem odpowiedniego przeszkolenia personelu. Operatorzy i technolodzy muszą zrozumieć nie tylko obsługę interfejsów, lecz także powiązania między nastawami a finalnymi parametrami produktu. Właściwie zaprojektowany program szkoleniowy obejmuje zagadnienia z zakresu mikrobiologii, technologii mrożenia, zasad GHP i HACCP oraz podstaw automatyki przemysłowej, co przekłada się na bardziej świadome i odpowiedzialne prowadzenie procesu.
W perspektywie rozwoju technologii można przewidywać dalsze udoskonalanie systemów glazurowania, m.in. w kierunku adaptacyjnego sterowania na podstawie analizy danych w czasie rzeczywistym oraz wykorzystania algorytmów uczenia maszynowego. Już dziś pojawiają się rozwiązania, które samodzielnie korygują nastawy w odpowiedzi na zmiany temperatury produktu, jego kształtu czy stopnia wypełnienia przenośnika, minimalizując udział operatora w bieżącej regulacji. Tego rodzaju innowacje będą prawdopodobnie coraz szerszym standardem w zakładach przetwórstwa rybnego, które chcą utrzymać konkurencyjność na globalnym rynku.
FAQ – najczęściej zadawane pytania
Jak dobrać optymalny procent glazury lodowej dla danego produktu rybnego?
Optymalny procent glazury zależy od gatunku ryby, zawartości tłuszczu, formy produktu (filet, porcja, tusza, krewetka) oraz zakładanego czasu i warunków przechowywania. Dla produktów delikatnych i długo składowanych stosuje się zwykle wyższy poziom glazury, aby zapewnić lepszą ochronę przed wysychaniem i utlenianiem. Ważne jest, aby jednocześnie respektować wymagania prawne i kontraktowe oraz opierać się na rzetelnych próbach technologicznych i analizie kosztów.
Czy automatyzacja procesu glazurowania zawsze oznacza mniejsze zużycie wody?
Automatyzacja stwarza warunki do obniżenia zużycia wody, ale efekt końcowy zależy od sposobu zaprojektowania i eksploatacji systemu. Precyzyjne sterowanie przepływem, recyrkulacja i monitorowanie parametrów pozwalają ograniczać straty oraz nadmierne wypływy. Jednak niewłaściwe nastawy lub brak nadzoru mogą zniwelować te korzyści. Dlatego kluczowe jest połączenie nowoczesnej technologii z dobrymi praktykami operacyjnymi oraz regularną analizą wskaźników efektywności.
Jakie są główne wyzwania higieniczne przy eksploatacji systemów glazurowania?
Najważniejszym wyzwaniem jest ryzyko rozwoju biofilmu i kontaminacji mikrobiologicznej w obszarach kontaktu wody z urządzeniem i produktem. Wymaga to regularnego czyszczenia, dezynfekcji oraz kontroli jakości wody. System musi być zaprojektowany zgodnie z zasadami higienicznego designu, z minimalną liczbą zakamarków i łatwym dostępem do wszystkich powierzchni. Istotne są także procedury higieny personelu oraz właściwe dokumentowanie działań mycia i dezynfekcji.
W jaki sposób systemy glazurowania wpływają na zgodność z wymaganiami sieci handlowych?
Sieci handlowe coraz częściej oczekują nie tylko utrzymania określonego poziomu glazury, lecz także udokumentowania jego kontroli. Automatyczne systemy umożliwiają rejestrację parametrów procesu, generowanie raportów i szybkie udowodnienie, że produkt spełnia wymagania specyfikacji. To ułatwia przechodzenie audytów dostawców, redukcję reklamacji i budowanie zaufania w relacjach B2B. Dodatkowo stabilna jakość sprzyja utrzymaniu marki własnej na wysokim poziomie.
Czy inwestycja w automatyczne dozowanie glazury opłaca się w mniejszych zakładach?
Opłacalność zależy od skali produkcji, asortymentu oraz wymagań odbiorców. Nawet w mniejszych zakładach automatyzacja może przynieść korzyści dzięki redukcji nadmiernej glazury, poprawie powtarzalności oraz zwiększeniu bezpieczeństwa pracy. Wiele firm oferuje modułowe systemy o niższej wydajności, które można z czasem rozbudowywać. Należy uwzględnić nie tylko koszt inwestycji, ale też oszczędności na surowcu, pracy ręcznej, reklamacjach i zużyciu mediów w całym cyklu życia urządzenia.