Walidacja procesu pakowania próżniowego ryb
Walidacja procesu pakowania próżniowego ryb stanowi jeden z kluczowych elementów systemu zarządzania bezpieczeństwem żywności w zakładach przetwórstwa rybnego. Prawidłowo przeprowadzona walidacja pozwala nie tylko potwierdzić skuteczność zastosowanych parametrów technologicznych, ale także zminimalizować ryzyko mikrobiologiczne, chemiczne oraz sensoryczne związane z przechowywaniem produktów rybnych. Dobrze udokumentowany proces pakowania próżniowego staje się tym samym fundamentem zaufania klientów, organów nadzoru i jednostek certyfikujących, a także podstawą do ciągłego doskonalenia systemu HACCP oraz innych standardów jakości.
Specyfika surowca rybnego a wymagania dla pakowania próżniowego
Surowiec rybny cechuje się wyjątkową podatnością na psucie ze względu na wysoką zawartość wody, znaczną ilość związków azotowych oraz delikatną strukturę białek. W porównaniu z mięsem czerwonym tempo autolizy i rozwoju niepożądanej mikroflory w rybach jest zwykle wyższe, co wymusza szczególną dbałość o parametry procesu technologicznego. Pakowanie próżniowe staje się w tym kontekście jednym z ważniejszych narzędzi wydłużania trwałości, ale tylko pod warunkiem jego prawidłowej walidacji i monitorowania.
Istotnym aspektem jest również zróżnicowanie gatunków ryb: tłuste ryby morskie (np. łosoś, makrela) są bardziej narażone na jełczenie oksydacyjne, podczas gdy ryby chude mogą ulegać przede wszystkim niekorzystnym zmianom tekstury i barwy. Te różnice wpływają na dobór parametrów próżni, rodzaju opakowania, temperatury przechowywania oraz docelowego terminu przydatności do spożycia. Walidacja powinna brać pod uwagę nie tylko ogólne wymagania mikrobiologiczne, ale również charakterystyczne zagrożenia dla konkretnej grupy surowcowej oraz rodzaju produktu (świeży, solony, marynowany, wędzony na zimno lub na gorąco).
W przetwórstwie rybnym kluczowe jest także uwzględnienie specyficznej mikroflory towarzyszącej. Obecność bakterii psychrotrofowych, zdolnych do wzrostu w niższych temperaturach, powoduje, że nawet chłodnicze warunki przechowywania produktów próżniowych nie stanowią pełnej gwarancji bezpieczeństwa. Pakowanie próżniowe ogranicza dostęp tlenu, hamując wzrost części drobnoustrojów, ale jednocześnie może sprzyjać rozwojowi bakterii beztlenowych, w tym Clostridium botulinum typu E, szczególnie istotnego w środowisku wodnym i produktach rybnych.
Ze względu na te uwarunkowania walidacja procesu musi być projektowana w sposób uwzględniający nie tylko parametry fizyczne urządzeń pakujących, lecz także właściwości surowca, przebieg łańcucha chłodniczego, rotację zapasów i przewidywany czas dystrybucji. Tylko zintegrowane podejście umożliwia obiektywną ocenę, czy zaprojektowany proces pakowania próżniowego zapewnia stabilność i bezpieczeństwo ryby przez cały deklarowany okres trwałości.
Podstawy walidacji procesu pakowania próżniowego w przetwórstwie rybnym
Walidacja to udokumentowane potwierdzenie, że dany proces, zgodnie z zaprojektowanymi parametrami, prowadzi do otrzymania produktu spełniającego z góry określone kryteria jakościowe i bezpieczeństwa. W kontekście pakowania próżniowego ryb oznacza to konieczność systematycznego podejścia, łączącego wymagania prawne, wytyczne standardów międzynarodowych oraz wewnętrzne procedury zakładowe. Kluczowym elementem przygotowawczym jest szczegółowa analiza zagrożeń oraz jasne określenie celu technologicznego pakowania próżniowego, np. wydłużenie trwałości z 5 do 14 dni przy przechowywaniu w temperaturze 0–2°C.
Na etapie projektowania walidacji określa się parametry krytyczne, które będą weryfikowane. Należą do nich między innymi: poziom próżni w komorze, czas trwania cyklu pakowania, rodzaj i przepuszczalność folii, integralność zgrzewu, a także warunki przechowywania po zapakowaniu. Konieczne jest ustalenie akceptowalnych wartości minimalnych i maksymalnych dla każdego z tych parametrów oraz zdefiniowanie tolerancji operacyjnych, w których proces wciąż gwarantuje odpowiednią jakość i bezpieczeństwo produktu.
Nieodłączną częścią walidacji jest zaangażowanie interdyscyplinarnego zespołu: technologów, specjalistów do spraw HACCP, laboratoriów mikrobiologicznych oraz, w razie potrzeby, ekspertów zewnętrznych. Taki zespół opracowuje plan badań, harmonogram, kryteria oceny wyników oraz model dokumentacji. Wymaga to często odniesienia do danych literaturowych, wytycznych branżowych i wyników wcześniejszych badań wewnętrznych, które mogą stanowić punkt odniesienia dla nowej walidacji.
Ważnym elementem jest również rozróżnienie między walidacją pierwotną a rewalidacją. Walidacja pierwotna przeprowadzana jest przy wdrażaniu nowej linii technologicznej, zmiany rodzaju opakowania, istotnej modyfikacji receptury produktu lub wprowadzeniu nowego asortymentu. Rewalidacja natomiast powinna być realizowana okresowo (np. co 1–3 lata) lub każdorazowo po istotnej zmianie warunków produkcji, parametru technologicznego, dostawcy opakowań czy urządzeń pakujących. Dzięki temu zakład przetwórstwa rybnego ma pewność, że proces pozostaje skuteczny niezależnie od upływu czasu i zmieniających się uwarunkowań.
Identyfikacja zagrożeń i kryteriów bezpieczeństwa w pakowaniu próżniowym ryb
Podstawą prawidłowej walidacji jest właściwe rozpoznanie zagrożeń, które mogą pojawić się na etapie pakowania próżniowego oraz przechowywania produktu. W produktach rybnych pakowanych próżniowo kluczowe znaczenie mają zagrożenia mikrobiologiczne, zwłaszcza rozwój bakterii beztlenowych produkujących toksyny, takich jak Clostridium botulinum. Bakteria ta, szczególnie w typie E, może rozwijać się w warunkach obniżonej zawartości tlenu i niskich temperatur, co czyni ją jednym z najpoważniejszych zagrożeń dla wyrobów rybnych pakowanych próżniowo.
Oprócz C. botulinum, istotne są również psychrotroficzne bakterie tlenowe i względnie beztlenowe, takie jak Listeria monocytogenes czy niektóre szczepy Enterobacteriaceae. W warunkach próżni i chłodniczych ograniczany jest wzrost tradycyjnych organizmów psujących, jednak nie eliminuje to zagrożeń związanych z patogenami psychrotrofowymi. Walidacja musi więc obejmować ocenę, czy zastosowane parametry technologiczne oraz temperatura przechowywania skutecznie hamują wzrost tych drobnoustrojów przez cały deklarowany okres przydatności do spożycia.
Nie można pominąć zagrożeń chemicznych i fizycznych, choć często mają one charakter wtórny wobec głównych ryzyk mikrobiologicznych. W przypadku pakowania próżniowego ważne jest, aby zastosowane materiały opakowaniowe nie uwalniały szkodliwych migratów w ilościach przekraczających dopuszczalne limity oraz aby nie dochodziło do zanieczyszczeń cząstkami stałymi (np. fragmentami folii lub ciał obcych). Walidacja powinna przewidywać ocenę zgodności opakowań z wymaganiami prawa żywnościowego oraz odpowiednie testy dotyczące ich kontaktu z żywnością.
Na potrzeby walidacji wprowadza się konkretne kryteria bezpieczeństwa i jakości, takie jak maksymalne dopuszczalne liczby bakterii ogólnej flory tlenowej, obecność lub brak wybranych patogenów, ocena właściwości sensorycznych (zapach, barwa, tekstura) oraz akceptowalne poziomy substancji chemicznych. Kryteria te muszą być jasno opisane w planie walidacji, a ich wybór uzasadniony na podstawie przepisów, norm branżowych i wiedzy naukowej. Tylko wówczas wyniki badań można rzetelnie interpretować w kontekście oceny skuteczności całego procesu pakowania próżniowego.
Projektowanie parametrów procesu pakowania próżniowego
Efektywne pakowanie próżniowe ryb wymaga właściwego zaprojektowania parametrów procesu i ich późniejszej weryfikacji. Kluczowym elementem jest poziom próżni uzyskiwany w komorze pakującej. Zbyt niska próżnia może nie zapewnić wystarczającego ograniczenia tlenu, sprzyjając rozwojowi niepożądanej mikroflory i przyspieszając procesy oksydacyjne tłuszczów. Z kolei nadmiernie wysoka próżnia, choć korzystna z punktu widzenia mikrobiologii, może prowadzić do uszkodzenia delikatnych struktur mięśniowych ryb, powstawania wycieków oraz niekorzystnych zmian tekstury.
Istotny jest również dobór odpowiedniego materiału opakowaniowego. Folia stosowana do pakowania próżniowego powinna cechować się odpowiednią barierowością względem tlenu, pary wodnej i aromatów. W przypadku ryb, szczególnie tłustych, ważne jest ograniczenie dostępu tlenu, aby spowolnić reakcje utleniania lipidów. Równocześnie folia musi posiadać właściwości mechaniczne umożliwiające trwałe zgrzewanie oraz odporność na niskie temperatury przechowywania. Walidacja obejmuje zatem ocenę, czy dobrany materiał opakowaniowy jest kompatybilny z rodzajem produktu, parametrami próżni i planowanym czasem przechowywania.
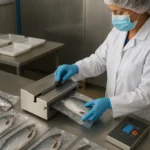
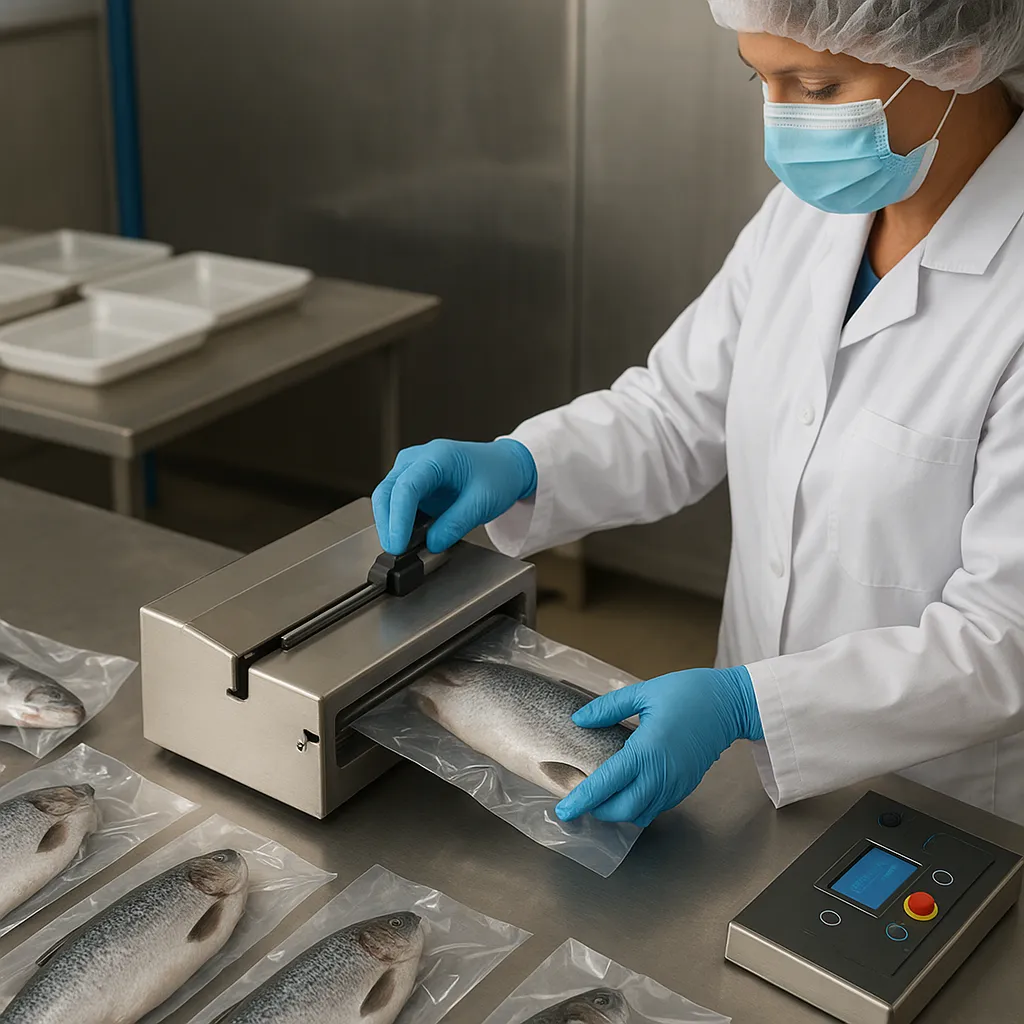
Parametry zgrzewania, takie jak temperatura listwy, czas zgrzewu oraz siła docisku, wpływają na szczelność opakowania. Nieszczelność nawet niewielkiego fragmentu zgrzewu może prowadzić do niekontrolowanego dopływu tlenu, kondensacji pary wodnej wewnątrz opakowania i intensywnego rozwoju mikroorganizmów. W trakcie walidacji należy przeprowadzać testy szczelności (np. kąpiel wodna z obserwacją pęcherzyków powietrza, testy próżniowe, kontrole wytrzymałości mechanicznej zgrzewu) w kombinacji z badaniami mikrobiologicznymi oraz oceną trwałości produktu.
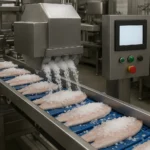
Nie bez znaczenia jest także sposób ułożenia produktu w opakowaniu i wielkość porcji. Zbyt duża masa ryby w jednym opakowaniu może utrudniać równomierne usunięcie powietrza, powodować powstawanie kieszeni gazowych oraz zwiększać ryzyko nierównomiernego chłodzenia w rzeczywistych warunkach magazynowania. Dlatego w czasie walidacji warto testować różne warianty gramatury porcji, konfiguracji ułożenia tuszek, filetów lub porcji konsumenckich, a następnie oceniać ich wpływ na równomierność próżni, stabilność mikrobiologiczną i parametry sensoryczne.
Badania laboratoryjne i ocena mikrobiologiczna w procesie walidacji
Jednym z filarów walidacji procesu pakowania próżniowego jest systematyczne prowadzenie badań laboratoryjnych, obejmujących zarówno analizę mikrobiologiczną, jak i ocenę parametrów fizykochemicznych. Plan badań powinien być opracowany w oparciu o założony okres trwałości produktu oraz warunki przechowywania. Zwykle przyjmuje się kilka punktów czasowych, np. dzień produkcji, 1/3, 2/3 oraz koniec deklarowanego terminu przydatności do spożycia, co pozwala śledzić dynamikę zmian mikroflory i jakości sensorycznej w czasie.
W analizie mikrobiologicznej skupia się na ogólnej liczbie drobnoustrojów tlenowych, obecności bakterii psychrotroficznych, enterobakterii, a także patogenów, takich jak Listeria monocytogenes, w zależności od charakteru produktu. W przypadku produktów gotowych do spożycia wymagane są szczególnie restrykcyjne kryteria, a walidacja powinna wykazać, że przez cały okres trwałości poziom patogenów pozostaje poniżej ustalonych limitów lub ich obecność jest niewykrywalna. Cennym narzędziem bywa również zastosowanie badań wytrzymałościowych (challenge tests), polegających na kontrolowanym zakażeniu produktu określonym szczepem bakterii i obserwacji jego wzrostu w planowanych warunkach przechowywania.
Równolegle prowadzi się badania chemiczne i fizykochemiczne, takie jak pomiar pH, aktywności wody, wybranych wskaźników utleniania tłuszczów (np. liczba nadtlenkowa, TBARS) oraz zawartości substancji lotnych azotowych, które korelują z procesem psucia się ryb. Ocena tych parametrów dostarcza informacji o tym, czy pakowanie próżniowe skutecznie hamuje procesy degradacji tłuszczów i białek oraz czy nie powstają niepożądane związki wpływające na bezpieczeństwo i akceptowalność produktu przez konsumenta.
Badania laboratoryjne muszą być prowadzone w akredytowanych laboratoriach lub w zakładowych jednostkach posiadających odpowiednio udokumentowane metody i kompetencje. Ważne jest, aby stosowane metody badawcze były zwalidowane i zgodne z aktualnymi normami, co gwarantuje wiarygodność otrzymanych wyników. Wyniki badań stanowią podstawę do podejmowania decyzji o akceptacji bądź odrzuceniu przyjętych parametrów procesu oraz ewentualnej modyfikacji procedur technologicznych.
Systemy jakości, dokumentacja i rola HACCP w walidacji pakowania próżniowego
Pakowanie próżniowe ryb jest ściśle powiązane z funkcjonowaniem systemów zarządzania bezpieczeństwem żywności, takich jak ISO 22000, IFS, BRCGS czy wewnętrzne standardy korporacyjne. Walidacja tego procesu stanowi element formalnych wymagań związanych z analizą zagrożeń i wyznaczaniem krytycznych punktów kontroli (CCP). W wielu zakładach etap pakowania próżniowego bywa klasyfikowany jako CCP lub jako punkt kontrolny operacyjny, zależnie od rodzaju produktu, zasięgu dystrybucji i oceny ryzyka.
W ramach systemu HACCP walidacja obejmuje ocenę, czy ustalone limity krytyczne (np. minimalny poziom próżni, maksymalny czas między zakończeniem obróbki cieplnej a zapakowaniem, maksymalna dopuszczalna temperatura produktu przed pakowaniem) rzeczywiście zapewniają utrzymanie bezpieczeństwa. Dokumentacja powinna zawierać szczegółowy opis sposobu walidacji, wyniki badań, wnioski, a także dowody przeglądu tych wyników przez zespół odpowiedzialny za bezpieczeństwo żywności.
Integralną częścią zarządzania jakością jest także bieżąca weryfikacja procesu, obejmująca codzienne testy szczelności, kontrole parametrów maszyn, monitoring temperatury chłodni, a także analizę reklamacji klientów i wyników badań okresowych. Walidacja nie jest działaniem jednorazowym; jej rezultaty stanowią punkt wyjścia do długotrwałego nadzoru nad procesem i jego doskonalenia. Każde odchylenie od przyjętych parametrów, szczególnie w obszarze temperatur lub poziomu próżni, powinno być analizowane pod kątem potencjalnych konsekwencji dla bezpieczeństwa.
Wymogi dokumentacyjne obejmują również przechowywanie zapisów z kalibracji urządzeń pomiarowych, serwisów maszyn pakujących, certyfikatów materiałów opakowaniowych, instrukcji roboczych i raportów z szkoleń pracowników. Dokumentacja ta stanowi dla organów kontrolnych oraz jednostek certyfikujących dowód na to, że zakład stosuje podejście oparte na analizie ryzyka i potrafi wykazać skuteczność swoich procedur. Z perspektywy przedsiębiorstwa pełna i przejrzysta dokumentacja zwiększa odporność na kryzysy jakościowe oraz ułatwia identyfikację przyczyn ewentualnych problemów.
Znaczenie łańcucha chłodniczego i logistyki w skuteczności pakowania próżniowego
Skuteczność pakowania próżniowego ryb nie może być rozpatrywana w oderwaniu od warunków przechowywania i dystrybucji. Nawet najbardziej zoptymalizowany proces pakowania traci sens, jeśli produkt jest narażony na przerwanie łańcucha chłodniczego, wahania temperatury lub długotrwałe ekspozycje na warunki niezgodne z założeniami walidacji. W przypadku ryb szczególnie istotne jest utrzymywanie temperatur zbliżonych do 0°C, które najskuteczniej spowalniają rozwój niepożądanej mikroflory i procesy autolityczne.
Walidacja powinna obejmować nie tylko warunki panujące bezpośrednio po pakowaniu, ale również realistyczne scenariusze transportu, magazynowania i ekspozycji w punktach sprzedaży. W praktyce bywa konieczne przeprowadzenie badań stabilności produktu w różnych wariantach temperaturowych, np. 0–2°C, 2–4°C oraz przy krótkotrwałych odchyleniach (np. ekspozycja na 8–10°C przez kilka godzin). Pozwala to ocenić margines bezpieczeństwa i określić, jak bardzo produkt jest wrażliwy na przerwanie ciągłości chłodzenia.
Ważnym narzędziem są systemy monitorowania temperatury w czasie rzeczywistym, rejestratory danych umieszczane w opakowaniach zbiorczych oraz wskaźniki czasu i temperatury (TTI) na opakowaniach jednostkowych. Informacje zebrane za pomocą tych narzędzi mogą być wykorzystane w procesie walidacji jako dane uzupełniające, odzwierciedlające rzeczywiste warunki, jakim poddawany jest produkt od momentu zapakowania aż do spożycia. Pozwala to lepiej dopasować okres trwałości do praktyki rynkowej i uniknąć nadmiernie optymistycznych założeń.
Z punktu widzenia bezpieczeństwa żywności niezwykle istotne jest również przeszkolenie personelu odpowiedzialnego za logistykę i sprzedaż. Nawet najlepiej udokumentowany proces technologiczny może zostać zniweczony przez niewłaściwe obchodzenie się z produktem w magazynie, sklepie lub gastronomii. W ramach walidacji i późniejszej weryfikacji warto uwzględniać działania szkoleniowe, instrukcje dla partnerów handlowych oraz kontrole warunków przechowywania w miejscu ekspozycji produktu.
Innowacje i trendy w pakowaniu próżniowym ryb
Rozwój technologii pakowania próżniowego w przetwórstwie rybnym coraz częściej łączy się z poszukiwaniem rozwiązań proekologicznych oraz poprawiających funkcjonalność opakowań. Producenci folii starają się oferować materiały o niższej masie, zwiększonej recyklowalności oraz mniejszym śladzie środowiskowym, przy jednoczesnym zachowaniu wysokiej barierowości i wytrzymałości mechanicznej. Dla zakładów przetwórstwa oznacza to konieczność ponownej walidacji procesu za każdym razem, gdy zmienia się typ używanego opakowania, nawet jeśli zmiana ma charakter pozornie kosmetyczny.
W obszarze bezpieczeństwa żywności coraz większe znaczenie ma także wykorzystanie opakowań aktywnych i inteligentnych. W przypadku ryb mogą to być wkładki pochłaniające tlen lub dwutlenek węgla, a także wskaźniki świeżości, zmieniające barwę w odpowiedzi na wzrost poziomu metabolitów mikrobiologicznych. Zastosowanie takich rozwiązań niesie potencjał dodatkowej ochrony przed psuciem i ryzykiem mikrobiologicznym, ale jednocześnie stawia przed producentem nowe wymagania związane z walidacją działania tych systemów oraz ich wpływu na produkt.
Ciekawym kierunkiem rozwoju są także zintegrowane systemy pakowania, łączące próżnię z modyfikowaną atmosferą ochronną (MAP), w której część naturalnego powietrza zastępowana jest mieszaniną gazów, np. dwutlenku węgla i azotu. Takie połączenie pozwala dodatkowo ograniczyć wzrost niektórych mikroorganizmów i wydłużyć trwałość, jednak wymaga jeszcze bardziej złożonej walidacji, obejmującej zarówno parametry próżni, jak i skład i ciśnienie mieszaniny gazowej. Szczególną uwagę należy zwrócić na zgodność deklarowanego składu atmosfery z rzeczywistym składem w opakowaniu przez cały okres trwałości.
Wraz z rosnącymi oczekiwaniami konsumentów względem przejrzystości i traceability, opakowania próżniowe coraz częściej stają się nośnikiem informacji cyfrowej. Kody QR, etykiety z numerami partii, a nawet tagi RFID umożliwiają pełne śledzenie drogi produktu od połowu lub hodowli, poprzez przetwórstwo, aż po punkt sprzedaży. Z punktu widzenia walidacji, dodatkowe systemy śledzenia nie zmieniają samych parametrów bezpieczeństwa, ale ułatwiają późniejszą analizę wszelkich incydentów oraz pozwalają na szybkie działania korygujące w razie wykrycia nieprawidłowości.
FAQ – najczęściej zadawane pytania
Jak często należy przeprowadzać rewalidację procesu pakowania próżniowego ryb?
Rewalidację zaleca się wykonywać zawsze wtedy, gdy następuje istotna zmiana w procesie technologicznym, np. wymiana maszyny pakującej, zmiana rodzaju folii, modyfikacja receptury produktu czy inny profil dystrybucji. Dodatkowo dobrą praktyką jest okresowe potwierdzanie skuteczności procesu, np. co 1–3 lata, nawet jeśli nie zaszły widoczne zmiany. Takie podejście umożliwia wychwycenie stopniowych odchyleń, np. związanych ze zużyciem urządzeń, zmianą jakości surowca lub modyfikacjami w łańcuchu chłodniczym. Częstotliwość powinna wynikać z analizy ryzyka i wymagań systemu jakości.
Czy pakowanie próżniowe ryb eliminuje konieczność ścisłej kontroli temperatury?
Pakowanie próżniowe nie zastępuje wymogu utrzymania rygorystycznego łańcucha chłodniczego. Usunięcie powietrza z opakowania ogranicza rozwój części mikroorganizmów tlenowych i spowalnia procesy oksydacyjne, ale nie hamuje całkowicie wzrostu bakterii psychrotroficznych ani beztlenowych, w tym Clostridium botulinum typu E. Nawet krótkotrwałe podwyższenie temperatury w czasie magazynowania lub transportu może znacząco skrócić realny okres trwałości i zwiększyć ryzyko. Walidacja zawsze zakłada określony przedział temperatur, a jego przekroczenie oznacza wyjście poza bezpieczne warunki i może wymagać wycofania partii.
Jakie parametry folii są najważniejsze przy doborze opakowania do ryb pakowanych próżniowo?
Przy wyborze folii do pakowania próżniowego ryb kluczowe znaczenie ma barierowość względem tlenu i pary wodnej, która wpływa na tempo utleniania tłuszczów i wysychania powierzchni produktu. Istotna jest także wytrzymałość mechaniczna i odporność na przebicia, aby zminimalizować ryzyko nieszczelności podczas transportu. Należy zwrócić uwagę na kompatybilność materiału z procesem zgrzewania i niskimi temperaturami przechowywania. Ważna jest również zgodność folii z przepisami dotyczącymi materiałów przeznaczonych do kontaktu z żywnością oraz udokumentowana stabilność w całym okresie trwałości produktu.
Dlaczego w walidacji pakowania próżniowego stosuje się badania wytrzymałościowe (challenge tests)?
Badania wytrzymałościowe polegają na celowym zaszczepieniu produktu określonymi szczepami mikroorganizmów i obserwowaniu ich wzrostu w rzeczywistych warunkach przechowywania. Dzięki temu można sprawdzić, czy deklarowane parametry procesu i temperatury faktycznie hamują rozwój kluczowych patogenów lub organizmów psujących. Challenge tests uzupełniają klasyczne badania mikrobiologiczne, które często opierają się na naturalnej mikroflorze, co może nie odzwierciedlać skrajnych scenariuszy. Uzyskane dane służą do ustalenia bezpiecznego okresu trwałości i weryfikacji przyjętych limitów krytycznych w systemie HACCP.
Czy zmiana dostawcy folii opakowaniowej zawsze wymaga pełnej ponownej walidacji procesu?
Zmiana dostawcy folii nie zawsze oznacza konieczność pełnej walidacji od podstaw, ale wymaga przynajmniej oceny równoważności parametrów nowego materiału. Jeśli różni się on istotnie pod względem grubości, struktury warstw, barierowości czy sposobu zgrzewania, konieczne mogą być dodatkowe testy szczelności, badania mikrobiologiczne i analiza trwałości. W praktyce często przeprowadza się skróconą walidację, skupioną na krytycznych parametrach, a jej zakres zależy od analizy ryzyka. Ważne jest posiadanie pełnej dokumentacji potwierdzającej, że zmiana nie obniża poziomu bezpieczeństwa produktu.