Chłodzenie szokowe filetów rybnych jest jednym z najważniejszych etapów całego łańcucha przetwórstwa, opakowania i logistyki chłodniczej. Od sposobu i szybkości obniżenia temperatury zależy trwałość produktu, bezpieczeństwo mikrobiologiczne, zachowanie naturalnej barwy, tekstury oraz wartości odżywczej. Dla zakładów przetwórstwa rybnego to właśnie umiejętne połączenie technologii chłodzenia, doboru opakowań i dobrze zorganizowanego transportu chłodniczego decyduje o jakości towaru, który ostatecznie trafia do konsumenta.
Mechanizmy jakościowe ryby po uboju i filetowaniu
Po uboju i filetowaniu w mięsie ryb zachodzą intensywne procesy biochemiczne. Utrzymywanie ich pod kontrolą wymaga bardzo szybkiego obniżenia temperatury. W przeciwnym razie uruchamiają się mechanizmy prowadzące do przyspieszonego psucia: namnażanie mikroorganizmów, aktywność endogennych enzymów oraz niekorzystne zmiany oksydacyjne lipidów. Ryby, szczególnie gatunki morskie bogate w tłuszcz, należą do najbardziej wrażliwych surowców pochodzenia zwierzęcego.
Mięso ryb zawiera znaczną ilość wody, ma delikatną strukturę białek i wysoki udział nienasyconych kwasów tłuszczowych. Czynniki te czynią je wyjątkowo podatnym na utratę świeżości. Dlatego dokładne określenie tzw. krytycznego czasu od filetowania do osiągnięcia temperatury docelowej staje się jednym z kluczowych parametrów technologicznych. Przekroczenie tego czasu skutkuje nieodwracalnym pogorszeniem jakości nawet przy późniejszym prawidłowym przechowywaniu w chłodzie.
W pierwszych godzinach po filetowaniu znaczenie ma również szybkie przejście mięsa przez fazę stężenia pośmiertnego. Zbyt wolne chłodzenie może sprzyjać nadmiernym odkształceniom struktury i utracie zdolności wiązania wody, a w konsekwencji pogorszeniu tekstury po obróbce kulinarnej. Z kolei zbyt agresywne obniżenie temperatury bez kontroli parametrów może zwiększać ryzyko uszkodzeń mechanicznych tkanek, zwłaszcza przy niskiej zawartości tłuszczu w mięśniach.
Odpowiednio zaplanowane chłodzenie szokowe pomaga zbalansować te zjawiska. Ogranicza intensywność reakcji enzymatycznych, zmniejsza tempo wzrostu drobnoustrojów oraz hamuje niekorzystne procesy utleniania lipidów odpowiedzialne za jełczenie. Efektem jest wydłużenie okresu przydatności do spożycia oraz zachowanie naturalnych cech organoleptycznych, które stanowią o wartości handlowej filetów i porcji.
Istota i technologia chłodzenia szokowego filetów rybnych
Chłodzenie szokowe to proces bardzo szybkiego obniżenia temperatury produktu w możliwie najkrótszym czasie, zwykle do zakresu od tuż powyżej 0°C aż po pełne zamrożenie. W przetwórstwie rybnym takie działanie umożliwia niemal natychmiastowe zatrzymanie procesów biologicznych. Różni się ono zasadniczo od klasycznego, powolnego chłodzenia w komorach magazynowych czy domowych zamrażarkach, gdzie produkt przez dłuższy czas przebywa w strefie temperatur sprzyjających rozwojowi mikroflory.
Kluczową rolę odgrywa tu prędkość przemiany wody w lód wewnątrz tkanki mięśniowej. Im szybciej tworzą się kryształki lodu, tym są one mniejsze i bardziej równomiernie rozmieszczone. Minimalizuje to uszkodzenia struktury komórkowej oraz wyciek soku komórkowego podczas rozmrażania. W przypadku powolnego schładzania kryształy mają czas na wzrost, przebijają błony komórkowe i powodują większą utratę masy, a w efekcie gorszą soczystość i kruchość mięsa po obróbce.
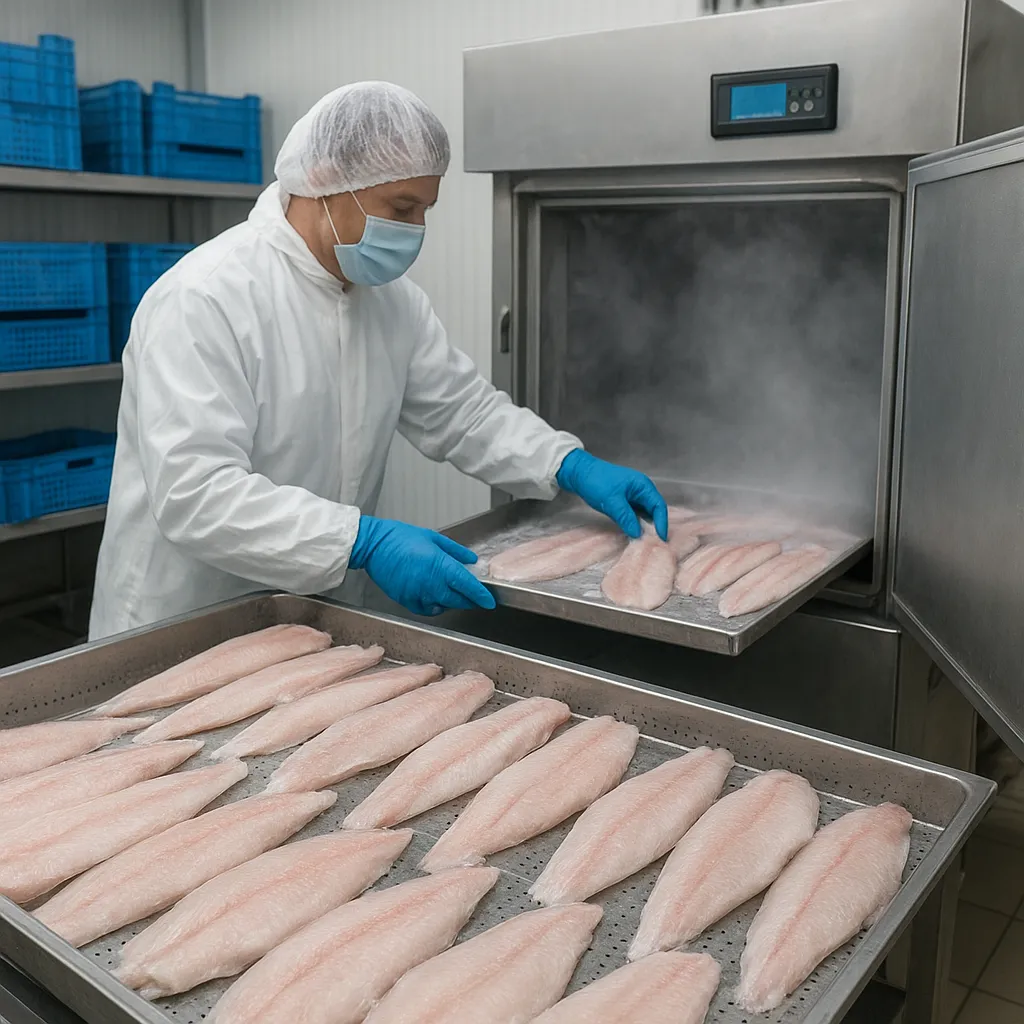
W praktyce przemysłowej chłodzenie szokowe filetów realizuje się kilkoma technikami. Najbardziej klasyczne podejście obejmuje stosowanie tuneli mroźniczych z intensywnym przepływem zimnego powietrza. Filety umieszcza się na taśmach lub w specjalnych regałach, a strumień powietrza o niskiej temperaturze (np. -30°C do -40°C) szybko odbiera ciepło z powierzchni produktu. Parametry takie jak prędkość nawiewu, wilgotność oraz ułożenie filetów determinują jednorodność procesu i czas osiągnięcia zadanej temperatury rdzenia.
Coraz częściej wykorzystuje się również systemy fluidyzacyjne, w których małe porcje czy kostki rybne są unoszone w strumieniu bardzo zimnego powietrza, co zapewnia bardzo intensywny kontakt cieplny. Taka technologia jest szczególnie korzystna dla produktów kierowanych na rynek mrożonek luzem, pakowanych później w systemach automatycznych. Dzięki temu można precyzyjnie sterować masą porcji, zwiększyć wydajność i ograniczyć zlepianie się elementów.
W niektórych zakładach stosuje się chłodzenie kontaktowe, w tym płyty mroźnicze, na których ułożone filety są dociskane od góry. Bezpośredni kontakt z bardzo zimną powierzchnią pozwala na szybki odbiór ciepła. Takie rozwiązanie bywa korzystne zwłaszcza przy produkcji bloków rybnych wykorzystywanych później do dalszego krojenia lub panierowania. Jednak wymaga ono szczególnej dbałości o higienę płyt oraz precyzyjne ustawienie parametrów, aby uniknąć przywierania i deformacji filetów.
Osobną grupę stanowią systemy wykorzystujące ciekły azot lub dwutlenek węgla. Pozwalają one na ekstremalnie szybkie chłodzenie szokowe nawet bardzo wrażliwych gatunków. Ciekły azot, dzięki temperaturze ok. -196°C, umożliwia natychmiastowe tworzenie mikrokryształków lodu i niemal całkowite zachowanie struktury mięsa. Są to jednak technologie kosztowne inwestycyjnie i eksploatacyjnie, w związku z czym najczęściej stosowane w produktach premium, wyrobach sushi-grade lub tam, gdzie konieczne jest połączenie bardzo wysokiej jakości z długim okresem przechowywania.
Bez względu na wybraną metodę, prawidłowo przeprowadzone chłodzenie szokowe wymaga wiarygodnego monitoringu temperatury. Stosuje się sondy rdzeniowe, pomiary bezdotykowe, a także rejestratory danych pozwalające prześledzić cały przebieg procesu. Dla bezpieczeństwa żywności ważne jest, aby wcześniejsze etapy – od uboju, przez filetowanie, aż po załadunek do tunelu – były również prowadzone w warunkach ograniczających wzrost temperatury i kontakt produktu z potencjalnymi źródłami zanieczyszczeń.
Wpływ chłodzenia szokowego na jakość sensoryczną, mikrobiologiczną i odżywczą
Jakość filetów rybnych postrzegana przez konsumenta zależy od wielu parametrów, takich jak wygląd, zapach, smak i konsystencja po przygotowaniu. Chłodzenie szokowe ma bezpośrednie przełożenie na wszystkie te cechy, choć jego efekty są ściśle związane z poprawnym zaprojektowaniem całego procesu.
Odpowiednie tempo mrożenia sprzyja zachowaniu naturalnej, lekko przeźroczystej barwy mięsa. Zbyt wolne chłodzenie lub kilkukrotne wahania temperatury prowadzą do pojawiania się przebarwień, matowienia powierzchni i powstawania tzw. przypaleń mrozowych. Są one wynikiem lokalnego wysychania produktu i utraty wody z jego wierzchnich warstw. Z punktu widzenia odbiorcy taka ryba wygląda starzejąca się i mniej świeża, nawet jeśli formalnie pozostaje bezpieczna do spożycia.
Równie istotne jest zachowanie właściwej tekstury. Delikatne mięso rybne łatwo ulega uszkodzeniom mechanicznym i deformacjom strukturalnym. Dzięki mniejszym kryształkom lodu powstającym podczas chłodzenia szokowego po rozmrożeniu zachowuje ono lepszą spoistość i soczystość. Ogranicza się wyciek soku komórkowego, który bezpośrednio wpływa na odczuwalną suchość produktu. Dla zakładów produkcyjnych ma to dodatkowe znaczenie ekonomiczne: mniejszy ubytek masy to wyższa wydajność netto i mniejsza ilość odcieków w opakowaniach.
Pod względem mikrobiologicznym szybkie obniżenie temperatury stanowi jedną z najskuteczniejszych metod ograniczenia rozwoju bakterii psychrotrofowych, typowych dla środowiska ryb i owoców morza. Choć zamrożenie nie eliminuje wszystkich drobnoustrojów, to znacznie spowalnia ich metabolizm i utrudnia namnażanie. Dodatkowo chłodzenie szokowe ogranicza czas ekspozycji mięsa na zakres temperatur szczególnie korzystnych dla rozwoju flory saprofitycznej i potencjalnych patogenów.
Zakłady przetwórstwa rybnego włączają chłodzenie szokowe w systemy zarządzania bezpieczeństwem żywności, np. HACCP. Określa się w nich krytyczne punkty kontrolne, do których zalicza się minimalną temperaturę produktu po opuszczeniu tunelu oraz maksymalny dopuszczalny czas od filetowania do zakończenia mrożenia. W razie przekroczenia tych wartości konieczne jest podjęcie działań korygujących, często łącznie z wycofaniem partii produktu lub zmianą sposobu jej dalszego wykorzystania.
Walory odżywcze filetów rybnych są bezpośrednio związane z zachowaniem białek, tłuszczów, witamin i składników mineralnych. Nienasycone kwasy tłuszczowe, szczególnie te z grupy omega-3, należą do najbardziej wrażliwych elementów składu chemicznego. Ich utlenianie prowadzi nie tylko do pogorszenia smaku i zapachu, ale także zmniejsza wartość prozdrowotną produktu. Chłodzenie szokowe, stosowane we wczesnej fazie po filetowaniu, spowalnia te procesy, zwłaszcza jeśli łączy się je z odpowiednio dobranymi materiałami opakowaniowymi o małej przepuszczalności tlenu.
W kontekście sensorycznym często podkreśla się znaczenie chłodzenia szokowego dla zachowania cech typowych dla świeżej ryby. Konsumenci coraz częściej oczekują, że produkt mrożony po rozmrożeniu będzie zbliżony do świeżego nie tylko wyglądem, ale także zapachem i konsystencją. Tylko szybkie, kontrolowane obniżenie temperatury daje realną szansę na spełnienie tych oczekiwań, zwłaszcza w łańcuchach dostaw o zasięgu międzynarodowym, gdzie czas od połowu do konsumpcji mierzy się w tygodniach lub miesiącach.
Rola opakowań w utrzymaniu efektów chłodzenia szokowego
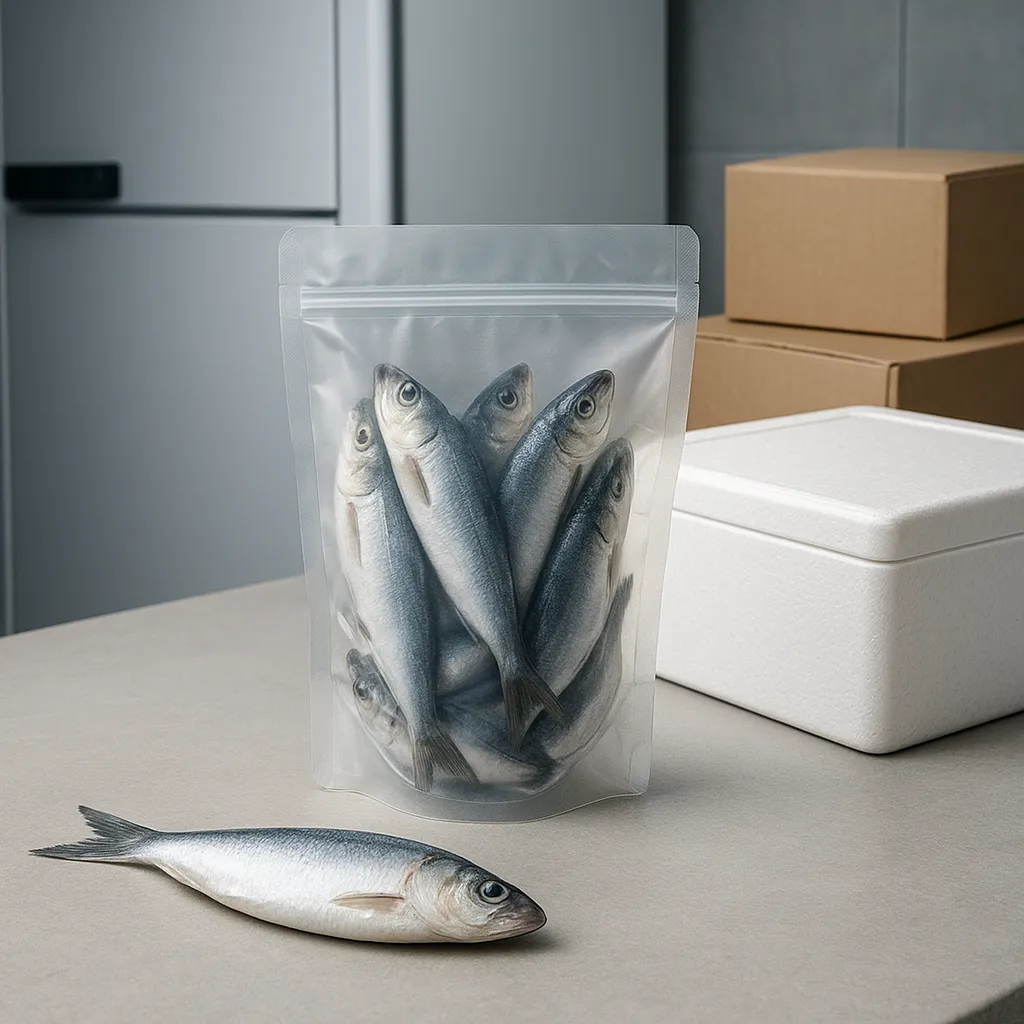
Skuteczność chłodzenia szokowego nie kończy się w momencie opuszczenia tunelu mroźniczego. Aby zachować uzyskane parametry jakościowe, niezbędne jest właściwe opakowanie produktu. To właśnie od doboru materiału, konstrukcji i technologii pakowania zależy, czy zalety szybkiego mrożenia zostaną utrzymane przez cały okres przechowywania i dystrybucji.
Podstawową funkcją opakowania jest ochrona filetów przed wpływem czynników zewnętrznych: powietrza, wilgoci, zanieczyszczeń mechanicznych oraz światła. W praktyce oznacza to konieczność ograniczenia dostępu tlenu, który jest głównym czynnikiem inicjującym utlenianie lipidów. W przypadku ryb tłustych, takich jak łosoś czy makrela, dobór barierowych materiałów opakowaniowych staje się warunkiem utrzymania pożądanego profilu smakowo-zapachowego przez cały okres przechowywania w mroźni.
Stosuje się różne typy materiałów: folie wielowarstwowe, laminaty, tacki z tworzyw sztucznych z wieczkami barierowymi, a w niektórych segmentach rynku także opakowania kartonowe z odpowiednimi powłokami. W segmencie premium rośnie znaczenie rozwiązań próżniowych oraz pakowania w atmosferze modyfikowanej. Usunięcie powietrza z opakowania lub jego częściowa wymiana na gaz obojętny, np. azot, znacząco ogranicza szybkość niekorzystnych reakcji chemicznych.
Warto podkreślić, że opakowanie ma również chronić produkt przed uszkodzeniami mechanicznymi podczas transportu i składowania. Delikatne filety rybne łatwo ulegają złamaniu lub deformacji pod wpływem nacisku. Odpowiednio sztywna konstrukcja opakowania, w połączeniu z właściwym ułożeniem produktów wewnątrz, zmniejsza to ryzyko. Chroni również przed powstawaniem odcisków i pęknięć, które mogą stać się miejscem intensywniejszego wysychania i przypaleń mrozowych.
Nie bez znaczenia jest także rola opakowania w utrzymaniu stabilności temperatury. Choć same materiały nie zastąpią odpowiedniej logistyki chłodniczej, ich właściwości izolacyjne mogą wspierać ochronę produktu przed krótkotrwałymi wahaniami temperatury podczas przeładunków czy chwilowych przerw w pracy instalacji. Dobrze zaprojektowany system opakowań, obejmujący zarówno jednostkowe, jak i zbiorcze opakowania transportowe, pozwala na bardziej równomierne rozprowadzenie chłodu i ograniczenie lokalnych odchyleń.
W przetwórstwie rybnym coraz większą wagę przywiązuje się do aspektu ekologicznego opakowań. Wprowadzenie bardziej przyjaznych środowisku materiałów, takich jak recyklowalne folie monomateriałowe czy kartony pochodzące z odpowiedzialnie zarządzanych źródeł, wymaga jednak szczególnej uwagi. Należy zachować wysokie właściwości barierowe i mechaniczne, aby nie stracić korzyści płynących z chłodzenia szokowego. Kompromisy projektowe muszą brać pod uwagę zarówno wymagania jakościowe, jak i oczekiwania rynku w zakresie zrównoważonego rozwoju.
Logistyka chłodnicza jako przedłużenie procesu chłodzenia szokowego
Z punktu widzenia bezpieczeństwa i jakości ryb mrożonych chłodzenie szokowe stanowi dopiero początek tzw. ciągu chłodniczego. Dalsze etapy, obejmujące magazynowanie, kompletację zamówień, transport i ekspozycję w punktach sprzedaży, są równie ważne. Logistyka chłodnicza musi zostać zaplanowana tak, by utrzymać stabilny łańcuch temperatur i zminimalizować wszelkie odchylenia od zadanych parametrów.
Magazyny mroźnicze w zakładach przetwórstwa rybnego są wyposażone w systemy monitoringu temperatury i wilgotności. W zależności od specyfiki produktu i przyjętej polityki jakościowej ustala się zakres temperatur, najczęściej pomiędzy -18°C a -25°C. Niższa temperatura zwiększa bezpieczeństwo mikrobiologiczne i spowalnia reakcje oksydacyjne, ale jednocześnie podnosi koszty energetyczne. Optymalny kompromis jest często wynikiem szczegółowych analiz ekonomicznych oraz wymagań poszczególnych rynków docelowych.
Logistyka wewnętrzna w zakładzie obejmuje też sposób przemieszczania produktu z tunelu mroźniczego do strefy pakowania, a następnie do magazynu. Każde niepotrzebne wydłużenie czasu przebywania filetów w strefie wyższych temperatur zwiększa ryzyko ich częściowego rozmrożenia powierzchni. Dlatego planuje się ciągi technologiczne tak, by minimalizować odległości oraz liczbę ręcznych manipulacji. Często wykorzystuje się zautomatyzowane systemy transportu wewnętrznego, które pozwalają utrzymać krótki czas przejścia między kolejnymi etapami.
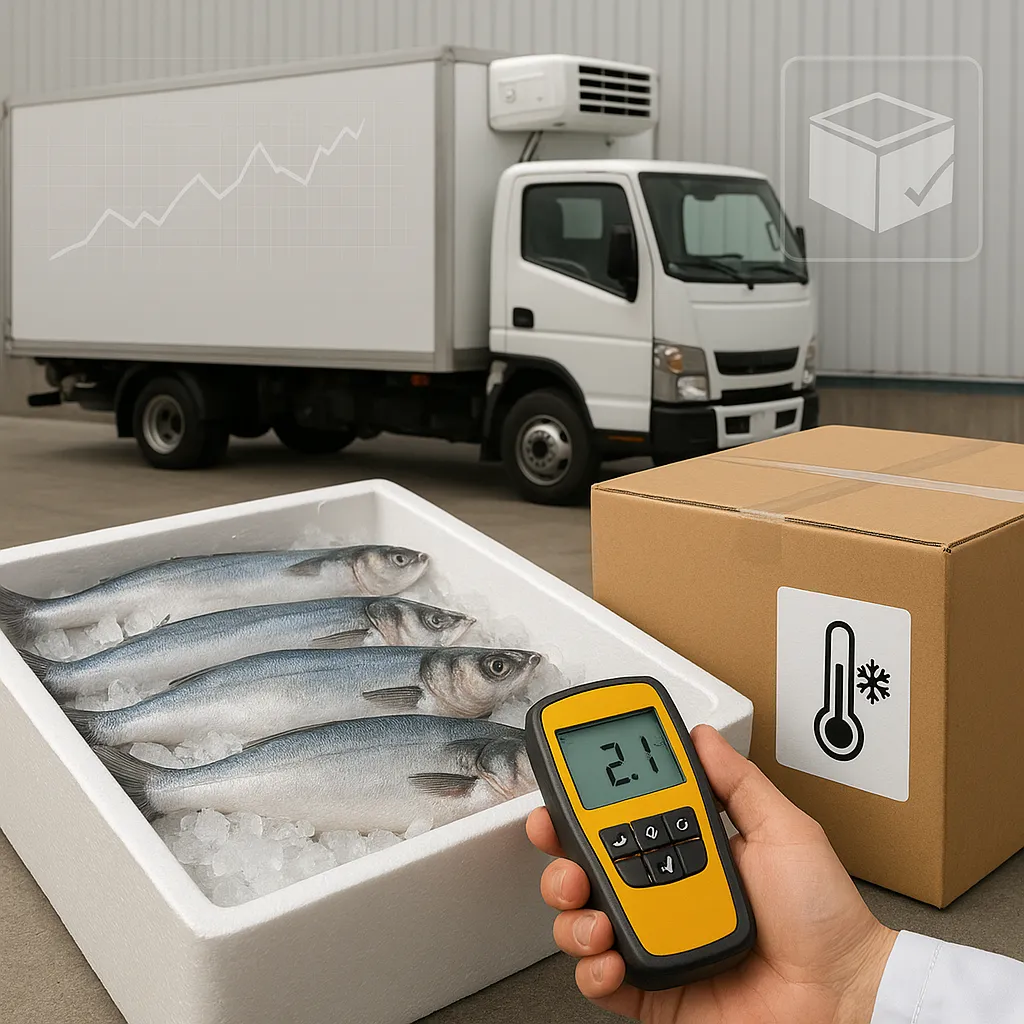
W transporcie zewnętrznym główną rolę odgrywają pojazdy wyposażone w agregaty chłodnicze oraz izolowane nadwozia. Utrzymanie stabilnej temperatury w przestrzeni ładunkowej jest warunkiem zachowania efektów chłodzenia szokowego. Niezbędne staje się stosowanie rejestratorów temperatury, które dokumentują przebieg warunków w czasie przewozu. W przypadku długich tras międzynarodowych, zwłaszcza drogą morską, stosuje się kontenery chłodnicze z możliwością zdalnego nadzoru parametrów środowiska.
Kluczowe dla efektywności całej logistyki jest odpowiednie zarządzanie czasem. W praktyce oznacza to koordynację harmonogramów produkcji, pakowania i wysyłki tak, by zminimalizować okres oczekiwania produktów gotowych na załadunek. Nadmierne przetrzymywanie towaru w dokach przeładunkowych czy na placach składowych może prowadzić do lokalnych wahań temperatury, zwłaszcza w okresach upałów, nawet jeśli formalnie produkty znajdują się jeszcze w strefie chłodniczej.
Dodatkowym wyzwaniem jest logistyka tzw. ostatniej mili, czyli dostaw do detalicznych punktów sprzedaży. Tam, gdzie produkt trafia do mniejszych sklepów lub restauracji, często brakuje rozbudowanej infrastruktury chłodniczej. Dlatego konieczne jest stosowanie odpowiednio dobranych opakowań zbiorczych, które wraz z krótkim czasem rozładunku i przeładunku ograniczają wpływ temperatury otoczenia na ryby. Przed wydaniem produktu klientowi detalicznemu należy także zadbać o właściwą ekspozycję w ladach mroźniczych lub szafach chłodniczych z zachowaniem odpowiedniej cyrkulacji powietrza.
Kontrola temperatury i zapobieganie przerwaniu łańcucha chłodniczego
Skuteczność chłodzenia szokowego jest w dużej mierze uzależniona od ciągłego nadzoru nad temperaturą na wszystkich etapach od przetwórstwa po sprzedaż. Pojęcie łańcucha chłodniczego odnosi się do nieprzerwanego utrzymywania wymaganej temperatury produktu. Jego przerwanie, nawet krótkotrwałe, może prowadzić do częściowego rozmrożenia, ponownego zamarzania i innych zjawisk niekorzystnie wpływających na jakość filetów.
Aby temu zapobiec, przedsiębiorstwa wykorzystują różnorodne narzędzia monitoringu. Najprostszą formą są rejestratory danych temperatury montowane wewnątrz mroźni, pojazdów lub kontenerów. Rejestrują one przebieg temperatury w czasie, umożliwiając późniejszą analizę. Coraz częściej stosuje się systemy zdalnego odczytu, które pozwalają reagować w czasie rzeczywistym na awarie urządzeń chłodniczych, otwarcie drzwi lub inne zdarzenia mogące skutkować wzrostem temperatury.
Istotną rolę odgrywają też wskaźniki naruszenia temperatury, umieszczane bezpośrednio na opakowaniach. Mogą mieć formę prostych wskaźników barwnych zmieniających kolor po przekroczeniu określonej temperatury lub czasu ekspozycji. Takie rozwiązania ułatwiają ocenę, czy dany produkt był przechowywany i transportowany w warunkach zgodnych z deklaracją. Dla odbiorców hurtowych i detalicznych jest to dodatkowe narzędzie weryfikacji jakości dostaw.
Wykorzystanie nowoczesnych systemów informatycznych, integrujących dane z magazynów, transportu i sprzedaży, pozwala na budowanie pełnej historii temperatury dla każdej partii produktu. Tzw. śledzenie partii ułatwia nie tylko kontrolę jakości, ale również szybkie działania w przypadku konieczności wycofania produktu z rynku. Dla zakładów przetwórstwa rybnego oznacza to możliwość lepszego zarządzania ryzykiem i budowania zaufania partnerów handlowych.
Błędy w utrzymaniu ciągłości chłodniczej często mają swoje źródło w krótkotrwałych zdarzeniach, takich jak awarie zasilania, długotrwałe rozmrażanie urządzeń czy niewłaściwa organizacja dostaw. Dlatego w dobrze funkcjonujących systemach logistycznych opracowuje się procedury awaryjne, obejmujące np. możliwość przeładunku do alternatywnych mroźni, stosowanie agregatów prądotwórczych czy dynamiczną zmianę tras transportu. Dobrze przygotowany plan awaryjny jest nie mniej ważny niż sama technologia chłodzenia szokowego.
Przetwórstwo rybne – integracja technologii chłodzenia z planowaniem produkcji
Z punktu widzenia zakładu przetwórstwa rybnego chłodzenie szokowe nie jest osobnym procesem, lecz elementem ściśle powiązanym z planowaniem całej produkcji. Efektywne wykorzystanie tuneli mroźniczych, komór i magazynów wymaga dopasowania harmonogramów filetowania, porcjowania, pakowania oraz wysyłki. Celem jest zminimalizowanie czasu, jaki surowiec i produkt półgotowy spędza w strefie temperatur przejściowych.
Planowanie obejmuje m.in. dobór gatunków i wielkości ryb do konkretnych linii technologicznych. Różne gatunki mają odmienne właściwości fizykochemiczne, co wpływa na ich zachowanie podczas chłodzenia szokowego. Ryby o większej zawartości tłuszczu mogą wymagać innych parametrów mrożenia niż gatunki chude, aby uzyskać optymalną strukturę po rozmrożeniu. Z kolei wielkość i grubość filetów decydują o czasie niezbędnym do osiągnięcia pożądanej temperatury w rdzeniu produktu.
W praktyce często stosuje się segmentację partii produkcyjnych, tak aby w jednym cyklu tunelu mroźniczego znajdowały się elementy o zbliżonej masie i wymiarach. Pozwala to lepiej kontrolować przebieg procesu i ograniczyć sytuacje, w których część produktu jest nadmiernie przemrożona, a część nie osiągnęła jeszcze wymaganego poziomu. Standardyzacja wielkości porcji, uzyskiwana poprzez wcześniejsze krojenie i sortowanie, jest tu ważnym narzędziem technologów.
Ważnym aspektem jest też zarządzanie personelem i organizacją pracy. Chłodzenie szokowe wymaga dyscypliny czasowej: od momentu odfiletowania ryby do włożenia porcji do tunelu powinno upłynąć jak najmniej czasu. Oznacza to konieczność sprawnego przemieszczania surowca i półproduktów pomiędzy stanowiskami, dostępności urządzeń myjących oraz utrzymania wysokiego poziomu higieny na całej linii. Każde opóźnienie czy przestój może przełożyć się na pogorszenie jakości, nawet jeśli sam tunel mroźniczy działa bez zarzutu.
Integracja danych produkcyjnych z systemami zarządzania magazynem i logistyką pozwala na lepsze planowanie zapasów mrożonych. Zakład może przewidywać zapotrzebowanie na moc chłodniczą w różnych okresach roku, dostosowując do tego harmonogramy produkcyjne. W sezonach szczytowych połowów lub wzmożonego popytu (np. przed świętami) konieczne bywa wdrożenie bardziej intensywnego trybu pracy tuneli mroźniczych, co wymaga wcześniejszego przygotowania technicznego i organizacyjnego.
Aspekty ekonomiczne i energetyczne chłodzenia szokowego
Choć chłodzenie szokowe przynosi liczne korzyści jakościowe, wiąże się również z istotnymi nakładami inwestycyjnymi i kosztami eksploatacyjnymi. Zakłady przetwórstwa rybnego muszą uwzględniać je w planach rozwoju i strategiach kosztowych. Duże znaczenie ma tu efektywność energetyczna urządzeń chłodniczych oraz sposób ich eksploatacji.
Nowoczesne instalacje mroźnicze projektuje się z myślą o optymalnym wykorzystaniu energii. Obejmuje to dobór wydajnych sprężarek, systemów odzysku ciepła, izolacji budynków oraz inteligentnego sterowania pracą agregatów. W wielu przypadkach możliwe jest zagospodarowanie ciepła odpadowego pochodzącego z urządzeń chłodniczych, np. do podgrzewania wody procesowej lub ogrzewania pomieszczeń socjalnych. Obniża to całkowity koszt eksploatacji systemu i poprawia bilans środowiskowy zakładu.
Istotnym elementem jest także dostosowanie parametrów chłodzenia szokowego do faktycznych potrzeb. Zbyt intensywne mrożenie, znacznie poniżej wymaganej temperatury, nie zawsze przekłada się na dodatkowe korzyści jakościowe, a generuje wyższe zużycie energii. Dlatego optymalizacja polega na znalezieniu równowagi między szybkością procesu a zużyciem mediów energetycznych. Pomocne są tu analizy danych eksploatacyjnych oraz testy technologiczne wykonywane na reprezentatywnych partiach produktów.
Rosnące ceny energii skłaniają przedsiębiorstwa do poszukiwania alternatywnych źródeł zasilania. Instalacje fotowoltaiczne czy systemy kogeneracyjne mogą częściowo zasilać urządzenia chłodnicze, zwłaszcza w godzinach szczytowego nasłonecznienia. Choć wymagają one dodatkowych inwestycji, w dłuższej perspektywie poprawiają stabilność kosztów i uniezależniają zakład od wahań na rynku energii.
Aspekty ekonomiczne obejmują również analizę kosztów ewentualnych strat jakościowych wynikających z niedostatecznego chłodzenia. Utrata masy, obniżenie parametrów sensorycznych czy skrócenie okresu przydatności do spożycia mogą prowadzić do konieczności przecen, reklamacji lub wycofania partii z rynku. W porównaniu z tymi potencjalnymi stratami, dobrze zaprojektowany system chłodzenia szokowego i logistyki chłodniczej staje się inwestycją w stabilność jakości i reputację marki.
Trendy rozwojowe i innowacje w chłodzeniu szokowym ryb
Rozwój technologii żywności dotyczy również obszaru chłodzenia szokowego. Producenci urządzeń chłodniczych oraz zakłady przetwórstwa rybnego poszukują rozwiązań, które łączą wysoką jakość produktu z niższym wpływem na środowisko oraz większą elastycznością produkcyjną. Widocznych jest kilka kierunków innowacji.
Jednym z nich jest cyfryzacja procesów mrożenia. Wykorzystanie czujników, systemów analityki danych i algorytmów sterujących pozwala dynamicznie dostosowywać parametry chłodzenia do aktualnego obciążenia tunelu, rodzaju produktu czy warunków otoczenia. Dzięki temu można utrzymać optymalną równowagę między czasem mrożenia, zużyciem energii i jakością końcową. Systemy te integrują się z wewnętrznymi bazami danych zakładu, tworząc kompleksowy obraz przebiegu procesu.
Innym obszarem rozwoju jest poszukiwanie bardziej zrównoważonych czynników chłodniczych. Część tradycyjnych substancji stosowanych w instalacjach chłodniczych ma niekorzystny wpływ na środowisko, przyczyniając się do efektu cieplarnianego lub niszczenia warstwy ozonowej. Nowoczesne systemy wykorzystują czynniki o niższym współczynniku GWP, a w niektórych przypadkach naturalne, takie jak amoniak czy dwutlenek węgla. Wymaga to jednak dostosowania konstrukcji urządzeń i odpowiedniego przeszkolenia personelu.
W zakresie opakowań pojawiają się nowe materiały i konstrukcje pozwalające lepiej chronić produkt podczas długotrwałego przechowywania i transportu. Badania koncentrują się na poprawie właściwości barierowych przy jednoczesnym umożliwieniu recyklingu. Ciekawym kierunkiem jest stosowanie aktywnych opakowań, które zawierają składniki pochłaniające tlen, regulujące wilgotność czy hamujące rozwój mikroorganizmów na powierzchni filetów.
Nie bez znaczenia jest również rosnące zainteresowanie konsumentów informacjami o pochodzeniu i historii produktu. Rozwiązania wykorzystujące identyfikację elektroniczną, kody QR czy technologię łańcucha bloków pozwalają śledzić drogę ryby od połowu, przez przetwórstwo i chłodzenie szokowe, aż po punkt sprzedaży. Dla klientów oznacza to większą przejrzystość, a dla producentów – możliwość wyróżnienia się jakością i dbałością o detale.
Znaczenie chłodzenia szokowego dla różnych segmentów rynku rybnego
Chłodzenie szokowe filetów rybnych odgrywa zróżnicowaną rolę w zależności od segmentu rynku, do którego kierowany jest produkt. Inne wymagania stawia się wyrobom sprzedawanym w dużych sieciach handlowych, inne produktom specjalistycznym dla gastronomii, a jeszcze inne wyrobom przeznaczonym do dalszego przetwórstwa.
W segmencie detalicznym priorytetem jest połączenie atrakcyjnego wyglądu z długim okresem przydatności do spożycia. Chłodzenie szokowe, w połączeniu z odpowiednimi opakowaniami detalicznymi i skuteczną logistyką chłodniczą, umożliwia dystrybucję ryb mrożonych na znaczne odległości bez istotnej utraty jakości. Wymaga to jednak zachowania spójnych standardów temperatur na każdym etapie: od magazynów producenta, przez centra dystrybucyjne, po sklepy i domowe zamrażarki konsumentów.
Dla sektora gastronomicznego szczególnie ważna jest powtarzalność jakości. Szefowie kuchni oczekują, że każda dostawa filetów będzie charakteryzować się podobną strukturą, zawartością wody i zachowaniem podczas obróbki. Chłodzenie szokowe, jeśli jest właściwie zintegrowane z procesem produkcji, pozwala utrzymać taką powtarzalność, co ułatwia planowanie menu i kosztów. Dotyczy to zwłaszcza restauracji serwujących sushi lub dania z surowej ryby, gdzie kryteria jakościowe są wyjątkowo ostre.
W przypadku producentów wyrobów wysoko przetworzonych, takich jak paluszki rybne, burgery czy produkty panierowane, chłodzenie szokowe ma dodatkowe znaczenie technologiczne. Utrzymanie odpowiedniej struktury mięsa po rozmrożeniu wpływa na działanie maszyn formujących, powlekanie panierką oraz zachowanie kształtu podczas smażenia. Nieprawidłowo przeprowadzone mrożenie może skutkować kruszeniem się porcji, nierównomiernym rozprowadzaniem panierki czy nadmiernym wchłanianiem tłuszczu podczas obróbki cieplnej.
Na rynku produktów premium, gdzie decyduje najwyższa jakość sensoryczna i wizerunek marki, chłodzenie szokowe jest traktowane jako element przewagi konkurencyjnej. Producenci podkreślają w komunikacji marketingowej, że ryby są mrożone wkrótce po połowie, przy użyciu zaawansowanych technologii, co ma gwarantować zachowanie naturalnych cech świeżej ryby. Dla świadomych konsumentów jest to istotny argument zakupowy, zwłaszcza w regionach oddalonych od miejsc połowu.
Bezpieczeństwo żywności i regulacje prawne związane z chłodzeniem ryb
Proces chłodzenia szokowego filetów rybnych, a także ich przechowywania i transportu, podlega szeregowi wymogów prawnych i standardów branżowych. Regulacje te określają m.in. minimalne temperatury przechowywania, dopuszczalne czasy transportu bez przerw w zasilaniu chłodniczym, wymagania dotyczące higieny oraz systemów kontroli.
W wielu jurysdykcjach za obowiązującą temperaturę przechowywania ryb mrożonych uznaje się co najmniej -18°C, przy dopuszczalnych krótkotrwałych wahaniach. Zakłady przetwórstwa muszą prowadzić dokumentację temperatur w magazynach oraz pojazdach transportowych. W razie kontroli sanitarnej wymagane jest udokumentowanie, że produkt nie był narażony na warunki mogące pogorszyć jego bezpieczeństwo mikrobiologiczne.
Systemy zarządzania bezpieczeństwem żywności, takie jak HACCP, nakładają obowiązek identyfikacji zagrożeń związanych z niedostatecznym chłodzeniem i przerwaniem łańcucha chłodniczego. Dla filetów rybnych szczególne znaczenie mają bakterie i pasożyty, które mogą przetrwać proces mrożenia, a następnie uaktywnić się po rozmrożeniu. Dlatego oprócz samego chłodzenia szokowego ważne są także procedury związane z obróbką termiczną produktu przed spożyciem oraz prawidłowym rozmrażaniem.
W przypadku produktów przeznaczonych do spożycia na surowo, jak niektóre wyroby sushi, istnieją dodatkowe wymagania dotyczące mrożenia. Określają one minimalną temperaturę i czas, przez jaki produkt musi pozostawać zamrożony, aby zminimalizować ryzyko obecności żywych pasożytów. Chłodzenie szokowe, stosowane bezpośrednio po filetowaniu, jest tu jednym z narzędzi zapewnienia wysokiego poziomu bezpieczeństwa, pod warunkiem ścisłego przestrzegania parametrów technicznych.
Producenci muszą również uwzględniać wymagania dotyczące znakowania produktów mrożonych. Informacje na etykiecie obejmują m.in. datę minimalnej trwałości, warunki przechowywania oraz ewentualne instrukcje rozmrażania. Prawidłowe oznakowanie jest nie tylko wymogiem prawnym, ale także elementem budowania zaufania konsumentów, którzy oczekują jasnych wskazówek, jak postępować z produktem po zakupie.
Praktyczne wskazówki dla przetwórni dotyczące optymalizacji chłodzenia szokowego
Dla zakładów przetwórstwa rybnego wdrożenie i doskonalenie systemu chłodzenia szokowego wymaga nie tylko odpowiedniej infrastruktury, ale także przemyślanych procedur. Kilka praktycznych zasad może znacząco poprawić efektywność całego procesu i ograniczyć ryzyko problemów jakościowych.
Po pierwsze, warto zainwestować w dokładną analizę parametrów surowca. Zrozumienie różnic między gatunkami, ich sezonowości, zawartości tłuszczu i wilgotności pozwala dobrać optymalne profile mrożenia. Testy pilotażowe, prowadzone na niewielkich partiach, pomagają określić czas i intensywność chłodzenia potrzebne do uzyskania pożądanych cech po rozmrożeniu.
Po drugie, kluczowe jest zapewnienie spójności między etapami produkcji. Filety powinny jak najszybciej trafiać z działu filetowania do strefy chłodzenia szokowego. Wymaga to odpowiedniego rozmieszczenia stanowisk, minimalizacji odległości oraz zastosowania przenośników lub innych systemów transportu wewnętrznego umożliwiających szybkie przemieszczanie produktu bez zbędnych przestojów.
Po trzecie, warto wprowadzić systematyczny monitoring i dokumentowanie parametrów procesu. Dane dotyczące temperatur w tunelach mroźniczych, czasów cykli i jakości produktu po rozmrożeniu stanowią podstawę do ciągłego doskonalenia. Analiza odchyleń pozwala szybko wykrywać nieprawidłowości, takie jak nierównomierne obciążenie tunelu, niesprawność wentylatorów czy niewłaściwe ułożenie filetów na taśmach.
Po czwarte, nie można pomijać aspektu szkolenia personelu. Nawet najlepiej zaprojektowany system technologiczny nie spełni swojej roli, jeśli operatorzy nie będą świadomi znaczenia czasu i temperatury. Regularne szkolenia z zakresu higieny, obsługi urządzeń chłodniczych oraz reagowania na sytuacje awaryjne pomagają utrzymać wysoki poziom dyscypliny i odpowiedzialności na każdym etapie procesu.
Wreszcie, opłaca się myśleć o chłodzeniu szokowym w sposób zintegrowany – nie tylko jako o osobnym etapie, ale jako o części całego systemu jakości i logistyki. Obejmuje to współpracę z dostawcami urządzeń, firmami transportowymi, a także odbiorcami, którzy mogą przekazywać informacje zwrotne na temat zachowania produktu w praktyce. Taka współpraca umożliwia lepsze dostosowanie technologii do realnych potrzeb rynku i zwiększa konkurencyjność zakładu.
FAQ
Czym dokładnie jest chłodzenie szokowe ryb po filetowaniu i czym różni się od zwykłego mrożenia?
Chłodzenie szokowe to bardzo szybkie obniżenie temperatury filetów rybnych w specjalistycznych urządzeniach, zwykle do poziomu co najmniej -18°C, w możliwie najkrótszym czasie. Dzięki wysokiej intensywności wymiany ciepła tworzą się drobne kryształki lodu, które mniej uszkadzają strukturę mięsa. Zwykłe, powolne mrożenie trwa dłużej, sprzyja powstawaniu większych kryształów, generuje większy wyciek po rozmrożeniu i pogorszenie tekstury oraz walorów sensorycznych produktu.
Dlaczego chłodzenie szokowe ma tak duże znaczenie dla bezpieczeństwa mikrobiologicznego ryb?
Mięso ryb jest podatne na rozwój bakterii psychrotrofowych, które potrafią rosnąć w stosunkowo niskich temperaturach. Chłodzenie szokowe minimalizuje czas przebywania filetów w zakresie temperatur szczególnie sprzyjających namnażaniu drobnoustrojów. Szybkie osiągnięcie temperatur mrożenia znacząco spowalnia ich metabolizm, ograniczając ryzyko psucia się produktu. Choć zamrożenie nie sterylizuje ryby, w połączeniu z higieną procesu i właściwym przechowywaniem istotnie poprawia bezpieczeństwo.
Jakie opakowania najlepiej współpracują z procesem chłodzenia szokowego filetów rybnych?
Najkorzystniejsze są opakowania barierowe o niskiej przepuszczalności tlenu i pary wodnej, które chronią przed utlenianiem tłuszczów oraz wysychaniem powierzchni produktu. Stosuje się folie wielowarstwowe, laminaty, tacki z tworzyw z wieczkami, a w wyrobach premium – pakowanie próżniowe lub w atmosferze modyfikowanej. Ważne, aby opakowanie było dopasowane do wymiarów filetu, zapewniało ochronę mechaniczną i umożliwiało równomierny dostęp zimnego powietrza podczas mrożenia.
W jaki sposób przerwanie łańcucha chłodniczego wpływa na jakość filetów mrożonych?
Przerwanie łańcucha chłodniczego, czyli chwilowe podniesienie temperatury produktu powyżej zalecanego poziomu, może prowadzić do częściowego rozmrożenia powierzchni filetów, zwiększenia wycieku soku komórkowego i ponownego zamarzania. Skutkuje to pogorszeniem tekstury, większą utratą masy oraz przyspieszeniem niekorzystnych reakcji chemicznych, np. utleniania tłuszczów. Dodatkowo nawet krótkie epizody podwyższonej temperatury zwiększają ryzyko rozwoju mikroorganizmów i skrócenia okresu przydatności do spożycia.
Czy chłodzenie szokowe jest zawsze opłacalne ekonomicznie dla przetwórni rybnej?
Wdrożenie chłodzenia szokowego wymaga znaczących inwestycji w infrastrukturę i generuje koszty energii, jednak w większości przypadków jest ekonomicznie uzasadnione. Pozwala ograniczyć straty jakościowe, zmniejszyć wyciek po rozmrożeniu, wydłużyć okres przydatności do spożycia oraz zwiększyć możliwości eksportowe. Ostateczna opłacalność zależy od skali produkcji, profilu asortymentowego, efektywności energetycznej instalacji oraz organizacji logistyki chłodniczej – im lepiej te elementy są zintegrowane, tym większe korzyści dla zakładu.