Produkcja ryb panierowanych w warunkach przemysłowych stanowi jeden z najważniejszych kierunków rozwoju nowoczesnego przetwórstwa rybnego. Łączy w sobie technologię obróbki surowca, inżynierię procesową, wymagania mikrobiologiczne oraz uwarunkowania rynkowe. Z pozoru prosty produkt – filet w panierce – jest efektem złożonego ciągu operacji unitarnych, kontrolowanych parametrów technologicznych i rygorystycznych wymagań jakościowych. Zrozumienie poszczególnych etapów, od przyjęcia surowca, przez przygotowanie mieszanek panierujących, aż po zamrażanie, pakowanie i dystrybucję, pozwala lepiej ocenić zarówno potencjał produkcyjny zakładów przetwórczych, jak i wymagania stawiane przez obowiązujące przepisy prawa żywnościowego oraz oczekiwania konsumentów.
Charakterystyka surowca i organizacja zakładu przetwórczego
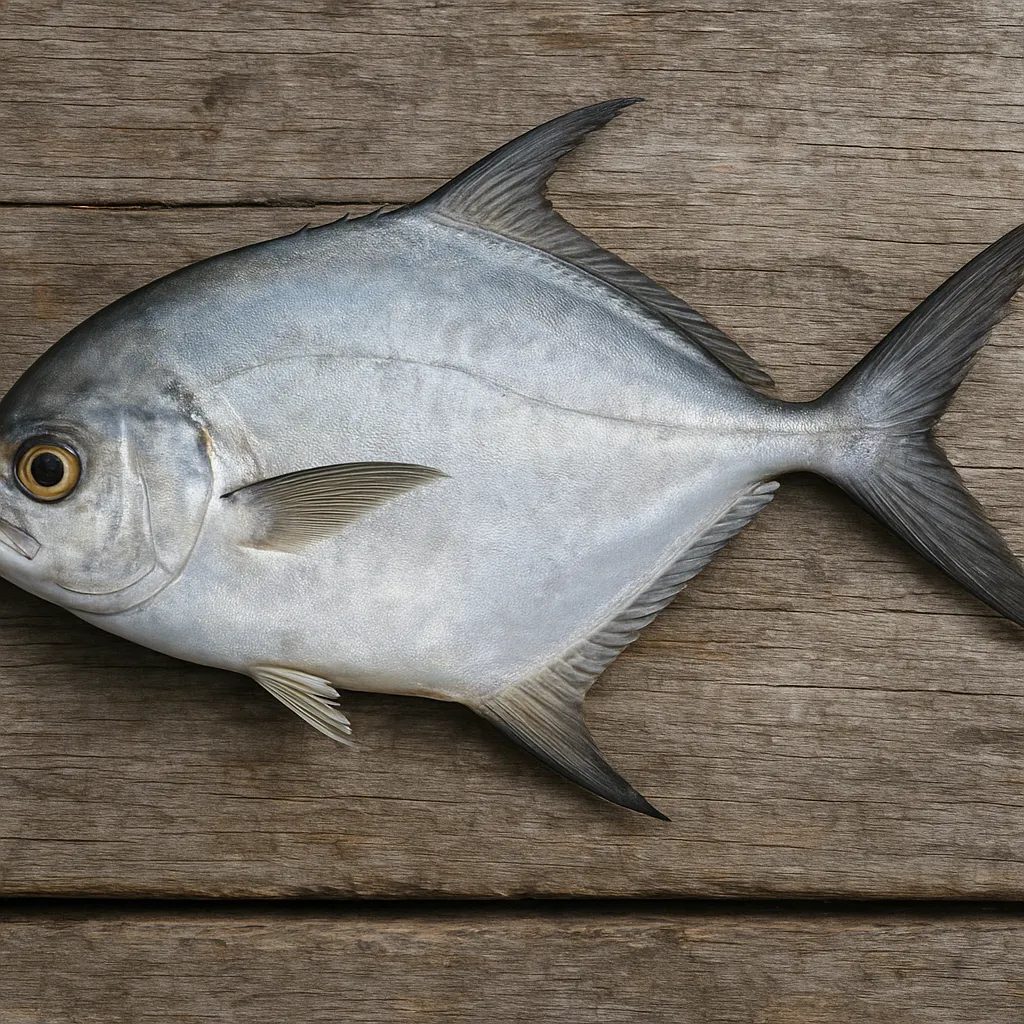
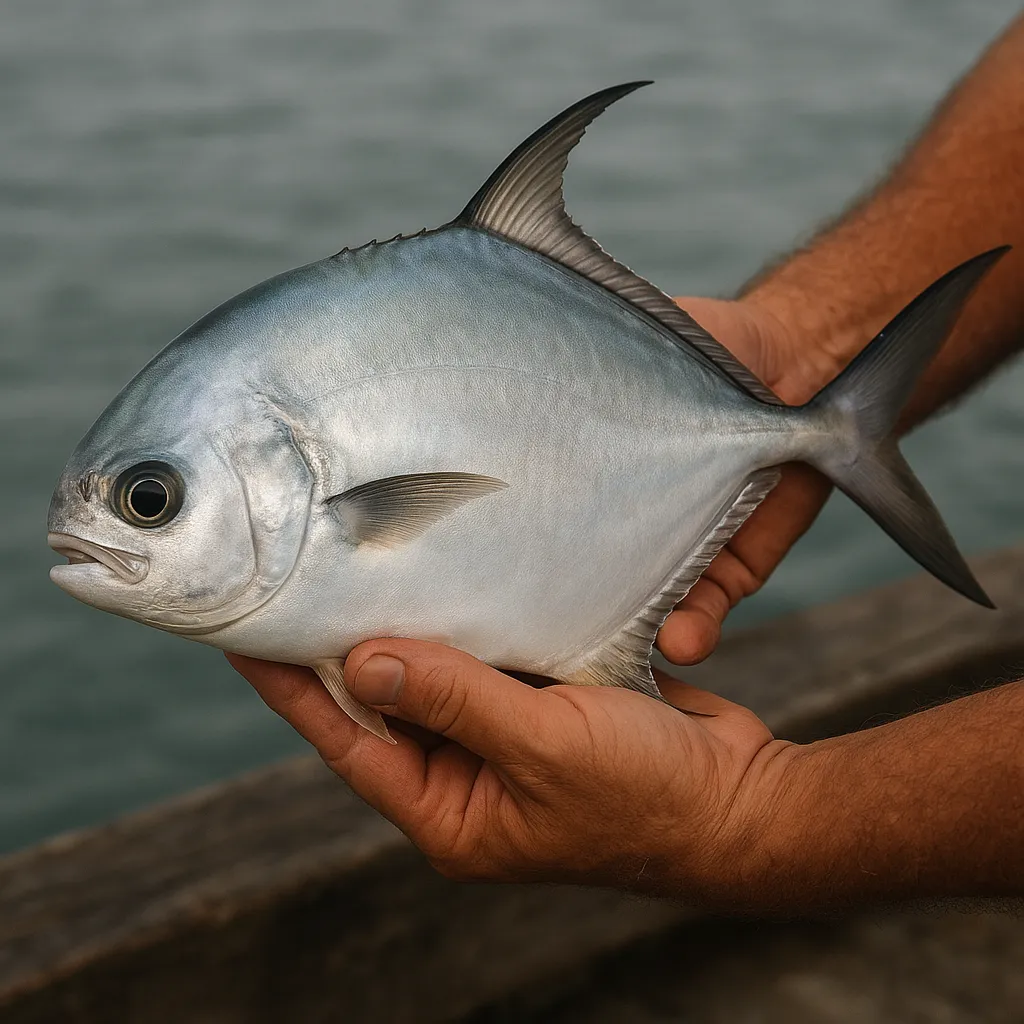
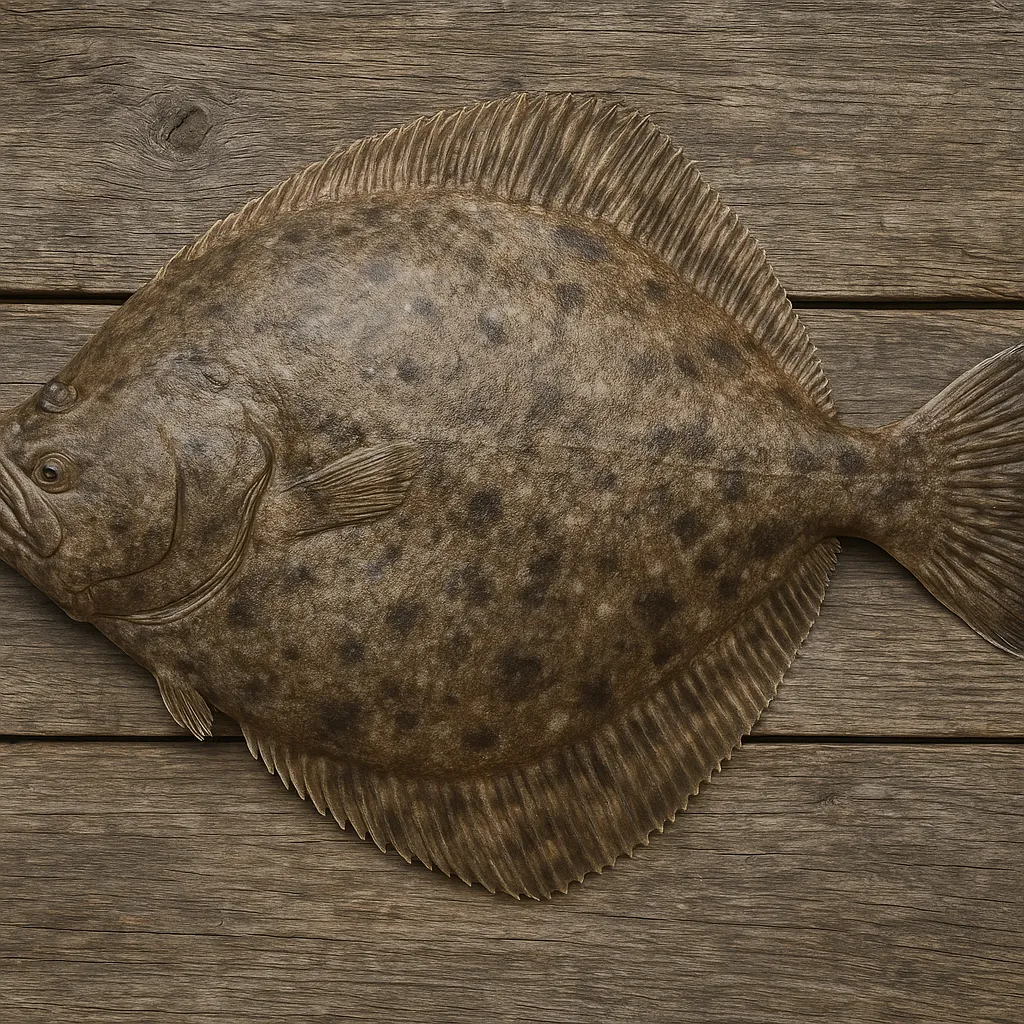
Ryby przeznaczone do produkcji wyrobów panierowanych muszą spełniać wysokie wymagania pod względem świeżości, składu chemicznego oraz bezpieczeństwa zdrowotnego. W przemyśle najczęściej wykorzystuje się gatunki o jasnym mięsie i stosunkowo łagodnym smaku, takie jak dorsz, mintaj, morszczuk, **miruna**, plamiak czy morszczuk argentyński, ale także ryby hodowlane, np. **panga**, łosoś atlantycki, pstrąg tęczowy czy tilapia. Wybór gatunku zależy od dostępności surowca na rynku światowym, ceny, stabilności dostaw oraz preferencji konsumentów w danym kraju lub regionie.
Dla zakładu przetwórstwa kluczowe jest zapewnienie odpowiedniego źródła zaopatrzenia. Surowiec może pochodzić z połowów morskich, połowów śródlądowych bądź akwakultury. Coraz większe znaczenie ma dokumentowanie pochodzenia – certyfikaty **MSC**, ASC czy inne systemy zrównoważonego rybołówstwa stają się istotnym elementem przewagi konkurencyjnej. W zakładach produkujących ryby panierowane zakres przyjęcia surowca obejmuje zarówno ryby całe, jak i bloki mrożone lub już wstępnie rozfiletowane elementy, które następnie są formowane do pożądanego kształtu, np. paluszków rybnych, medalionów, kotlecików czy porcji typu „portion cut”.
Organizacja zakładu produkcji ryb panierowanych opiera się na podziale na strefy higieniczne oraz logiczny przebieg surowca od bramy przyjęcia do ekspedycji wyrobu gotowego. Można wyróżnić strefę „brudną” (przyjęcie, wstępna obróbka, skrobanie, ewentualne patroszenie), strefę „czystą” (filetowanie, odkostnianie, formowanie, panierowanie, wstępna obróbka cieplna) oraz strefę **mrożenia** i pakowania. Pomiędzy strefami stosuje się śluzy sanitarne, myjki do obuwia i rąk, a także odzież ochronną w kolorach przypisanych do poszczególnych obszarów, co ułatwia nadzór nad przemieszczaniem personelu.
Kluczowym elementem są systemy jakości i bezpieczeństwa żywności. Zakłady przetwórstwa rybnego wdrażają zwykle system **HACCP**, Dobre Praktyki Produkcyjne (GMP), Dobre Praktyki Higieniczne (GHP), a coraz częściej również certyfikacje IFS, BRCGS czy ISO 22000. W kontekście ryb panierowanych szczególnie ważna jest kontrola łańcucha chłodniczego, ponieważ nieprawidłowe utrzymanie temperatury surowca i wyrobów gotowych prowadzi do szybkiej degradacji jakości oraz wzrostu drobnoustrojów psychrotrofowych.
Współczesne zakłady przetwórstwa rybnego są wysoko zautomatyzowane. Linia technologiczna dla produktów panierowanych obejmuje urządzenia do sortowania, ważenia, filetowania, usuwania ości, formowania, nakładania panierki, smażenia lub pieczenia, głębokiego mrożenia i pakowania. Stopień automatyzacji zależy od skali produkcji, rodzaju asortymentu oraz strategii rynkowej firmy. Duże zakłady pracują w systemie wielozmianowym, osiągając wydajności liczone w tonach na godzinę, podczas gdy mniejsze zakłady regionalne mogą łączyć produkcję panierowaną z innymi wyrobami, np. wędzonymi, marynowanymi czy konserwowymi.
Proces technologiczny produkcji ryb panierowanych
Przyjęcie, magazynowanie i przygotowanie surowca
Przyjęcie surowca rozpoczyna się od kontroli dokumentacji (świadectwa zdrowia, certyfikaty połowowe, dane o partii) oraz oceny sensorycznej i fizykochemicznej. Sprawdza się m.in. zapach, barwę, sprężystość mięśni, stan oczu i skrzeli (w przypadku ryb całych), a także temperaturę w rdzeniu. Dla ryb chłodzonych wymagana temperatura wynosi zazwyczaj około 0–2 °C, natomiast dla bloków mrożonych nie więcej niż –18 °C. Badania chemiczne mogą obejmować oznaczenie zawartości lotnych zasad azotowych (TVB-N), trimetyloaminy (TMA) czy poziomu histaminy w gatunkach narażonych na jej powstawanie, np. makrelowate.
Po zaakceptowaniu partii surowiec kieruje się do magazynów chłodniczych lub mroźni, gdzie utrzymywane są ściśle kontrolowane warunki temperatury, wilgotności oraz rotacji zapasów zgodnie z zasadą **FIFO** (first in, first out). Przygotowanie do procesu obejmuje rozmrażanie (jeśli surowiec jest mrożony) w komorach z kontrolowaną temperaturą i wilgotnością, ewentualne mycie, odszlamianie i sortowanie według wielkości. Rozmrażanie musi odbywać się w sposób równomierny, aby ograniczyć wyciek soku komórkowego oraz zminimalizować straty masy i jakości tekstury mięsa.
Następny etap to filetowanie oraz usuwanie ości. Nowoczesne linie wykorzystują urządzenia do mechanicznego filetowania, a potem separatory ości oraz systemy detekcji, np. kamery rentgenowskie (X-ray) wychwytujące fragmenty kostne. W produktach panierowanych szczególne znaczenie ma jednolita grubość i masa porcji, ponieważ ma to wpływ na czas obróbki cieplnej i równomierne utrwalenie. Dlatego często wykorzystuje się formowanie – z rozdrobnionego mięsa rybiego powstają kształtki, które następnie są stabilizowane wstępnym zmrożeniem i kierowane do dalszej obróbki.
Przygotowanie ciasta i mieszanek panierujących
Panierowanie jest sercem technologii produkcji ryb panierowanych. Typowa panierka składa się z dwóch lub trzech warstw: mąki podsypkowej, ciasta (tzw. batter) oraz właściwej warstwy okruchów (crumbs, breading). Mąka podsypkowa – zazwyczaj pszenna, ryżowa lub mieszanki bezglutenowe – ma za zadanie wstępnie osuszyć powierzchnię ryby, zwiększyć przyczepność i ograniczyć wypływ soków podczas dalszej obróbki.
Ciasto do panierowania jest zawiesiną mąki, skrobi, soli, przypraw, ewentualnie dodatku jaj w proszku i substancji stabilizujących, które wpływają na lepkość oraz tworzenie się chrupiącej warstwy po obróbce cieplnej. Kluczowe parametry ciasta to gęstość, lepkość i temperatura. Zbyt rzadkie ciasto daje cienką, niestabilną warstwę, natomiast zbyt gęste – grubą, ciężką panierkę, która może utrudniać równomierne usmażenie. W zakładach przemysłowych stosuje się zbiorniki ze **stabilizacją** temperatury, mieszadłami i systemami recyrkulacji, aby przez całą zmianę utrzymywać powtarzalne właściwości fizykochemiczne ciasta.
Zewnętrzna warstwa panierki może przybierać różne formy – od drobnej bułki tartej, poprzez płatki typu „crunchy”, aż po panierki japońskie (panko) o strukturze bardziej porowatej. Wykorzystuje się również mieszanki zawierające zioła, przyprawy, aromaty, nasiona, a nawet dodatki warzywne, co pozwala zróżnicować ofertę produktową. Producenci zwracają uwagę na barwę oraz zdolność do utrzymywania chrupkości po końcowej obróbce przez konsumenta (smażenie domowe, pieczenie w piekarniku, przygotowanie w frytkownicy beztłuszczowej).
Linia do panierowania i obróbka cieplna
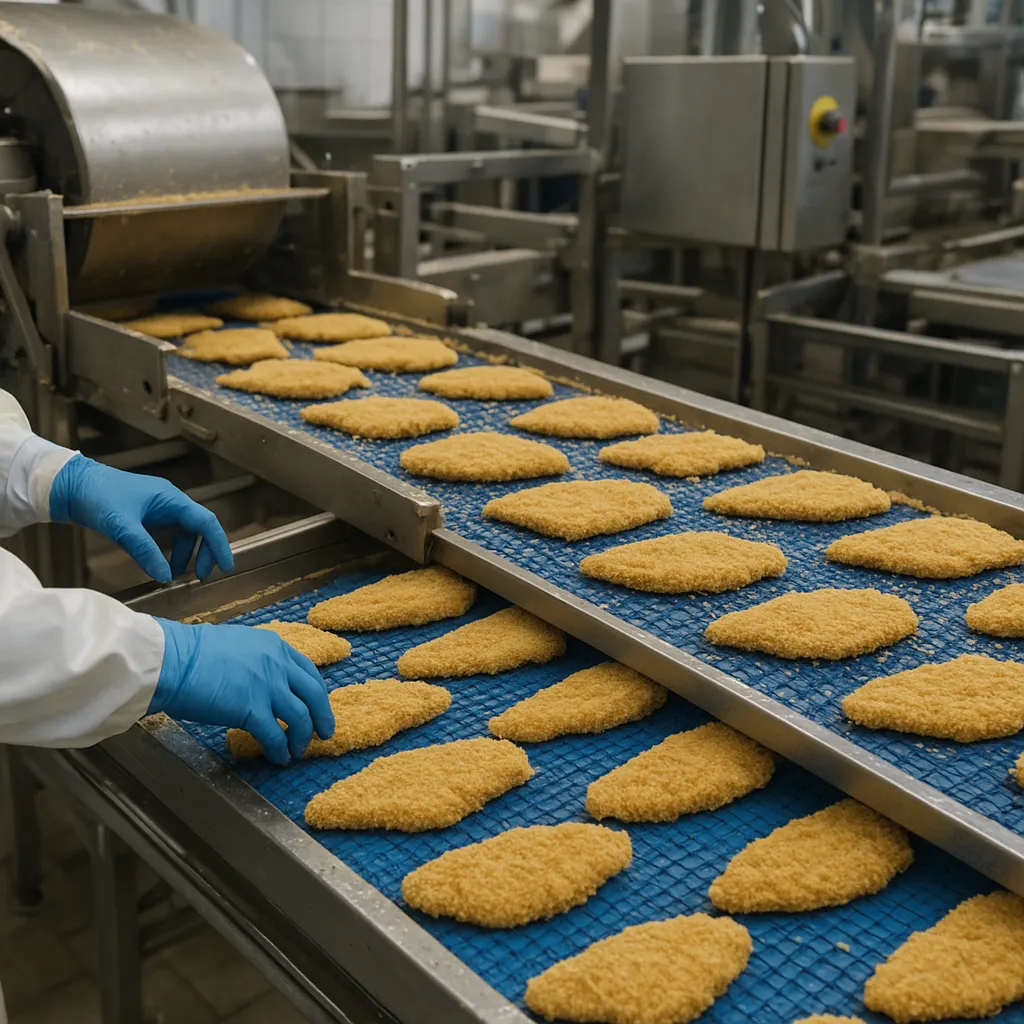
Proces nakładania panierki jest zwykle w pełni zautomatyzowany. Porcje rybne podawane są na przenośnik taśmowy, który prowadzi je kolejno przez urządzenie podsypkowe, wannę z ciastem oraz maszynę obsypującą. W urządzeniu podsypkowym surowiec przechodzi przez kaskadę mąki, nadmiar zaś jest zdmuchiwany przy pomocy strumienia powietrza. Następnie porcje zanurzane są lub oblewane płynnym ciastem, z którego nadmiar spływa, aby uniknąć zbyt grubych nierównomiernych warstw. Ostatni etap to obsypanie okruchami – górnymi i dolnymi, z możliwością delikatnego docisku, aby zapewnić dobre zespolenie panierki z powierzchnią ryby.
Po panierowaniu większość zakładów stosuje wstępne utrwalenie cieplne – najczęściej krótkie smażenie w głębokim tłuszczu lub przejście przez tunel pieczenia z wymuszonym obiegiem gorącego powietrza. Smażenie powierzchniowe w temperaturze rzędu 170–190 °C ma na celu przede wszystkim utrwalenie struktury panierki, nadanie jej pożądanego koloru i wstępne obniżenie aktywności wody na powierzchni. W niektórych recepturach prowadzi się pełniejsze wstępne podsmażenie, tak aby konsument w domu tylko dogrzewał produkt do odpowiedniej temperatury rdzenia.
Rodzaj tłuszczu użytego do smażenia ma istotny wpływ na jakość wyrobu. Stosuje się najczęściej rafinowane oleje roślinne o wysokiej temperaturze dymienia i dobrej stabilności oksydacyjnej, np. olej słonecznikowy wysokooleinowy, rzepakowy lub specjalne mieszanki. Konieczny jest stały monitoring parametrów tłuszczu: liczby nadtlenkowej, zawartości polarnych związków utlenienia, barwy i lepkości. Nadmiernie zdegradowany olej powoduje pogorszenie smaku, zapachu i barwy wyrobów oraz może prowadzić do powstawania związków niepożądanych z punktu widzenia zdrowotnego.
Mrożenie, glazurowanie i pakowanie
Po wstępnej obróbce cieplnej produkty kieruje się do szybkiego chłodzenia, a następnie do **zamrażania** w tunelach fluidyzacyjnych (IQF – individual quick freezing) lub w zamrażarkach spiralnych. Zastosowanie szybkiego mrożenia ma na celu wytworzenie bardzo drobnych kryształów lodu, które w minimalnym stopniu uszkadzają struktury komórkowe mięśni. Efektem jest lepsza tekstura po rozmrożeniu i obróbce w domu, a także mniejsze straty soku. Parametry mrożenia zależą od grubości porcji, ale zwykle temperatura medium chłodzącego wynosi –30 do –40 °C, a czas procesu jest tak dobrany, aby temperatura w rdzeniu osiągnęła co najmniej –18 °C.
Istotnym etapem jest glazurowanie, czyli pokrycie powierzchni produktu cienką warstwą lodu poprzez zanurzenie w zimnej wodzie lub jej natrysk na zamrożone porcje. Glazura ogranicza wysychanie i utlenianie tłuszczów podczas przechowywania mrożonego produktu, chroniąc go przed tzw. „zamrażalniczym” wysuszeniem (freezer burn). Grubość glazury powinna być ściśle kontrolowana – zbyt cienka warstwa nie zapewni właściwej ochrony, natomiast zbyt gruba może być odbierana przez konsumentów jako sztuczne zwiększanie masy produktu.
Pakowanie odbywa się w opakowania jednostkowe (torebki foliowe, tacki z folią zgrzewalną, kartony z wewnętrzną barierową saszetką) oraz transportowe (kartony zbiorcze, skrzynki). Stosowane materiały powinny zapewniać barierę dla pary wodnej i tlenu, być odporne na niskie temperatury oraz zgodne z przepisami dotyczącymi kontaktu z żywnością. Coraz częściej na opakowaniach umieszcza się informacje o wartości odżywczej, wskazówki kulinarne, systemy oznaczeń ułatwiające recykling oraz znaki ekologiczne, które odpowiadają na rosnącą świadomość konsumentów.
W procesie pakowania powszechne są systemy ważenia kontrolnego (checkweigher), detektory metalu i skanery rentgenowskie, które eliminują produkty niezgodne z normą lub potencjalnie zanieczyszczone ciałami obcymi. Całość linii musi być zorganizowana tak, aby utrzymać łańcuch chłodniczy – temperatura w hali pakowania nie powinna przekraczać kilku stopni Celsjusza, a czas przebywania produktu poza mroźnią ogranicza się do niezbędnego minimum.
Jakość, bezpieczeństwo i trendy w produkcji ryb panierowanych
Parametry jakościowe i kontrola mikrobiologiczna
Jakość ryb panierowanych zależy od wielu czynników: świeżości surowca, składu panierki, rodzaju tłuszczu, sposobu mrożenia, warunków przechowywania oraz logistyki dystrybucji. Kluczowe parametry oceny to smak, zapach, barwa, chrupkość panierki, soczystość mięsa, zawartość tłuszczu i soli oraz stabilność podczas przechowywania. Istotne są również cechy użytkowe, takie jak brak ości, łatwość przygotowania i powtarzalna masa porcji.
Kontrola mikrobiologiczna obejmuje badania na obecność bakterii patogennych, m.in. Listeria monocytogenes, Salmonella spp., Escherichia coli, a także ogólnej liczby drobnoustrojów aerobowych i drożdży oraz pleśni. Dla produktu mrożonego istotna jest również zdolność drobnoustrojów psychrotrofowych do wzrostu w warunkach chłodniczych, dlatego badania laboratoryjne prowadzi się w określonych warunkach symulujących realne scenariusze transportu i przechowywania. System **HACCP** identyfikuje krytyczne punkty kontroli, takie jak rozmrażanie, obróbka cieplna, mrożenie czy pakowanie, w których szczególnie skrupulatnie monitoruje się parametry procesu.
Ważną rolę w ocenie jakości odgrywają badania fizykochemiczne: oznaczenie zawartości białka, tłuszczu, soli, wilgotności, indeksu oksydacji tłuszczu (liczba nadtlenkowa, anizydynowa), a także ocena parametrów funkcjonalnych, np. zdolności zatrzymywania wody przez mięso czy wytrzymałości panierki na uszkodzenia mechaniczne podczas transportu. Wysoka jakość wymaga także utrzymania jednolitej masy netto, dlatego systemy ważenia i kontroli ilościowej są integralną częścią linii produkcyjnej.
Aspekty żywieniowe i zdrowotne
Ryby panierowane są często postrzegane jako produkt wygodny i atrakcyjny, ale jednocześnie budzą pytania dotyczące wartości odżywczej. Z jednej strony surowiec rybny dostarcza pełnowartościowego białka, długołańcuchowych kwasów tłuszczowych omega-3 (szczególnie w przypadku tłustszych gatunków, jak **łosoś** czy makrela), witamin z grupy B, witaminy D oraz ważnych pierwiastków, m.in. jodu, selenu i fosforu. Z drugiej strony obecność panierki i tłuszczu smażalniczego zwiększa kaloryczność wyrobu oraz zawartość tłuszczu ogółem.
Producenci, odpowiadając na rosnącą świadomość żywieniową, wprowadzają receptury o obniżonej zawartości tłuszczu poprzez stosowanie pieczenia zamiast głębokiego smażenia lub ograniczanie czasu kontaktu produktu z olejem. Popularne staje się oznaczanie produktów jako „do pieczenia w piekarniku bez dodatkowego tłuszczu”, co pozwala częściowo zmniejszyć kaloryczność porcji. Ponadto rośnie zainteresowanie panierkami pełnoziarnistymi, z dodatkiem błonnika, a także alternatywnymi surowcami, np. mąkami z roślin strączkowych lub mieszankami bezglutenowymi odpowiadającymi potrzebom osób z nietolerancjami pokarmowymi.
Istotnym zagadnieniem jest także zawartość soli. Dla poprawy smaku producenci tradycyjnie stosowali relatywnie wysokie poziomy chlorku sodu w panierce i mieszankach przyprawowych. Obecne wytyczne zdrowotne skłaniają branżę do systematycznego obniżania zawartości sodu, częściowo poprzez zastępowanie soli innymi składnikami poprawiającymi smak, jak zioła, przyprawy czy drożdżowe ekstrakty smakowe. Wyzwaniem jest jednak utrzymanie akceptowalności sensorycznej przy jednoczesnym spełnieniu rygorystycznych wymagań rynkowych.
Trendy rynkowe, innowacje i zrównoważony rozwój
Rynek ryb panierowanych rozwija się dynamicznie, odpowiadając na zmiany w stylu życia, oczekiwania wobec łatwości przygotowania posiłków oraz rosnące zainteresowanie żywnością wygodną (convenience food). Konsumenci poszukują produktów, które można szybko przyrządzić, a jednocześnie charakteryzują się one wysoką i powtarzalną jakością. Stąd rozwój linii produktów premium, bazujących na certyfikowanych gatunkach ryb, z deklarowaną zawartością omega-3, lekkimi panierkami oraz wyraźnie komunikowanym pochodzeniem surowca.
Innowacje technologiczne obejmują m.in. wykorzystanie nowoczesnych powłok jadalnych, które ograniczają wchłanianie tłuszczu, a jednocześnie poprawiają kruchość panierki. Prowadzi się badania nad zastosowaniem naturalnych **antyoksydantów**, takich jak ekstrakty z rozmarynu, zielonej herbaty czy przypraw korzennych, aby zwiększyć stabilność tłuszczów i wydłużyć okres trwałości produktu bez nadmiernego stosowania dodatków syntetycznych. Coraz większe znaczenie ma też wykorzystanie nowoczesnych metod utrwalania, np. wysokociśnieniowego (HPP) w produktach chłodzonych, chociaż w przypadku wyrobów głęboko mrożonych pozostaje to nadal niszowe.
Zrównoważony rozwój to nie tylko certyfikaty połowowe, ale i zarządzanie odpadami oraz zużyciem energii w zakładzie. Produkcja ryb panierowanych generuje istotne ilości pozostałości w postaci ości, skórek, łbów i płatów niedających się wykorzystać w produktach konsumenckich. Nowoczesne zakłady dążą do pełniejszego zagospodarowania tych frakcji poprzez produkcję mączki rybnej, oleju rybnego, kolagenu, żelatyny czy komponentów do pasz i karm dla zwierząt. Zastosowanie technologii odzysku ciepła z instalacji chłodniczych, optymalizacja zużycia wody oraz wdrażanie systemów zarządzania energią to kolejne elementy strategii odpowiedzialnej produkcji.
Na rynku widoczna jest także tendencja do rozwoju produktów alternatywnych, inspirowanych klasycznymi rybami panierowanymi, ale tworzonych na bazie surowców roślinnych lub fermentowanych. Imitacje ryb, tzw. „fish-like” produkty wegańskie, wykorzystują białka grochu, soi, pszenicy lub mikroalg, jednak wciąż pozostają uzupełnieniem, a nie substytutem tradycyjnych ryb w większości segmentów rynku. Dla zakładów przetwórstwa klasycznego oznacza to zarówno konkurencję, jak i potencjalną możliwość dywersyfikacji asortymentu poprzez wdrażanie linii hybrydowych lub roślinnych.
Istotnym obszarem innowacji jest również komunikacja z klientem. Etykiety inteligentne, kody QR odsyłające do informacji o pochodzeniu surowca, filmów prezentujących linie produkcyjne, czy wreszcie przejrzyste deklaracje dotyczące dodatków i sposobu przetwarzania – wszystko to buduje zaufanie do produktu. Konsumenci coraz bardziej interesują się pełnym łańcuchem wartości: od połowu albo hodowli, przez zakład przetwórczy, aż po sklep i domową kuchnię. Transparentność i rzetelność w przekazywaniu tych informacji staje się ważnym elementem strategii konkurencyjnej w segmencie ryb panierowanych.
FAQ – najczęściej zadawane pytania
Czy ryby panierowane zachowują wartości odżywcze świeżych ryb?
Podstawowe składniki odżywcze, takie jak pełnowartościowe białko, minerały (jod, selen, fosfor) oraz część kwasów omega‑3, są w znacznej mierze zachowane w produktach panierowanych, zwłaszcza mrożonych. Należy jednak pamiętać, że panierka i obróbka cieplna zwiększają zawartość tłuszczu oraz energii w porcji. Wpływ na końcową wartość odżywczą ma także sposób przygotowania w domu – pieczenie bez dodatkowego tłuszczu będzie korzystniejsze niż głębokie smażenie na patelni.
Jak w zakładach przemysłowych kontroluje się bezpieczeństwo ryb panierowanych?
Bezpieczeństwo zapewnia przede wszystkim system HACCP, identyfikujący krytyczne punkty, takie jak rozmrażanie, obróbka cieplna, mrożenie i pakowanie. Stale monitoruje się temperaturę, czas procesów, czystość urządzeń oraz parametry mikrobiologiczne surowca i produktów. Dodatkowo stosuje się detektory metalu, czasem skanery rentgenowskie, a linie produkcyjne są regularnie myte i dezynfekowane zgodnie z ustalonymi procedurami. Całość nadzorują laboratoria zakładowe lub zewnętrzne, wykonujące badania mikrobiologiczne i fizykochemiczne.
Dlaczego stosuje się glazurowanie ryb panierowanych i czy nie jest to sztuczne „zwiększanie masy”?
Glazurowanie polega na pokryciu zamrożonych porcji cienką warstwą lodu, co ogranicza wysychanie i utlenianie tłuszczów podczas przechowywania. Prawidłowo wykonana glazura pełni funkcję ochronną, a jej procentowa zawartość powinna być jasno deklarowana oraz kontrolowana przez zakład i organy nadzoru. Nadużywanie zbyt grubej warstwy może być traktowane jako nieuczciwa praktyka, dlatego renomowani producenci utrzymują ją na poziomie zapewniającym ochronę jakości, a nie sztuczne zawyżanie masy.
Jak najlepiej przygotować mrożone ryby panierowane w warunkach domowych?
Najbezpieczniej jest postępować zgodnie z instrukcją na opakowaniu, ponieważ uwzględnia ona specyfikę danego produktu. Zwykle rekomenduje się pieczenie w piekarniku w temperaturze około 200 °C przez kilkanaście minut, aż do uzyskania złocistej, chrupiącej panierki i odpowiedniej temperatury wewnętrznej. Unikanie ponownego rozmrażania i zamrażania jest kluczowe dla jakości i bezpieczeństwa. Jeśli produkt nie jest wstępnie podsmażony, nie należy skracać zalecanego czasu obróbki, aby rdzeń osiągnął właściwą temperaturę.
Czym różni się produkt premium od standardowych ryb panierowanych?
Produkty premium zwykle bazują na gatunkach ryb o wyższej cenie i lepszej reputacji, często z certyfikowanym pochodzeniem (np. MSC, ASC). Zawierają większy procent mięsa rybiego w porcji, a mniejszy udział panierki, nierzadko z dodatkiem pełnoziarnistych mąk czy naturalnych przypraw. W tego typu wyrobach stosuje się wysokiej jakości oleje smażalnicze, ogranicza ilość dodatków technologicznych i soli, a także bardziej rygorystycznie kontroluje parametry jakościowe. Wszystko to przekłada się na wyższy koszt, ale i wyraźnie lepsze cechy sensoryczne oraz wartość postrzeganą przez konsumenta.