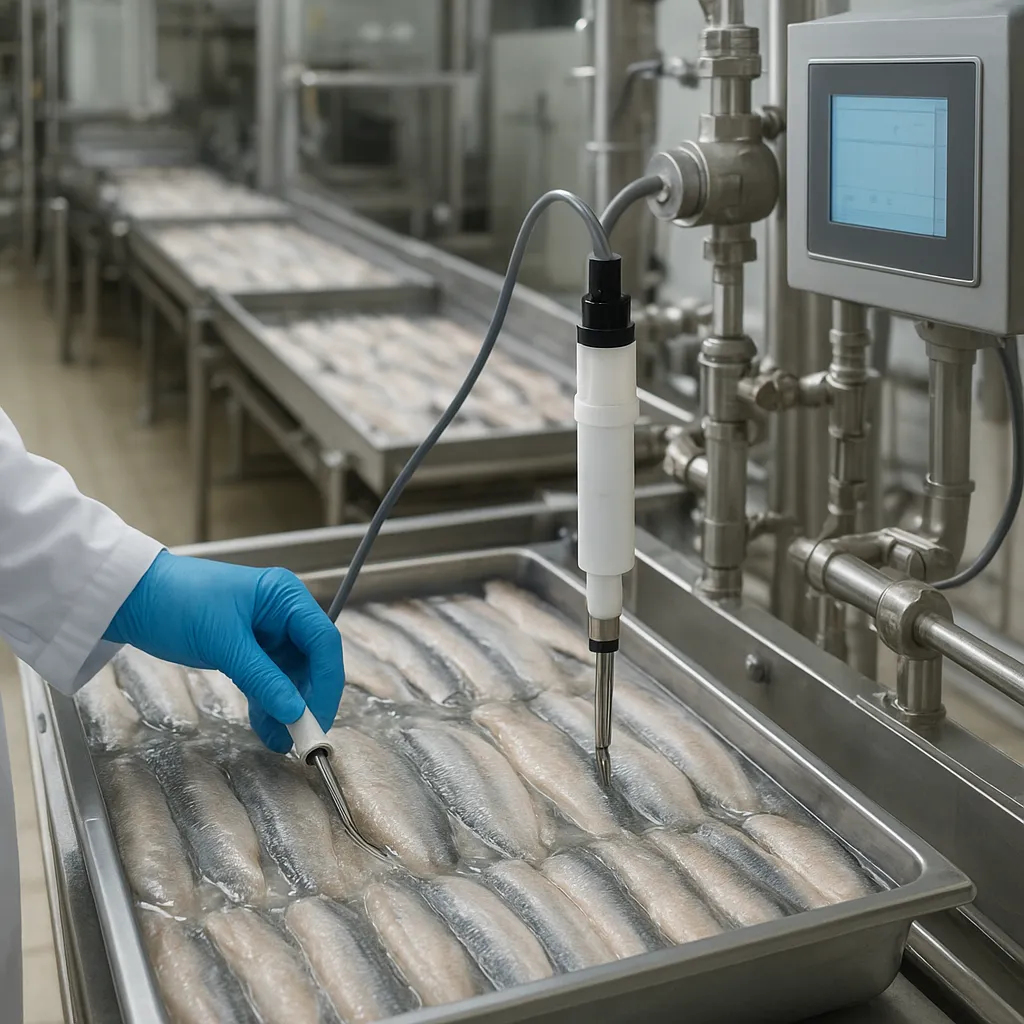
Rosnące wymagania sanitarne, presja na ograniczanie zużycia środków chemicznych oraz oczekiwania klientów w zakresie trwałości i bezpieczeństwa produktów sprawiają, że zakłady przetwórstwa rybnego coraz częściej sięgają po zaawansowane, w pełni zautomatyzowane systemy dezynfekcji. Jednym z najbardziej obiecujących kierunków są instalacje wykorzystujące promieniowanie UV, integrowane bezpośrednio z liniami produkcyjnymi, systemami mycia i układami wentylacyjno‑klimatyzacyjnymi. Rozwiązania te zmieniają sposób myślenia o higienie: z doraźnej interwencji w kierunku ciągłego, monitorowanego procesu stanowiącego kluczowy element architektury zakładu.
Specyfika przetwórstwa rybnego a potrzeba automatycznej dezynfekcji UV
Przetwórstwo rybne należy do najbardziej wymagających branż pod względem higieny. Surowiec jest wysoce podatny na rozwój mikroflory, a jednocześnie delikatny, wrażliwy na temperaturę i warunki przechowywania. W porównaniu z innymi gałęziami przemysłu spożywczego, obciążenie mikrobiologiczne w halach rybnych jest zwykle większe, a ryzyko powstawania niepożądanych zapachów oraz biofilmu – bardziej intensywne. Skuteczna, powtarzalna i najlepiej zautomatyzowana dezynfekcja staje się więc jednym z filarów konkurencyjności przedsiębiorstwa.
Tradycyjnie dezynfekcję w halach produkcyjnych opiera się na chemicznych środkach myjąco‑dezynfekujących, ręcznych lub półautomatycznych myjkach oraz okresowej dezynfekcji powierzchni kontaktu z żywnością. W praktyce oznacza to duże nakłady pracy, znaczne zużycie wody i środków chemicznych, a także ryzyko ludzkich błędów. Ponadto, w branży rybnej powszechnym problemem są trudnodostępne miejsca, w których gromadzi się biofilm: szczeliny w przenośnikach, okolice uszczelek, spoiny spawalnicze, elementy maszyn o skomplikowanej geometrii. Dotarcie do nich przy użyciu klasycznych metod dezynfekcji jest kłopotliwe i czasochłonne.
Zastosowanie promieniowania UV‑C pozwala na uzupełnienie, a w pewnych obszarach nawet stopniowe ograniczenie stosowania chemii. Światło o odpowiednio dobranej długości fali uszkadza materiał genetyczny drobnoustrojów, uniemożliwiając im namnażanie. W środowisku przetwórstwa rybnego szczególnie ważne jest zwalczanie bakterii psychrotrofowych, zdolnych do rozwoju w niskich temperaturach, typowych dla chłodni i linii porcjowania czy pakowania. Technologia UV oddziałuje na nie niezależnie od ich adaptacji do zimna, co zwiększa bezpieczeństwo i stabilność mikrobiologiczną produktu końcowego.
Warto podkreślić, że systemy UV mogą być używane zarówno do dezynfekcji powierzchni, powietrza, jak i wody procesowej. W przetwórstwie rybnym każdy z tych obszarów ma istotne znaczenie: powierzchnie mają bezpośredni kontakt z surowcem, powietrze jest nośnikiem aerozoli i drobnoustrojów, a woda – często recyrkulowana – stanowi krytyczny element mycia surowca, urządzeń oraz opakowań. Zintegrowane, automatyczne rozwiązania UV dają szansę na objęcie spójną kontrolą całego środowiska produkcyjnego.
Technologie UV i ich zastosowania w halach produkcyjnych zakładów rybnych
Podstawą systemów automatycznej dezynfekcji są źródła promieniowania UV‑C, zwykle o długości fali ok. 254 nm, uznawanej za szczególnie skuteczną w inaktywacji mikroorganizmów. W ostatnich latach tradycyjne lampy niskociśnieniowe z mieszaniną rtęci coraz częściej uzupełniają lub zastępują źródła LED, które charakteryzują się mniejszym poborem energii, dłuższą żywotnością i łatwością integracji w kompaktowych urządzeniach. W zakładach rybnych stosuje się kilka głównych grup rozwiązań UV: do powietrza, powierzchni, wody oraz do elementów linii technologicznej.
Dezynfekcja powietrza ma szczególne znaczenie w strefach wysokiego ryzyka, takich jak pakowanie w atmosferze modyfikowanej, krojenie w plastry, porcjowanie oraz w chłodniach wysokiego składowania. W takich pomieszczeniach umieszcza się moduły UV w kanałach nawiewnych i wywiewnych instalacji HVAC. Powietrze przepływa przez komory z lampami lub diodami UV‑C, gdzie ulega dekontaminacji. Systemy te są projektowane tak, aby utrzymać zadaną dawkę promieniowania przy zmiennych przepływach i różnej wilgotności, charakterystycznej dla hal rybnych. Automatyczna regulacja mocy źródeł UV w funkcji prędkości przepływu pozwala dostosować intensywność dezynfekcji do aktualnych warunków produkcji.
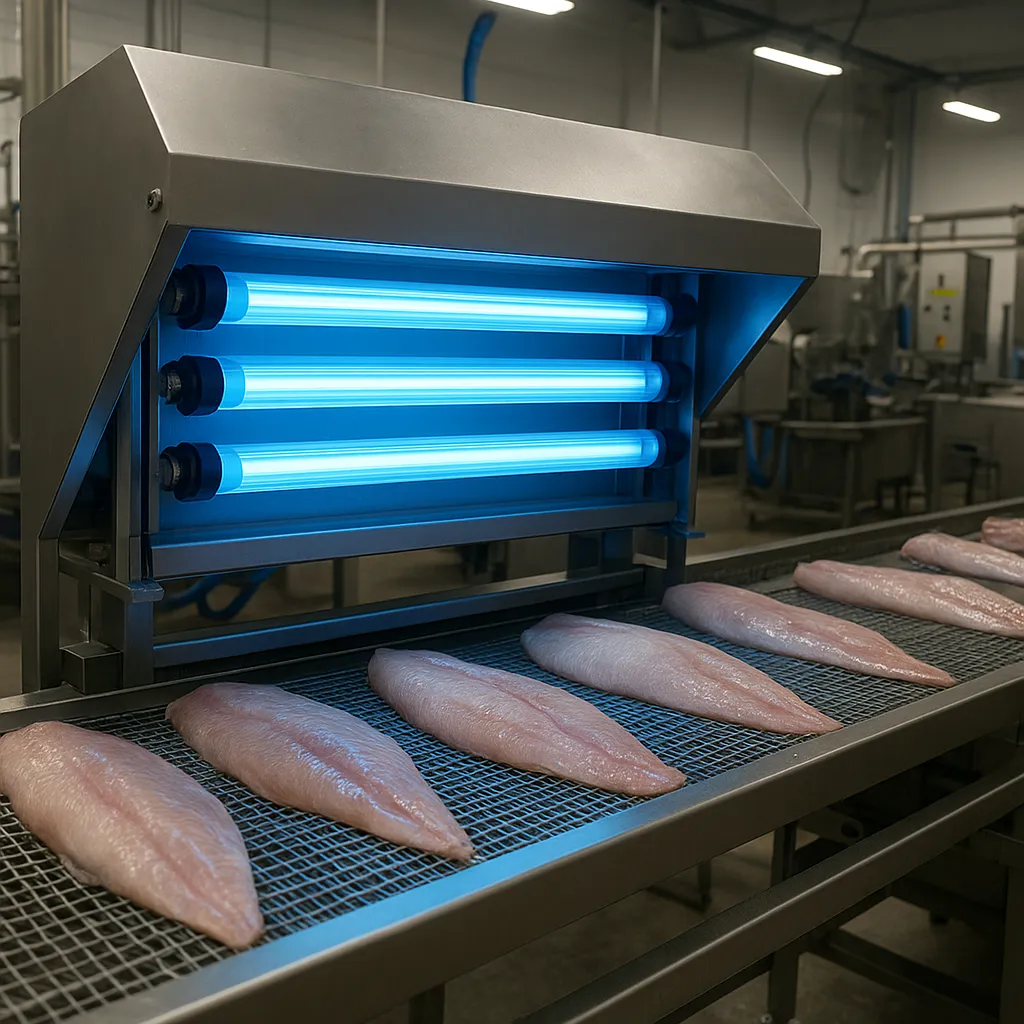
Powierzchniowe systemy UV instaluje się często nad liniami transportowymi, blatami roboczymi, stołami do filetowania oraz strefami wstępnego pakowania. Promienniki umieszczane są w osłonach uniemożliwiających bezpośredni kontakt pracownika z wiązką UV, a ich praca jest automatcznie blokowana przy otwarciu osłon lub wejściu operatora do wyznaczonej strefy. Dodatkowo, wiele rozwiązań wyposażonych jest w czujniki obecności i kurtyny świetlne, które przerywają działanie lamp w razie naruszenia obszaru promieniowania. Tego rodzaju systemy pozwalają na utrzymanie wysokiego poziomu higieny nawet pomiędzy standardowymi cyklami mycia CIP i manualnego sanitarnego czyszczenia.
Bardzo interesującym obszarem zastosowania UV w przetwórstwie ryb jest dezynfekcja samych przenośników taśmowych i taśm modułowych. W wielu zakładach linie transportujące surowiec, elementy ościowane, filety czy produkty gotowe są krytycznym miejscem powstawania zanieczyszczeń i biofilmu. Nowoczesne systemy UV‑C montuje się w tzw. strefach powrotu taśmy, gdzie transport odbywa się bez produktu. Promieniowanie oddziałuje wówczas bezpośrednio na powierzchnię przenośnika, redukując obciążenie mikrobiologiczne pomiędzy kolejnymi cyklami obciążenia produkcyjnego. W praktyce pozwala to skrócić czas potrzebny na ręczne szorowanie i dezynfekcję, a także stabilizuje mikrobiologię w trakcie zmiany.
Woda procesowa w zakładach rybnych służy do mycia surowca, rozmrażania, płukania filetów, mycia pojemników i skrzynek, a także w układach CIP. W wielu przypadkach jest ona częściowo recyrkulowana lub odzyskiwana po odpowiednim oczyszczeniu. Włączenie modułów UV w obieg wody pozwala zredukować dawki środków chemicznych, zmniejszyć korozję instalacji oraz ograniczyć niepożądane zapachy. Dezynfekcja UV nie pozostawia w wodzie produktów ubocznych – w przeciwieństwie do chloru – co jest istotne zarówno z perspektywy jakości produktu, jak i ochrony środowiska.
Istnieją także specjalistyczne systemy do dezynfekcji narzędzi i drobnych elementów wyposażenia. W branży rybnej są to m.in. noże, deski, elementy krajalnic, części wymienne maszyn. Kabinowe sterylizatory UV lub tunele z transporterem pozwalają na szybkie odkażanie takich elementów bez użycia ciepła czy agresywnych chemikaliów. Zautomatyzowane szafki UV, do których pracownicy odkładają narzędzia w przerwach w pracy, pomagają ograniczyć ryzyko przenoszenia zanieczyszczeń pomiędzy zmianami oraz pomiędzy różnymi strefami zakładu.
W miarę rozwoju technologii rośnie znaczenie tzw. inteligentnych opraw UV, wyposażonych w komunikację sieciową oraz czujniki monitorujące parametry pracy w czasie rzeczywistym. Urządzenia mogą mierzyć temperaturę, wilgotność, natężenie promieniowania, liczbę cykli włączeń, a dane są przesyłane do centralnego systemu zarządzania. Umożliwia to optymalizację harmonogramów serwisowych oraz – co szczególnie ważne w przetwórstwie rybnym – szybką identyfikację obszarów, w których efektywność dezynfekcji spada, np. z powodu zabrudzenia osłon lub starzenia się źródeł.
Integracja z automatyką, bezpieczeństwo pracy i aspekty ekonomiczne
Kluczem do pełnego wykorzystania potencjału systemów UV w halach produkcyjnych jest ich integracja z istniejącą automatyką zakładową. Współczesne zakłady rybne coraz częściej opierają się na zintegrowanych systemach sterowania, obejmujących linie technologiczne, magazyny, chłodnie i infrastrukturę pomocniczą. Moduły dezynfekcji UV można włączyć w te struktury jako elementy równorzędne z maszynami produkcyjnymi. Umożliwia to centralne zarządzanie parametrami pracy, w tym czasem załączenia, poziomem mocy czy reakcją na alarmy i zdarzenia procesowe.
Typowy schemat obejmuje połączenie źródeł UV z nadrzędnym sterownikiem PLC lub systemem SCADA. Operator może z poziomu panelu HMI obserwować aktualny stan poszczególnych modułów, ilość przepracowanych godzin, status lamp lub diod LED oraz ewentualne komunikaty o konieczności czyszczenia czy wymiany. Integracja umożliwia również tworzenie sekwencji powiązanych z rytmem produkcji – przykładowo, automatyczne zwiększanie intensywności naświetlania w strefach o najwyższym obciążeniu mikrobiologicznym tuż po myciu lub podczas operacji szczególnie wrażliwych, jak ostateczne pakowanie czy etykietowanie produktu.
Bezpieczeństwo pracy przy wykorzystaniu promieniowania UV jest jednym z najważniejszych aspektów całego przedsięwzięcia. Promieniowanie UV‑C jest szkodliwe dla skóry i oczu, dlatego wszelkie systemy instalowane w halach produkcyjnych muszą być projektowane tak, aby wykluczyć bezpośrednią ekspozycję personelu. Osiąga się to poprzez stosowanie obudów, ekranów, kurtyn świetlnych, blokad mechanicznych oraz rozbudowanych systemów bezpieczeństwa. W praktyce moduły UV są często zintegrowane z czujnikami obecności, które wyłączają źródła w momencie pojawienia się osoby w strefie promieniowania.
W zakładach rybnych dodatkowym wyzwaniem jest wysoka wilgotność, zmienne temperatury oraz obecność aerozoli zawierających sól i tłuszcze. Wszystkie te czynniki mogą wpływać na trwałość komponentów oraz bezpieczeństwo użytkowania. Dlatego urządzenia UV przeznaczone do takich środowisk posiadają odpowiednie klasy szczelności, zwykle na poziomie IP65 lub wyższym, a ich obudowy wykonuje się z materiałów odpornych na korozję, takich jak stal nierdzewna lub tworzywa specjalistyczne. Regularne przeglądy i czyszczenie powierzchni osłon są kluczowe dla utrzymania deklarowanej dawki promieniowania na danej powierzchni lub w objętości powietrza.
Od strony ekonomicznej wdrożenie systemów automatycznej dezynfekcji UV wiąże się z inwestycją początkową obejmującą urządzenia, projekt, integrację oraz ewentualne dostosowanie instalacji elektrycznych i wentylacyjnych. Koszty te należy porównać z oszczędnościami wynikającymi z redukcji zużycia środków chemicznych, wody, energii potrzebnej do ogrzewania wody myjącej, a także z mniejszym nakładem pracy ręcznej. Niezwykle istotne, choć trudniejsze do bezpośredniego przeliczenia, są korzyści w postaci obniżenia ryzyka reklamacji, wydłużenia trwałości produktów oraz ograniczenia prawdopodobieństwa wystąpienia kosztownych incydentów mikrobiologicznych.
Automatyzacja procesu dezynfekcji pozwala również lepiej dokumentować działania związane z higieną, co ma bezpośrednie przełożenie na audyty klientów oraz wymagania jednostek certyfikujących. Systemy sterowania zapisują parametry pracy urządzeń UV, takie jak czas działania, natężenie, wykonane testy oraz alarmy. Dane te mogą być udostępniane w ramach raportów HACCP, systemów jakości IFS, BRC czy MSC. Pokazanie klientowi, że zakład stosuje zaawansowane, zautomatyzowane rozwiązania dezynfekcyjne, staje się elementem przewagi konkurencyjnej, szczególnie na wymagających rynkach eksportowych.
W kontekście środowiskowym technologia UV wpisuje się w tendencje zmierzające do ograniczenia użycia agresywnej chemii i redukcji ładunku zanieczyszczeń odprowadzanych ze ściekami. Zastąpienie części środków dezynfekcyjnych promieniowaniem UV zmniejsza obciążenie oczyszczalni oraz emisję substancji potencjalnie niebezpiecznych dla ekosystemów wodnych. Z perspektywy zakładów rybnych, w których ilość zużywanej wody jest wyjątkowo duża, każdy procent redukcji chemii przekłada się na wymierne korzyści w rozliczeniach z dostawcami usług komunalnych oraz organami nadzoru środowiskowego.
W miarę jak branża rybna cyfryzuje się i automatyzuje, pojawiają się także zaawansowane scenariusze wykorzystania danych z systemów UV. Łącząc informacje o pracy promienników z danymi z monitoringu mikrobiologicznego, można tworzyć modele predykcyjne i inteligentnie sterować dawkami promieniowania w czasie rzeczywistym. W praktyce oznacza to przejście od sztywnych, konserwatywnych ustawień do bardziej elastycznych strategii, w których intensywność dezynfekcji rośnie w odpowiedzi na realne zagrożenia – np. wyższe temperatury zewnętrzne, większe obciążenie surowcem czy wykryte wzrosty liczby bakterii na krytycznych punktach linii.
Dynamiczny rozwój technologii LED UV‑C dodatkowo wzmacnia ten trend, umożliwiając zastosowanie małych, energooszczędnych modułów w miejscach, w których wcześniej było to niemożliwe. Kompaktowe źródła można integrować bezpośrednio w obudowach maszyn, wewnątrz tuneli mroźniczych, w stacjach ważenia czy etykietowania. Daje to szansę na konstruowanie linii przetwórczych, w których higiena nie jest już dodatkiem, lecz integralną funkcją każdego modułu, współpracującą z systemami wizyjnymi, czujnikami temperatury, wagami i robotami manipulacyjnymi. W takim ujęciu automatyczna dezynfekcja UV staje się jednym z filarów nowoczesnego, inteligentnego zakładu rybnego, projektowanego od podstaw z myślą o bezpieczeństwie, efektywności i zrównoważonym rozwoju.
FAQ – najczęściej zadawane pytania
Jakie są główne korzyści z wdrożenia systemów UV w zakładzie przetwórstwa rybnego?
Najważniejszą korzyścią jest znaczące podniesienie poziomu bezpieczeństwa mikrobiologicznego przy jednoczesnym ograniczeniu zużycia środków chemicznych i wody. Automatyczne systemy UV działają w sposób powtarzalny, niezależnie od zmęczenia czy rutyny personelu, co zmniejsza ryzyko błędów. Odpowiednio dobrane rozwiązania pozwalają wydłużyć trwałość produktów, ustabilizować wyniki badań mikrobiologicznych i ułatwić spełnienie wymagań klientów oraz jednostek certyfikujących, a dodatkowo poprawiają wizerunek zakładu jako nowoczesnego i odpowiedzialnego środowiskowo.
Czy technologia UV może całkowicie zastąpić chemiczne środki dezynfekcyjne?
W praktyce systemy UV zwykle nie zastępują w 100% środków chemicznych, lecz je uzupełniają i pozwalają ograniczyć ich ilość. Wciąż konieczne jest mechaniczne usuwanie zanieczyszczeń oraz mycie z użyciem detergentów, ponieważ promieniowanie UV nie przenika przez warstwę brudu czy tłuszczu. UV odpowiada za dezaktywację drobnoustrojów na czystych powierzchniach, w powietrzu lub wodzie. W dobrze zaprojektowanym systemie można jednak wyraźnie zmniejszyć dawki chemii, częstotliwość intensywnych myć oraz zużycie gorącej wody, co przekłada się na koszty i wpływ na środowisko.
Jak zapewnić bezpieczeństwo pracowników przy korzystaniu z promieniowania UV‑C?
Bezpieczeństwo opiera się na odpowiednim projekcie instalacji oraz przestrzeganiu procedur. Źródła UV‑C muszą być osłonięte, a dostęp do stref promieniowania powinien być zabezpieczony blokadami mechanicznymi, czujnikami ruchu i kurtynami świetlnymi. System powinien automatycznie wyłączać lampy przy otwarciu osłon lub wejściu operatora. Niezbędne jest też szkolenie personelu, jasne oznakowanie stref zagrożenia oraz regularne przeglądy techniczne. W efekcie pracownicy nie mają bezpośredniego kontaktu z promieniowaniem, a ryzyko ekspozycji zostaje zredukowane do minimum.
Jakie są koszty eksploatacji i serwisu systemów UV w porównaniu z klasyczną dezynfekcją?
Koszty eksploatacji systemów UV obejmują zużycie energii elektrycznej, okresową wymianę źródeł światła oraz serwis urządzeń. W wielu aplikacjach są one niższe niż suma wydatków na chemię, wodę, energię do jej podgrzewania oraz robociznę związaną z ręcznym czyszczeniem. Dodatkowo UV nie generuje kosztów związanych z utylizacją agresywnych środków czy dodatkowymi obciążeniami ścieków. Ostateczny bilans zależy od skali zakładu oraz stopnia automatyzacji, ale w projektach dobrze dopasowanych zwrot z inwestycji bywa osiągany już po kilkunastu do kilkudziesięciu miesiącach użytkowania.
Na co zwrócić uwagę przy doborze systemu UV do konkretnej hali produkcyjnej?
Kluczowe jest dopasowanie rozwiązania do specyfiki procesu: rodzaju produktów rybnych, układu linii, temperatur, wilgotności i obciążenia mikrobiologicznego. Należy określić, czy priorytetem jest dezynfekcja powietrza, powierzchni, wody, czy też konkretnych urządzeń, np. przenośników. Istotne są parametry techniczne urządzeń – dawka UV, rodzaj źródeł, klasa szczelności – a także możliwość integracji z istniejącą automatyką i systemami jakości. Warto wybierać rozwiązania z opcją monitoringu online i wsparciem serwisowym, co ułatwi utrzymanie wysokiej efektywności w dłuższej perspektywie.