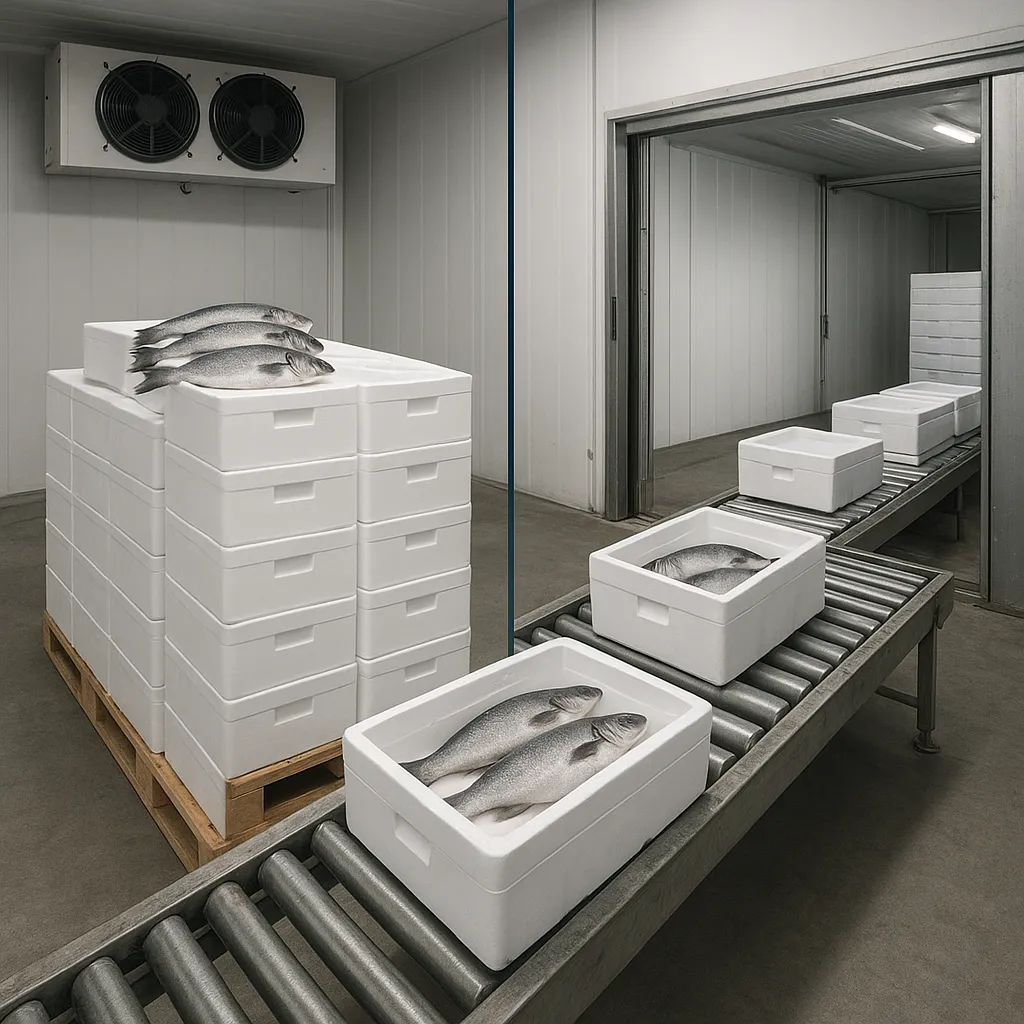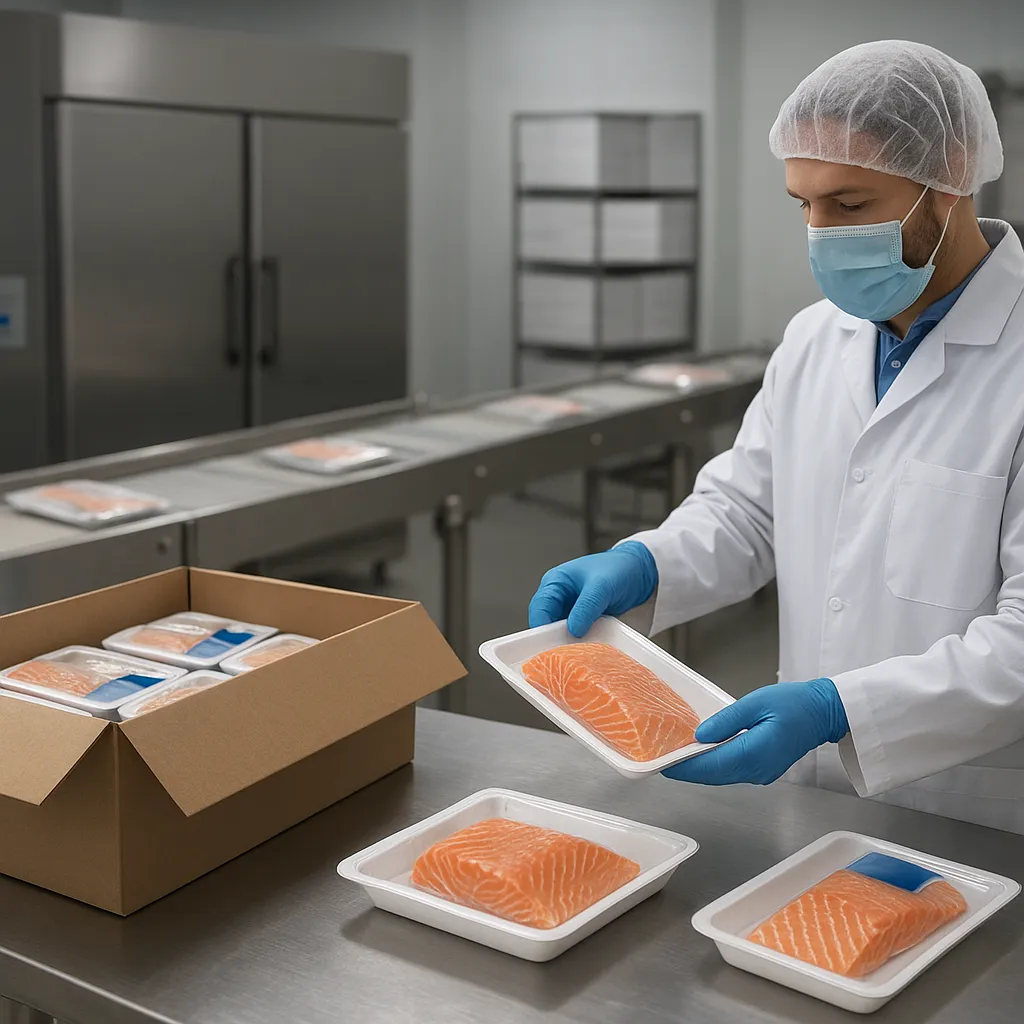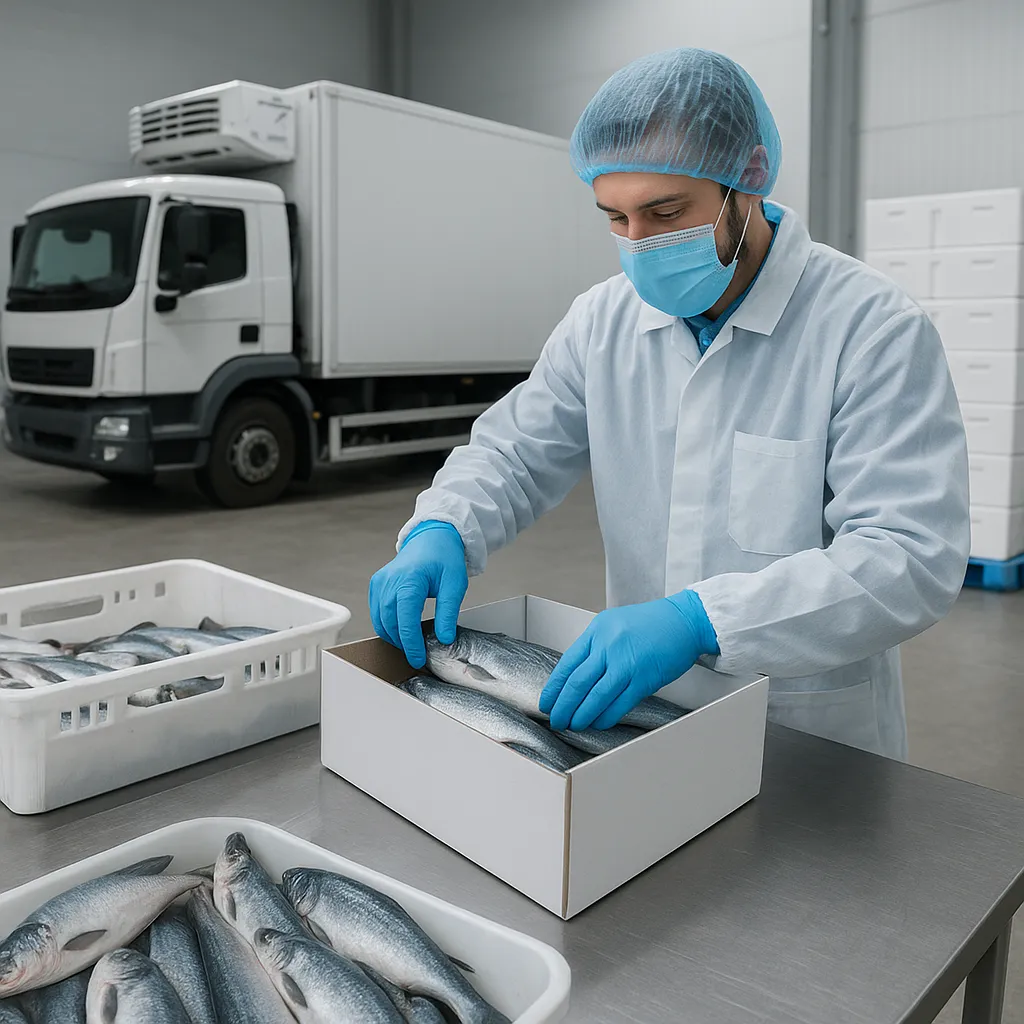
Utrzymanie nieprzerwanego łańcucha chłodniczego w przetwórstwie rybnym to nie tylko wymóg prawny, ale przede wszystkim kwestia bezpieczeństwa żywności, reputacji marki i kosztów operacyjnych. Każda reklamacja związana z niewłaściwą temperaturą produktu oznacza straty finansowe, marnotrawstwo surowca i ryzyko utraty kontraktów. Świadome podejście do opakowań, monitoringu temperatury oraz logistyki chłodniczej pozwala znacząco ograniczyć to ryzyko i zbudować przewagę konkurencyjną na wymagającym rynku produktów rybnych.
Specyfika łańcucha chłodniczego w przetwórstwie rybnym
Łańcuch chłodniczy w branży rybnej jest wyjątkowo wymagający ze względu na wysoką wrażliwość mikrobiologiczną i chemiczną surowca. Ryby i owoce morza należą do produktów, które bardzo szybko tracą świeżość, a zmiany temperatury – nawet krótkotrwałe – przyspieszają psucie i zwiększają ryzyko powstawania związków niebezpiecznych dla zdrowia konsumenta.
Kluczowe jest zrozumienie, że łańcuch chłodniczy nie zaczyna się na hali pakowania ani w chłodni magazynowej, lecz już na etapie połowu lub dostawy surowca. Kontrola temperatury podczas rozładunku, wstępnego schładzania, filetowania, mrożenia, pakowania, magazynowania i transportu musi być spójna i udokumentowana. Każde odchylenie może stać się potencjalną przyczyną reklamacji.
Dodatkowym wyzwaniem jest różnorodność asortymentu: produkty świeże, chłodzone, mrożone, w glazurze, paczkowane próżniowo lub w atmosferze modyfikowanej, produkty gotowe do spożycia czy półprodukty. Każda z tych grup wymaga nieco innego podejścia do projektowania opakowania, doboru materiałów i parametrów logistycznych, w tym temperatur i czasów przebywania w określonych strefach.
Rozumienie tych różnic pozwala na precyzyjne zaprojektowanie procedur, które minimalizują ryzyko naruszenia ciągłości chłodzenia i umożliwiają szybkie ustalenie przyczyn reklamacji, jeśli już wystąpią. Odpowiednia dokumentacja i śledzenie parametrów procesowych są również istotne z perspektywy audytów klientów oraz kontroli urzędowych.
Kluczowe przyczyny reklamacji związanych z przerwaniem łańcucha chłodniczego
Reklamacje powiązane z przerwaniem łańcucha chłodniczego mogą mieć wiele źródeł, jednak najczęściej wynikają z połączenia czynników technicznych i organizacyjnych. Zrozumienie tych przyczyn to pierwszy krok do wdrożenia skutecznych działań prewencyjnych w dziale opakowania i logistyki chłodniczej.
Błędy w projektowaniu procesu pakowania
Proces pakowania jest kluczowym momentem, w którym produkt może zostać wystawiony na działanie wyższej temperatury niż wymagana. Zbyt długi czas przebywania produktu poza komorą chłodniczą, wolne tempo pracy linii, niewłaściwa kolejność operacji czy brak buforowych stref chłodniczych mogą prowadzić do krótkotrwałego, ale znaczącego nagrzania powierzchni produktu.
Częstym problemem jest także niedopasowanie typu opakowania do charakteru produktu i całego łańcucha logistycznego. Zbyt cienka folia, nieszczelne zgrzewy, zbyt mała wytrzymałość mechaniczna tacki czy niewłaściwie dobrane opakowania zbiorcze mogą powodować uszkodzenia mechaniczne, rozszczelnienia, wycieki soków i wody, a w konsekwencji przyspieszone psucie się produktu.
Nie bez znaczenia jest też wpływ opakowania na wymianę ciepła. Materiały o słabych właściwościach izolacyjnych lub nadmierna ilość powietrza w opakowaniu transportowym sprawiają, że produkt jest bardziej podatny na wahania temperatury. Z kolei zbyt szczelne systemy bez zapewnienia odpowiedniej temperatury przed pakowaniem mogą utrwalać błędy – produkt już przegrzany zostaje “zatrzymany” w niekorzystnych warunkach.
Niewłaściwy dobór i eksploatacja urządzeń chłodniczych
Systemy chłodnicze w magazynach, dokach przeładunkowych i pojazdach transportowych muszą być dobrane z odpowiednim zapasem mocy, uwzględniając realne warunki eksploatacji. Zbyt mała wydajność agregatów, nieodpowiednie rozmieszczenie parowników, słaba cyrkulacja powietrza lub brak regularnej konserwacji prowadzą do miejscowych przegrzań, zlodzeń i niestabilnych warunków chłodzenia.
Do częstych błędów należy ustawianie zbyt wąskich histerez temperatury, co powoduje częste załączanie i wyłączanie agregatu oraz wahania temperatury wewnątrz komory. Innym problemem jest zbyt intensywne załadunki, przekraczanie dopuszczalnej ilości palet, zastawianie parowników czy kratek nawiewnych, co zaburza przepływ powietrza.
Niekontrolowane rozmrażanie urządzeń, źle dobrane cykle odszraniania oraz brak kalibracji czujników temperatury mogą prowadzić do rozbieżności między temperaturą wyświetlaną na panelu a faktycznymi warunkami przy produkcie. W efekcie operator jest przekonany, że parametry są zgodne ze standardem, podczas gdy produkt realnie znajduje się już poza bezpiecznym zakresem.
Błędy w organizacji logistyki chłodniczej
Logistyka chłodnicza produktów rybnych obejmuje nie tylko transport, ale również przeładunek, składowanie tymczasowe, kompletację zamówień, przygotowanie wysyłek i zarządzanie zwrotami. Na każdym z tych etapów może dojść do przerwania łańcucha chłodniczego, szczególnie jeśli proces jest optymalizowany wyłącznie pod kątem czasu czy kosztów, a nie pod kątem utrzymania temperatury.
Najczęstsze problemy to zbyt długie czasy oczekiwania towaru na załadunek w strefie niechłodzonej, brak śluz powietrznych między halą a placem manewrowym, otwarte bramy doków, nieprawidłowe rozmieszczenie towaru na naczepie lub w kontenerze oraz nieprzestrzeganie zasady “first in – first out” (FIFO), co wydłuża rzeczywisty czas przechowywania części partii.
Dodatkowym ryzykiem jest brak jasnej odpowiedzialności za produkt w punktach styku: między magazynem a przewoźnikiem, między operatorem logistycznym a dystrybutorem, między hurtownią a sklepem. Niewyraźne ustalenia sprzyjają przerzucaniu winy przy reklamacji, ale nie rozwiązują źródła problemu – braku ciągłości nadzoru nad temperaturą.
Czynniki ludzkie i brak kultury bezpieczeństwa żywności
Nawet najlepiej zaprojektowany system techniczny nie zapewni ciągłości łańcucha chłodniczego, jeśli personel nie będzie świadomy znaczenia właściwej temperatury dla jakości i bezpieczeństwa produktu. Błędy ludzkie to m.in. niedomykanie drzwi komór, długie przetrzymywanie otwartych bram, ustawianie palet zbyt blisko ścian lub parowników, brak reakcji na alarmy temperatury czy omijanie procedur kontrolnych w celu “przyspieszenia pracy”.
Niewystarczające szkolenia, brak jasnych instrukcji stanowiskowych oraz niewłaściwy system motywacyjny (premiowanie wyłącznie za wydajność, a nie za jakość i zgodność z procedurami) prowadzą do sytuacji, w której pracownicy nie czują osobistej odpowiedzialności za utrzymanie łańcucha chłodniczego. Taka kultura organizacyjna zwiększa prawdopodobieństwo powtarzalnych reklamacji.
Rola działu opakowania w ograniczaniu reklamacji
Dział opakowania ma bezpośredni wpływ na stabilność termiczną produktu, zarówno w trakcie procesu produkcyjnego, jak i w całym łańcuchu dystrybucji. Odpowiednio dobrane i zaprojektowane opakowanie może zredukować wpływ krótkotrwałych wahań temperatury, zmniejszyć ryzyko uszkodzeń mechanicznych oraz zapewnić lepszą możliwość identyfikacji i śledzenia partii w przypadku reklamacji.
Dobór materiałów opakowaniowych i konstrukcji opakowania
W przypadku produktów rybnych kluczowe znaczenie mają właściwości bariery gazowej, wytrzymałość mechaniczna, odporność na wilgoć oraz przewodnictwo cieplne materiału opakowaniowego. Stosowanie odpowiednich folii wielowarstwowych, tacek z tworzyw o stabilnych parametrach w niskich temperaturach oraz kartonów impregnowanych pozwala ograniczyć uszkodzenia i utratę jakości podczas długotrwałego przechowywania i transportu.
Opakowanie powinno być projektowane nie tylko z myślą o pojedynczej jednostce konsumenckiej, ale również o opakowaniu zbiorczym i jednostce logistycznej. Układ produktu w kartonie, możliwość zapewnienia przepływu zimnego powietrza między warstwami, sposób ułożenia na palecie – to wszystko wpływa na rzeczywisty profil temperatury, jaki produkt doświadcza w trakcie magazynowania i przewozu.
Dodatkowo warto rozważać zastosowanie materiałów o lepszych właściwościach izolacyjnych tam, gdzie łańcuch dystrybucji jest szczególnie złożony lub narażony na opóźnienia. Nie zawsze oznacza to konieczność stosowania drogich rozwiązań; czasem wystarczy modyfikacja grubości kartonu, wprowadzenie przekładek lub zmiana sposobu ułożenia produktów, aby osiągnąć zauważalną poprawę stabilności termicznej.
Projektowanie opakowań pod kątem szybkości i ergonomii pakowania
Oprócz funkcji ochronnej, opakowanie musi umożliwiać szybkie i powtarzalne pakowanie produktu. Dobrze zaprojektowany system opakowaniowy redukuje czas, w którym produkt przebywa poza optymalnymi warunkami chłodniczymi. Zbyt skomplikowane, wymagające wielu operacji ręcznych opakowania zwiększają ryzyko przegrzania i błędów na linii.
Automatyzacja procesu zgrzewania, etykietowania i formowania opakowań nie tylko poprawia wydajność, ale również stabilizuje czasy ekspozycji produktu na wyższą temperaturę. Ważne jest jednak, aby dobór maszyn pakujących był ściśle dopasowany do rodzaju produktów rybnych, ich formatu, zawartości glazury oraz warunków pracy (wysoka wilgotność, niskie temperatury, obecność soli).
Ergonomia stanowisk pakowania wpływa na tempo pracy i liczbę błędów popełnianych przez pracowników. Odpowiednie rozmieszczenie stołów, dostaw surowca, opakowań, materiałów pomocniczych oraz urządzeń kontrolnych (np. wagi, detektory metali) pozwala skrócić czas przebywania produktu poza komorą chłodniczą i zminimalizować ryzyko konieczności odrzutu partii z powodu odchyleń temperatury.
Systemy identyfikacji, śledzenia i kontroli partii
Skuteczne zarządzanie reklamacjami wymaga szybkiej identyfikacji partii produktu, którego dotyczy problem. Dział opakowania odgrywa tutaj kluczową rolę poprzez prawidłowe oznakowanie produktów, stosowanie standardów kodowania (np. kodów kreskowych, kodów 2D) oraz integrację z systemem informatycznym zakładu.
Na etykiecie powinny znajdować się nie tylko dane wymagane prawem (data produkcji, data minimalnej trwałości, warunki przechowywania), ale także informacje ułatwiające śledzenie wewnętrzne: numer linii produkcyjnej, zmiana, numer partii surowca, oznaczenie komory chłodniczej. Dzięki temu w przypadku reklamacji można precyzyjniej zlokalizować potencjalne źródło odchylenia temperatury i wdrożyć działania korygujące.
Coraz większego znaczenia nabierają systemy umożliwiające monitorowanie temperatury na poziomie pojedynczego opakowania lub palety, np. poprzez etykiety z termowskaźnikami, sensory NFC czy loggery wielokrotnego użytku. Integracja tych danych z systemami śledzenia partii pozwala na bardziej precyzyjną analizę ryzyka i lepsze zarządzanie reklamacjami.
Optymalizacja logistyki chłodniczej w przetwórstwie rybnym
Logistyka chłodnicza to kręgosłup całego systemu utrzymania jakości produktów rybnych. Obejmuje ona organizację przepływu towaru, zarządzanie magazynem, transport wewnętrzny i zewnętrzny, komunikację z przewoźnikami i klientami oraz system monitorowania temperatury. Dobrze zaprojektowana logistyka minimalizuje ryzyko reklamacji poprzez eliminację krytycznych punktów, w których może dojść do przerwania łańcucha chłodniczego.
Strefowanie magazynu i zarządzanie przepływem towaru
Efektywne strefowanie magazynu chłodniczego polega na wydzieleniu obszarów o różnej funkcji: przyjęcie towaru, składowanie, kompletacja, konsolidacja wysyłek, bufor przy dokach załadunkowych. Każda strefa powinna mieć jasno określone procedury operacyjne, w tym maksymalne czasy przebywania towaru, dopuszczalne odchylenia temperatury oraz zasady rotacji.
W praktyce duże znaczenie ma odpowiednie zaplanowanie ścieżek przepływu, tak aby unikać krzyżowania się dróg produktów surowych i gotowych, świeżych i mrożonych, przyjęć i wydań. Niewłaściwa organizacja przestrzeni sprzyja zatorom, wydłużeniu czasu operacji magazynowych i częstszemu otwieraniu drzwi komór, co bezpośrednio wpływa na stabilność temperatury.
Wprowadzenie systemów WMS (Warehouse Management System) pozwala na lepszą kontrolę rotacji towaru, automatyczne przypisywanie lokalizacji magazynowych zgodnie z wymaganiami temperaturowymi oraz monitorowanie czasu przebywania poszczególnych partii w magazynie. Integracja WMS z systemami rejestrującymi temperaturę dostarcza cennych danych do analizy przyczyn reklamacji.
Standardy załadunku i transportu chłodniczego
Przygotowanie towaru do transportu chłodniczego wymaga ścisłego przestrzegania standardów związanych z temperaturą produktu, temperaturą naczepy lub kontenera, sposobem ułożenia ładunku i zabezpieczeniem przed przepływem ciepłego powietrza z zewnątrz. Wiele reklamacji ma swoje źródło właśnie na etapie załadunku, kiedy to produkt pozostaje zbyt długo poza komorą chłodniczą lub jest wprowadzany do nieodpowiednio schłodzonej przestrzeni transportowej.
Przed załadunkiem naczepa powinna zostać odpowiednio wychłodzona, a jej temperatura ustabilizowana na poziomie zgodnym z wymaganiami dla danego asortymentu. Załadunek musi być przeprowadzany możliwie szybko, z wykorzystaniem ramp i śluz minimalizujących wymianę powietrza z otoczeniem. Niezwykle ważne jest właściwe rozmieszczenie palet, tak aby zapewnić swobodny obieg chłodnego powietrza wokół ładunku.
W trakcie transportu kluczowe jest stosowanie aktywnych systemów rejestracji temperatury, które pozwalają na późniejsze przeanalizowanie warunków, w jakich przebywał produkt. Dane z loggerów temperatury stanowią mocny argument przy rozpatrywaniu reklamacji – zarówno w relacji z przewoźnikiem, jak i z odbiorcą towaru. Umożliwiają jednoznaczne ustalenie, na którym odcinku łańcucha doszło do odchylenia.
Współpraca z sieciami handlowymi i odbiorcami końcowymi
Niezależnie od tego, jak dobrze funkcjonuje łańcuch chłodniczy po stronie zakładu przetwórczego, część odpowiedzialności za utrzymanie temperatury przechodzi na klientów – hurtownie, sieci handlowe, sklepy specjalistyczne czy sektor HoReCa. Skuteczne ograniczanie reklamacji wymaga aktywnej współpracy i jasnego określenia standardów, które mają być spełnione po stronie odbiorcy.
Warto opracować wytyczne dotyczące odbioru towaru, przechowywania w magazynach klienta, ekspozycji w ladach chłodniczych oraz czasu, w jakim produkt może znajdować się poza chłodnią podczas uzupełniania ekspozycji. Edukacja klientów w zakresie wpływu temperatury na jakość ryb może przynieść wymierne korzyści w postaci mniejszej liczby nieuzasadnionych reklamacji.
Niektóre firmy decydują się na wspólne audyty łańcucha chłodniczego z kluczowymi klientami, podczas których identyfikuje się słabe punkty i opracowuje plan działań naprawczych. Tego typu podejście sprzyja budowaniu partnerstwa opartego na danych i faktach, a nie na subiektywnych ocenach jakości produktu w momencie dostawy.
Systemy monitoringu temperatury i analiza danych
Bez wiarygodnych danych o temperaturze na poszczególnych etapach łańcucha chłodniczego trudno skutecznie zarządzać ryzykiem reklamacji. Nowoczesne systemy monitoringu umożliwiają ciągły pomiar, rejestrację i analizę parametrów środowiskowych w czasie rzeczywistym, co pozwala na szybką reakcję na odchylenia oraz na identyfikację trendów wymagających działań zapobiegawczych.
Rodzaje systemów monitoringu temperatury
W praktyce stosuje się różne rozwiązania: od prostych termografów zapisujących dane w pamięci urządzenia, przez sieci czujników połączonych z systemem SCADA, aż po zintegrowane platformy IoT analizujące dane z wielu lokalizacji. Wybór technologii powinien uwzględniać wielkość zakładu, liczbę komór chłodniczych, rodzaj transportu oraz wymagania klientów w zakresie dokumentacji.
W obszarze pakowania i magazynowania szczególnie przydatne są systemy, które pozwalają na monitorowanie temperatury w różnych punktach komory, a nie tylko w jednym miejscu. Dzięki temu można wykryć strefy o gorszej cyrkulacji powietrza lub miejsca, w których częściej dochodzi do wahań, np. w pobliżu drzwi lub przy parownikach.
W logistyce transportowej rośnie znaczenie rozwiązań umożliwiających dostęp do danych w czasie rzeczywistym, co pozwala operatorowi logistyki chłodniczej na natychmiastową interwencję w przypadku awarii agregatu czy zbyt częstego otwierania drzwi naczepy. Dane z loggerów mogą być również powiązane z systemami GPS, co ułatwia analizę związku między parametrami trasy a stabilnością temperatury.
Integracja monitoringu z systemami jakości i reklamacjami
Samo gromadzenie danych o temperaturze nie wystarczy; konieczna jest ich integracja z systemem zarządzania jakością oraz procedurami rozpatrywania reklamacji. W praktyce oznacza to możliwość szybkiego powiązania konkretnej partii produktu z zapisami temperatur z określonych komór, linii pakujących czy środków transportu.
W przypadku otrzymania reklamacji dotyczącej jakości produktu (np. zmiana barwy, nieprzyjemny zapach, oznaki rozmrożenia i ponownego zamrożenia) dział jakości powinien mieć możliwość sprawdzenia, czy na którymkolwiek etapie procesu wystąpiły odchylenia temperatury. Jeśli nie, może to wskazywać na problem po stronie klienta lub w transporcie, za który odpowiada odbiorca.
Analiza trendów w danych temperaturowych pozwala także na proaktywne działania prewencyjne. Identyfikacja powtarzających się wzorców, takich jak podwyższone temperatury w określonych godzinach lub przy określonym stopniu obłożenia magazynu, umożliwia korektę ustawień systemów chłodniczych, zmianę organizacji pracy czy modyfikację procedur załadunku.
Automatyczne alarmy i reakcja na odchylenia
Skuteczność systemu monitoringu temperatury zależy w dużej mierze od tego, jak szybko organizacja jest w stanie zareagować na sygnały o odchyleniach. Wprowadzenie automatycznych alarmów (SMS, e-mail, aplikacje mobilne) dla kluczowych osób odpowiedzialnych za chłodnictwo, produkcję i logistykę znacząco skraca czas między wystąpieniem problemu a podjęciem działań korygujących.
Ważne jest również opracowanie jasnych procedur postępowania w przypadku alarmów: kto jest odpowiedzialny za weryfikację sygnału, jakie są dopuszczalne czasy reakcji, jakie działania należy podjąć w odniesieniu do partii produktów, które mogły zostać narażone na zbyt wysoką temperaturę. Brak takich procedur prowadzi do chaosu i opóźnień, a tym samym zwiększa ryzyko reklamacji.
Odpowiednio skonfigurowany system alarmowy powinien uwzględniać zarówno absolutne wartości temperatury, jak i czas trwania odchylenia. Krótkotrwałe, nieznaczne przekroczenia mogą być akceptowalne z punktu widzenia bezpieczeństwa żywności, podczas gdy dłuższe, nawet przy niewielkim odchyleniu, mogą wymagać szczegółowej analizy lub wycofania części partii z obrotu.
Szkolenia personelu i budowa kultury odpowiedzialności
Technologia i procedury stanowią fundament, ale ostatecznie to ludzie decydują o tym, czy łańcuch chłodniczy pozostanie nieprzerwany. Inwestowanie w szkolenia, komunikację i kulturę bezpieczeństwa żywności ma bezpośrednie przełożenie na zmniejszenie liczby reklamacji oraz na wiarygodność firmy w oczach klientów.
Szkolenia praktyczne zamiast teoretycznych wykładów
Szkolenia dotyczące łańcucha chłodniczego muszą być osadzone w realiach pracy działu opakowania i logistyki. Zamiast ogólnych prezentacji o normach i przepisach, większą skuteczność przynoszą warsztaty na hali produkcyjnej i w magazynie, podczas których omawiane są konkretne sytuacje: jak prawidłowo zamykać drzwi komór, jak organizować załadunek, jak reagować na alarm temperatury.
Włączenie do szkoleń rzeczywistych danych z systemów monitoringu (np. wykresów temperatur z komór czy naczep) pomaga pracownikom lepiej zrozumieć konsekwencje ich działań. Pokazanie, jak otwarcie drzwi na kilka minut wpływa na temperaturę w całej komorze, jest znacznie bardziej przekonujące niż abstrakcyjne odwołania do przepisów.
Szkolenia powinny być cykliczne i obejmować nie tylko nowych pracowników, ale także osoby z długim stażem, u których mogą utrwalić się niewłaściwe nawyki. Ważne jest także dostosowanie języka i formy przekazu do poziomu doświadczenia i kompetencji uczestników, aby uniknąć niezrozumienia kluczowych pojęć.
Jasne procedury i standardy pracy
Każdy pracownik działu opakowania i logistyki powinien mieć dostęp do czytelnych, zrozumiałych instrukcji stanowiskowych, które opisują, jakie działania należy podjąć w konkretnych sytuacjach. Dotyczy to nie tylko rutynowych czynności, ale także sytuacji nadzwyczajnych: awarii agregatu, opóźnionego transportu, uszkodzenia drzwi komory czy nagłego wzrostu temperatury.
Procedury powinny być opracowane we współpracy z zespołem operacyjnym, aby uwzględniały rzeczywiste warunki pracy i były praktyczne. Zbyt skomplikowane lub oderwane od realiów instrukcje będą omijane, co zwiększy ryzyko niekontrolowanych odchyleń temperatury i wynikających z tego reklamacji.
Elementem budowania odpowiedzialności jest także jasne przypisanie ról i zadań. Pracownik powinien wiedzieć, za co konkretnie odpowiada, jakie ma uprawnienia decyzyjne oraz do kogo zgłosić problem, jeśli nie jest w stanie samodzielnie go rozwiązać. Taka przejrzystość zmniejsza ryzyko sytuacji, w której nikt nie czuje się odpowiedzialny za reakcję na sygnały ostrzegawcze.
Motywowanie do przestrzegania łańcucha chłodniczego
System motywacyjny w firmie powinien wzmacniać zachowania sprzyjające utrzymaniu nieprzerwanego łańcucha chłodniczego. Oprócz standardowych wskaźników wydajności warto wprowadzić mierniki związane z jakością, liczbą reklamacji, liczbą odchyleń temperatury czy skutecznością reagowania na alarmy. Nagrody i wyróżnienia za wzorowe przestrzeganie procedur mogą mieć większy wpływ niż sankcje za ich łamanie.
Istotne jest także budowanie świadomości, że utrzymanie odpowiedniej temperatury to nie tylko wymóg formalny, ale realna ochrona zdrowia konsumentów. Przedstawianie konkretnych przykładów konsekwencji przerwania łańcucha chłodniczego – zarówno dla klientów, jak i dla firmy – pomaga pracownikom zrozumieć sens narzuconych wymagań i zwiększa ich zaangażowanie.
Włączenie pracowników w proces doskonalenia systemu (np. poprzez zbieranie pomysłów na usprawnienia, omawianie przyczyn reklamacji na spotkaniach zespołowych) buduje poczucie współodpowiedzialności i sprzyja identyfikowaniu słabych punktów, które nie są widoczne z perspektywy kadry zarządzającej.
Dodatkowe aspekty ograniczania reklamacji – perspektywa strategiczna
Ograniczanie reklamacji związanych z przerwaniem łańcucha chłodniczego nie powinno być traktowane wyłącznie jako działanie operacyjne. Ma ono wymiar strategiczny, wpływający na wizerunek marki, relacje z kluczowymi klientami, możliwość wejścia na nowe rynki oraz konkurencyjność oferty w długim okresie.
Certyfikacje, normy i wymagania klientów
Wiele sieci handlowych oraz odbiorców międzynarodowych wymaga od swoich dostawców spełnienia określonych standardów, takich jak IFS, BRCGS, ISO 22000 czy specyficzne standardy dotyczące produktów rybnych. Utrzymanie nieprzerwanego łańcucha chłodniczego jest jednym z kluczowych elementów tych systemów, a udokumentowane naruszenia mogą prowadzić do utraty certyfikacji lub kontraktu.
Inwestycje w nowoczesne systemy monitoringu, doskonalenie procesów pakowania i logistyki chłodniczej oraz szkolenia personelu powinny być postrzegane jako część strategii budowy zaufania klientów i wyróżnienia się na tle konkurencji. Niższa liczba reklamacji, poparta twardymi danymi, może stać się argumentem w negocjacjach handlowych i przy rozmowach o rozszerzeniu współpracy.
Warto również monitorować zmieniające się wymagania regulacyjne w obszarze bezpieczeństwa żywności i transportu chłodniczego, zarówno na rynku krajowym, jak i na rynkach eksportowych. Proaktywne dostosowanie się do przyszłych wymogów może dać przewagę nad konkurentami, którzy reagują dopiero po wejściu nowych regulacji w życie.
Innowacje technologiczne i ich wpływ na łańcuch chłodniczy
Postęp technologiczny otwiera nowe możliwości w zakresie ograniczania reklamacji. Na rynku pojawiają się inteligentne opakowania z wbudowanymi wskaźnikami temperatury i czasu, systemy analityki predykcyjnej oparte na danych z czujników, automatyczne rozwiązania magazynowe minimalizujące udział czynnika ludzkiego w operacjach oraz zaawansowane materiały opakowaniowe o lepszych właściwościach izolacyjnych i barierowych.
W przetwórstwie rybnym szczególnie interesujące są rozwiązania umożliwiające precyzyjne zarządzanie temperaturą powierzchni produktu, technologie szybkiego mrożenia, które ograniczają uszkodzenia struktury mięsa, oraz systemy zdalnego nadzoru nad chłodniami i flotą transportową. Integracja tych innowacji z istniejącymi procesami wymaga jednak przemyślanej strategii i odpowiedniego przygotowania organizacji.
Należy przy tym pamiętać, że sama technologia nie rozwiąże problemu, jeśli nie będzie wspierana przez właściwe procedury, kompetencje personelu i kulturę jakości. Dlatego przy wdrażaniu nowych rozwiązań kluczowe jest równoległe prowadzenie szkoleń, aktualizacja dokumentacji systemu jakości oraz włączenie użytkowników końcowych w proces projektowania zmian.
Zarządzanie ryzykiem i ciągłością działania
Strategiczne podejście do ograniczania reklamacji wymaga identyfikacji potencjalnych zagrożeń dla łańcucha chłodniczego i opracowania planów ciągłości działania. Obejmuje to analizę ryzyka związanego z awarią systemów chłodniczych, przerwą w dostawie energii, ekstremalnymi warunkami pogodowymi, opóźnieniami w transporcie czy nagłym wzrostem zamówień.
Plany awaryjne powinny przewidywać alternatywne scenariusze działania: wykorzystanie zapasowych komór chłodniczych, przekierowanie części produkcji do innych zakładów, współpracę z dodatkowymi przewoźnikami dysponującymi odpowiednią infrastrukturą chłodniczą, a także procedury priorytetyzacji realizacji zamówień w sytuacjach kryzysowych.
Regularne testowanie tych planów, np. poprzez symulacje awarii czy ćwiczenia z udziałem kluczowych działów, pozwala na weryfikację ich skuteczności i wprowadzenie niezbędnych korekt. Dzięki temu, nawet w sytuacjach nadzwyczajnych, firma jest w stanie zminimalizować ryzyko przerwania łańcucha chłodniczego i wynikających z tego reklamacji.
FAQ – najczęściej zadawane pytania
Jakie są najskuteczniejsze działania, aby szybko zmniejszyć liczbę reklamacji związanych z temperaturą?
Największy efekt w krótkim czasie dają działania skoncentrowane na najbardziej krytycznych punktach łańcucha: załadunku i rozładunku, strefach przy dokach oraz procesie pakowania. W praktyce oznacza to skrócenie czasu ekspozycji produktu poza chłodnią, wprowadzenie śluz powietrznych, doprecyzowanie procedur współpracy z przewoźnikami oraz intensywne szkolenia personelu. Równolegle warto wdrożyć podstawowy system monitoringu temperatury i analizować zebrane dane przy każdej reklamacji.
Czy inwestycja w droższe opakowania zawsze zmniejsza ryzyko reklamacji?
Droższe opakowania nie gwarantują automatycznie mniejszej liczby reklamacji. Kluczowe jest dopasowanie opakowania do specyfiki produktu, długości i warunków łańcucha dystrybucji oraz możliwości technicznych zakładu. W wielu przypadkach wystarczy zmiana konstrukcji opakowania zbiorczego lub sposobu paletyzacji, aby poprawić stabilność termiczną. Decyzję o inwestycji w bardziej zaawansowane materiały warto poprzedzić testami porównawczymi i analizą opłacalności uwzględniającą koszty reklamacji.
Jak udowodnić klientowi, że przerwanie łańcucha chłodniczego nastąpiło po opuszczeniu zakładu?
Najbardziej wiarygodnym narzędziem są obiektywne dane: zapisy z systemów monitoringu temperatury w komorach, danych z loggerów w naczepach oraz dokumentacja kontroli przedwysyłkowych. Jeśli zakład dysponuje pełnym ciągiem danych od momentu produkcji do załadunku, a parametry mieszczą się w wymaganych granicach, łatwiej wykazać, że odchylenie musiało wystąpić na późniejszym etapie. Pomocne są także uzgodnione z klientem specyfikacje i protokoły odbioru, jasno określające odpowiedzialność stron.
Jak często należy szkolić personel w zakresie utrzymania łańcucha chłodniczego?
Minimalnym standardem powinno być szkolenie wstępne dla nowych pracowników oraz szkolenia okresowe co najmniej raz w roku. W praktyce warto jednak stosować krótsze, częstsze moduły przypominające, powiązane z realnymi zdarzeniami, np. omówieniem ostatnich reklamacji czy alarmów temperatury. Dodatkowe szkolenia powinny być organizowane przy każdej istotnej zmianie procesu, sprzętu chłodniczego czy systemów monitoringu, aby zapewnić, że personel rozumie nowe wymagania.
Czy pełna automatyzacja magazynu chłodniczego eliminuje ryzyko reklamacji?
Automatyzacja znacznie ogranicza wpływ czynnika ludzkiego i pozwala precyzyjniej kontrolować temperaturę oraz czas przebywania produktu w magazynie, ale nie eliminuje całkowicie ryzyka reklamacji. Nadal mogą wystąpić awarie techniczne, błędy konfiguracyjne czy problemy w transporcie i po stronie odbiorcy. Dlatego nawet w silnie zautomatyzowanych systemach konieczne są procedury nadzoru, regularne przeglądy, testy awaryjne oraz spójne szkolenia dla personelu odpowiedzialnego za utrzymanie infrastruktury i analizę danych.